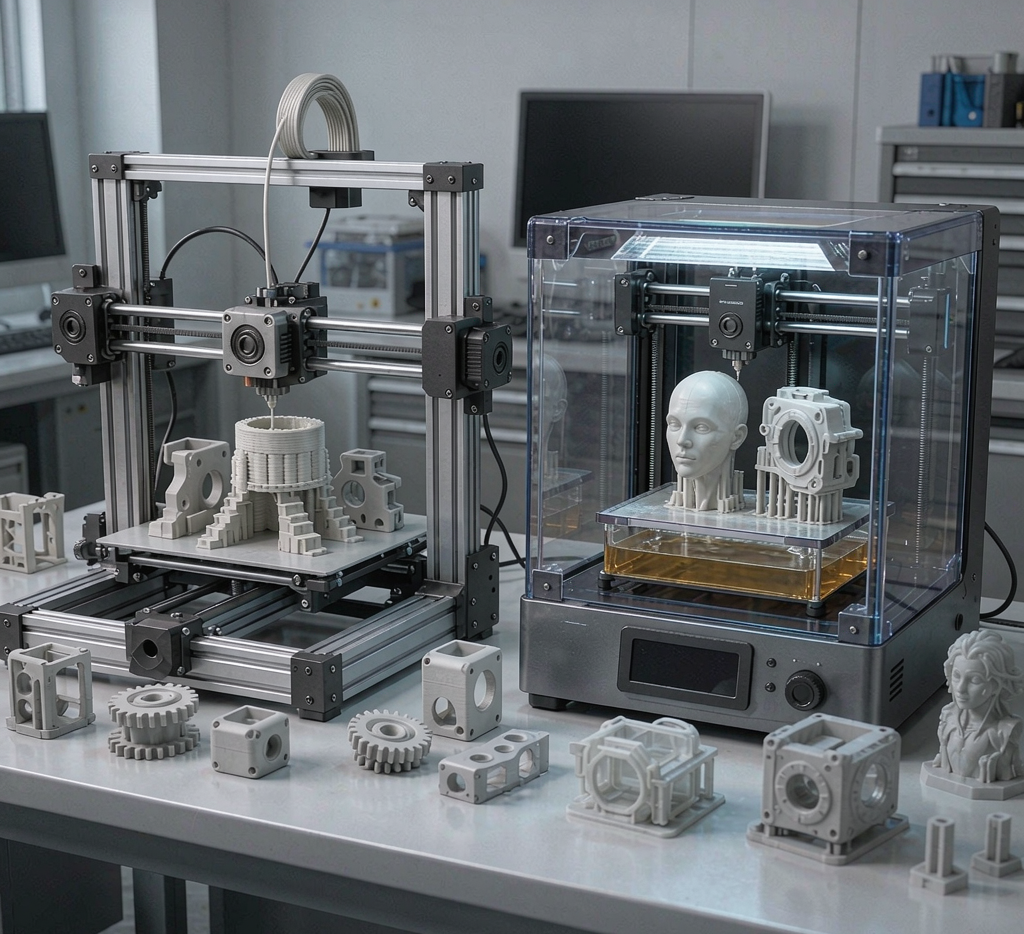
传统开模打样动辄数周乃至数月,小批量验证极不划算。3D打印手板让结构、外观、装配在同一天就能拿到实物,配合逆向数模直接验证,把新产品的试错成本压到最低。
一、为什么手板比开模更灵活
开模一次定型,改一处就要重新投模,时间与费用都高。3D打印手板是「数模即实物」:早上改完特征树,下午就能拿到可装机的样件。对需要多轮迭代的结构设计,这种节奏意味着一周能验证三四个版本,而不是一个月等一个模。
二、不同工艺怎么选
| 工艺 | 适合 | 特点 |
|---|---|---|
| FDM | 粗胚、夹具、大件 | 便宜、快,表面略糙 |
| 光固化(SLA/DLP) | 外观件、精细结构 | 表面好、细节锐,适合评审 |
| 尼龙(SLS) | 卡扣、活动件 | 无需支撑、韧性好 |
| 金属(SLM) | 承力件、小批 | 接近终强度,可直接装机试 |
三、和逆向扫描的配合
孤立打样
扫描+打印
苏州特可特沃的习惯是:客户拿来旧件,先用三维逆向扫描取得基准数模,改型后直接3D打印手板验证装配与手感。这样新件和旧件之间的接口、间隙、限位都有实物依据,不会「图上对、装上歪」。
立项第一天就打一版粗胚验证大体布局,别等外观定稿才第一次摸实物——早一轮手板,少一次返工。
落到成本账上,开模固定投入往往几万元起,还有最小起订量;3D打印按小时计费、数模即产能,几十件小批常常比开模便宜一大截。苏州特可特沃常帮客户算这笔账:批量低于拐点直接打印,超过拐点再开模,避免「为几十件先投几万模」的浪费。
还有个隐性好处是沟通效率。手板是跨部门的通用语言——结构、外观、老板、客户拿到同一件实物,争议从「图上理解不同」变成「手上摸得一样」,评审一轮就能定。我们把打印手板当成研发协作的催化剂,而不只是验证工具。
需要说清的是,打印件和终量产件在材料与强度上可能有差距,手板验证的是「形状、装配、手感」,量产前仍需按终工艺打确认件。把验证和量产分开看,才不会拿手板当终件用。
举个直观例子:一个新消费品的几十套展会样机,开模要等三周、起订三千,明显不划算;用打印三天出齐,展会结束没库存负担。苏州特可特沃常在这种「要快、要少、要变」的节点替客户省下等待。
顺带说,手板也能做负反馈:装着手板发现某处不好握,立刻改数模再打一版,这种快循环是开模路线给不了的。研发节奏越快,手板的价值越突出。
材料选择也值得说:外观件用光固化看细节,承力件用尼龙或金属看强度,不同目的不同工艺。苏州特可特沃会先问这件拿来干嘛,再定工艺,不让客户为用不上的性能多花钱。
一句话:手板不是终点,是让决策更早更准的中间站。把打样从等模的空窗里解放出来,研发节奏才真正快得起来。
📌 总结:手板是低成本试错的主战场
对苏州特可特沃三维逆向扫描测绘设计、产品外观设计与结构设计而言,3D打印手板的价值不在「做出来」,而在「早点做出来、多做几版」。把打样从月级压缩到天级,研发就能把精力放在真正影响体验的细节上,而不是耗在等模的空窗里。