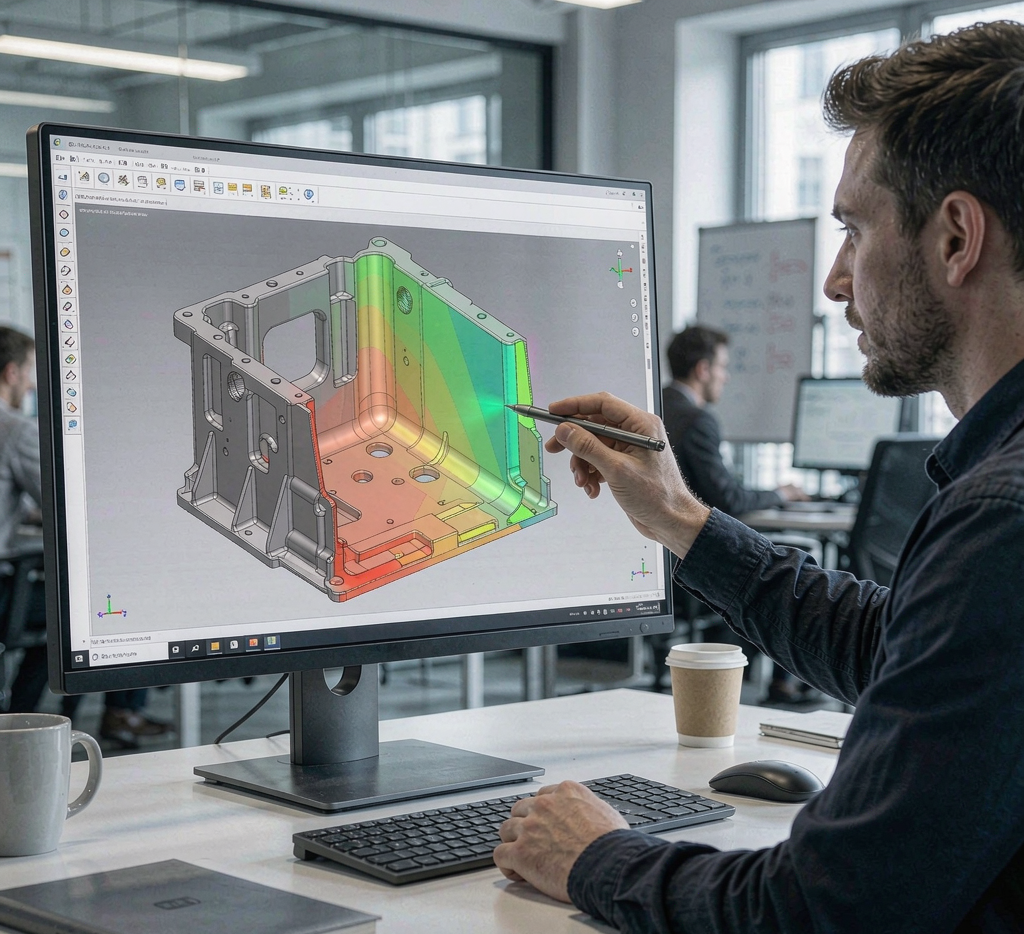
逆向拿到数模只是开始,能不能顺利制造才是关键。DFM(面向制造的设计)在逆向阶段就考虑脱模、壁厚、公差与工艺约束,避免「数模漂亮、造不出来」的返工,是结构设计该守的底线。
一、逆向最常见的制造坑
扫描还原的曲面往往带着原件的自由形态:深腔无脱模斜度、局部壁厚过薄、尖角应力集中、公差链混乱。直接拿去做注塑或冲压,要么脱不出模,要么批量开裂。DFM就是在数模阶段把这些「造不出」提前改掉。
二、要守的几条线
| 约束 | 常见错误 | 改法 |
|---|---|---|
| 脱模斜度 | 深腔直壁 | 加0.5°-2°拔模 |
| 壁厚 | 局部过薄/突变 | 均化到工艺区间 |
| 圆角 | 尖角应力 | 补R角过渡 |
| 公差 | 链过长 | 关键尺寸收紧 |
三、逆向与DFM的顺序
先逆向后想造
逆向即DFM
苏州特可特沃的结构设计习惯是:逆向建模的同时打开工艺清单,把脱模、壁厚、圆角作为建模约束而非事后检查。这样交出的数模既能还原外观,也直接可注塑/冲压/3D打印,客户拿去就能排产。
逆向件交付前做一次DFM自检清单:拔模、壁厚、圆角、公差四项全过,再出图,能挡掉八成制造问题。
举个具体例子:扫描还原的卡扣往往尖角应力集中,直接注塑必裂。DFM阶段补R角、均化壁厚,再算拔模斜度,件就能顺利脱模且不易变形。苏州特可特沃把这类检查做成清单,逆向件出图前逐项过,能挡掉八成制造问题。
公差也是坑。逆向容易把原件的累积误差照单全收,整条公差链一拉长就装不上。我们会对关键配合尺寸单独收紧、非关键尺寸放宽,让链短而准。可制造从来不是「还原得像」,而是「造得稳」。
最后是试产验证。数模过DFM不等于真能造,我们通常会打一版试产件装机组装,确认脱模、配合、强度都过关再放图。逆向交付的终点不是数模,而是「能稳定造出来的数模」。
一个经验:逆向件最容易在圆角上栽跟头。原件的尖角扫描出来还是尖角,直接开模必应力开裂。我们建模时主动补R角,并和客户的工艺沟通拔模方向,让数模天生好造。
也提醒:DFM不是只改结构,它倒逼前期就把怎么造想清楚。苏州特可特沃把DFM前置到逆向建模阶段,交付的数模客户拿去就能排产,而不是拿去再找人改可制造性。
协同上,DFM要结构和模具师傅早碰头。苏州特可特沃在逆向建模阶段就拉模具师傅进评审,拔模、出模、顶针位置一次定,避免数模漂亮、模具做不出。
一句话:可制造是逆向和模具之间的翻译层,翻译做在前面,量产才顺。
📌 总结:可制造是逆向的终点
对苏州特可特沃结构设计、三维逆向扫描测绘设计而言,DFM不是附加动作,而是逆向的组成部分。把「造得出、造得稳、造得便宜」写进数模,逆向才真正从「还原外观」走到「交付产能」。