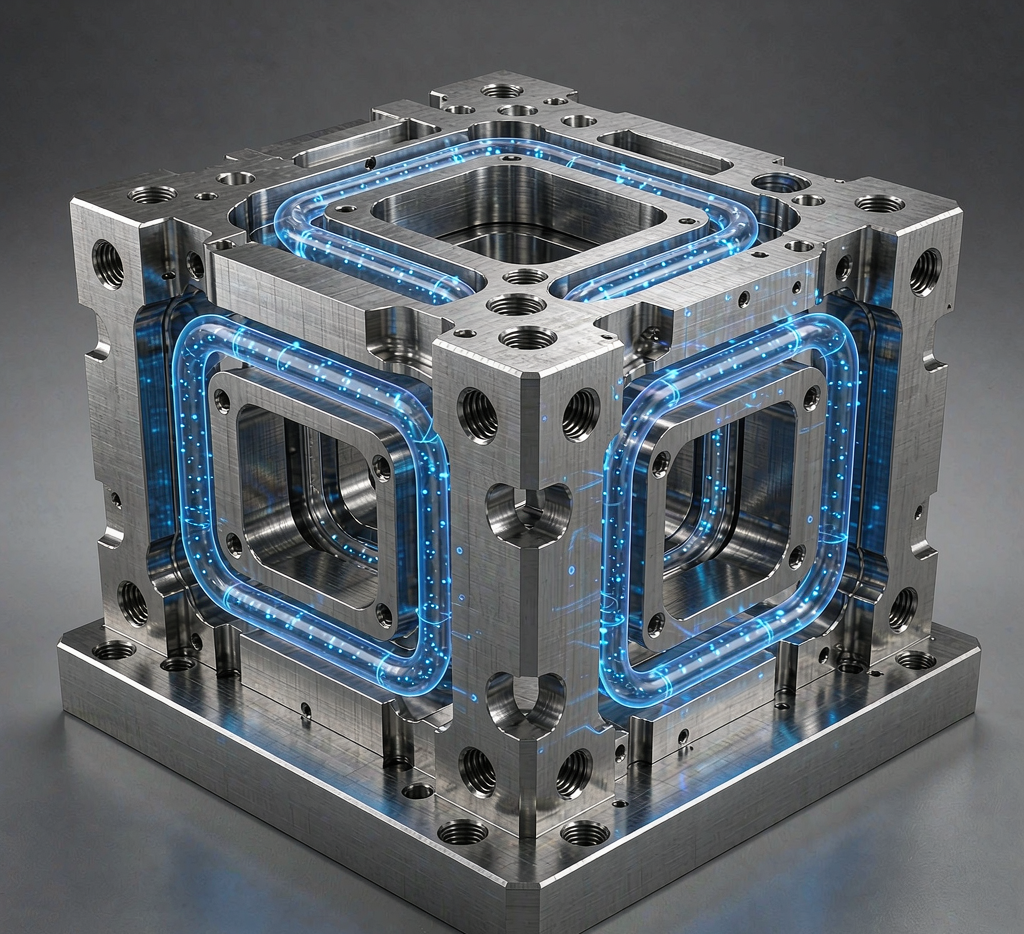
注塑周期里,冷却往往占掉一半以上时间。传统模具用直孔水路,离复杂型面远,散热慢且不均,周期卡在「等它凉」。随形冷却把水路贴着型腔走,哪里热贴哪里,散热又快又匀,金属3D打印让这条高效冷却路从概念走进量产。苏州特可特沃把增材思路延伸到模具芯,帮客户把周期抢回来。
一、随形冷却强在哪
直孔水路是「直线思维」,只能沿可钻孔方向走;随形水路是「贴面思维」,沿型腔轮廓自由布设。苏州特可特沃配合客户做模具方案时,把随形水路作为缩短周期的关键,尤其适合深腔、薄壁、外观要求高的件。
均匀散热带来的不只是快,还有「稳」。传统直孔冷却,离水路近的地方先凉、远的地方后凉,件出来容易翘曲、缩痕。随形水路把温差压平,件一出模就尺寸稳,后处理省一大截。对外观件,这意味着更少的打磨和更少的废品。
1. 贴面散热
水路随型腔起伏,热区就近带走,温差小变形低。
2. 周期短
冷却段压缩,单模周期可降两三成,量产累加可观。
3. 良率高
散热匀、翘曲小,外观件少缩痕少变形。
二、金属3D打印是钥匙
随形水路用传统加工做不出,金属增材制造直接把模具芯打印成一体,水路想怎么走怎么走。苏州特可特沃用3D打印手板思路延伸到模具芯,把「设计自由」变成「可制造」。
打印不是终点,后处理才是。模具芯打印出来要清粉、热处理、打孔接水路、抛光型腔。这些工序决定最终寿命与表面。我们把后处理作为方案一部分和客户对齐,避免「打印出来却不好用」。
| 对比 | 传统直孔 | 随形冷却 |
|---|---|---|
| 水路形态 | 直线可钻 | 贴型腔自由 |
| 散热均匀 | 一般 | 优 |
| 周期影响 | 长 | 可降三成 |
| 制造方式 | CNC钻孔 | 金属3D打印 |
三、落地要算总账
传统模具
随形模具
苏州特可特沃建议客户按「件量×单模省时×良率提升」算总账:大批量外观件,随形冷却省下的周期与废品,远超模具芯溢价。配合结构设计优化水路走向,让每一分打印成本都花在散热刀刃上。
随形水路也带来新课题:打印芯的内部流道要能清洗、密封,水路设计要兼顾流速与压力。苏州特可特沃在方案阶段就校核流道,避免「打印出来却堵」。
别只比模具报价。把「每年少等的冷却时间」和「少废的件」折算成钱,随形冷却 Often 更划算。量越大,越该上,回报越明显。
一句话,随形冷却把注塑的「等凉」变成「快冷」,金属3D打印是把它落地的那把钥匙。会算总账的采购,迟早会算到这条路上。
对大批量外观件,周期省三成不是小数点后的事,是产线产能实打实的提升。这笔账,值得在开模前认真算一遍。
并非所有件都值得上随形冷却。深腔、薄壁、外观面要求高、且批量大的件,回报最明显;而简单厚壁、低产量的件,上随形的经济性可能站不住。苏州特可特沃会先给客户做一笔回报评估,只在算得过来的前提下才建议上,绝不为技术而技术,把每一分模具预算都花在能真正回收的地方。
后期维护也要想在前头。随形水路细而弯曲,冷却液里的杂质很容易在弯头处沉积堵塞。我们在方案阶段就给出过滤精度与定期冲洗的建议,把维护写进交付清单,避免省下周期却添了意外停机,让随形冷却的收益能在整条产线上稳定兑现,而不是只在前几模好看。
它和生成式设计是天生一对。随形水路本身就可以由算法按热场分布自动生成,再交给金属打印成形。苏州特可特沃把这两件事串起来,让冷却方案从经验估算变成仿真驱动,哪里热就往哪里布水,散热效率与材料用量同时优化,模具竞争力因此实打实提升。
对多腔模具尤其友好。传统直孔很难给每个型腔均匀供水,随形水路却能逐腔贴合。苏州特可特沃在量产模里用它解决「有的腔过热、有的腔欠冷」的老毛病,良率波动明显收窄,客户最在意的稳定性问题被从根源上缓解,运维团队也少了半夜救火的焦虑。
试模次数因此下降。传统模具靠反复试模调水路,随形冷却一次到位,试模与修模的轮次明显减少。苏州特可特沃把这部分节省计入总账,让随形方案的经济性更经得起推敲,客户在立项时就更有底气拍板,而不是被前期模具溢价劝退,错过真正的降本窗口。
📌 总结:贴着型腔散热,周期自然短
对苏州特可特沃三维逆向扫描测绘设计而言,随形冷却模具是增材制造在量产端的硬价值:金属3D打印把随形水路从概念变可制造,配合结构设计优化走向,注塑周期可降三成、良率更高。大批量外观件,值得把冷却重新设计一遍,把省下的周期变成真金白银的产能。