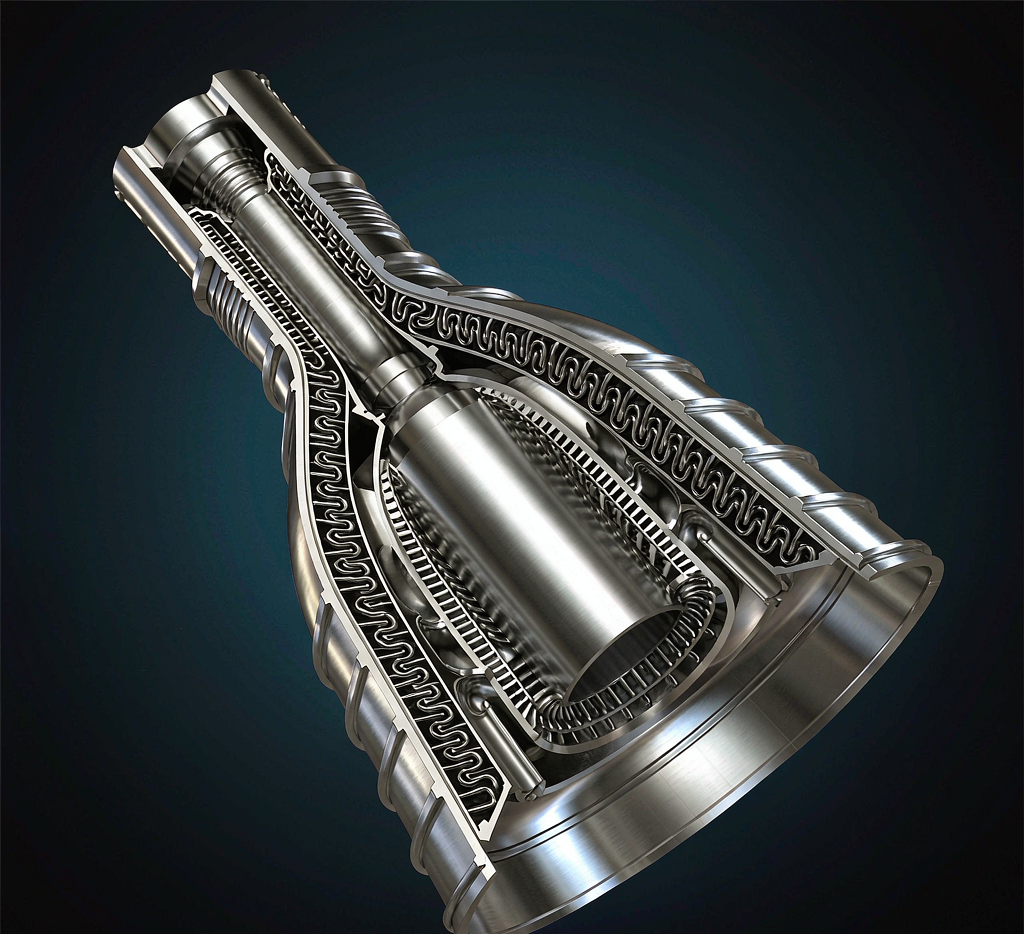
在航天发动机里,燃油喷嘴负责把燃料雾化成恰到好处的颗粒,直接决定燃烧效率与稳定性。传统喷嘴由二十多个零件逐一加工再焊接组装,焊缝是天然的泄漏隐患,重量也压不下来。一体化增材制造把复杂内流道一次打印成型,零件数骤减、可靠性跃升,成为航天轻量化的标志性工艺。它对手板制造与小批量定制的启示,同样值得产品团队关注。
一、为什么喷嘴是增材制造的天然试验田
喷嘴内部是弯曲交错的燃油与冷却流道,用减材加工根本做不出这种随形内腔,只能拆成多个零件分别加工再拼焊。而增材制造是「一层一层长出来」的,复杂内腔反而是它的强项——只要把流道建成中空几何,打印时自然留出来。这种能力让设计师不再被「能不能加工出来」束缚,可以专注优化流场本身。
更关键的是一致性。焊接二十多个零件,每一道焊缝都是潜在失效点;一体打印把失效点从二十多个压到一个整体件上,可靠性曲线直接上移。对航天这种「失之毫厘、代价亿计」的场景,这点提升意义非凡。
二、从数模到打印成型的工艺链条
流程从拓扑优化与流道设计开始:在载荷与流量约束下,让软件把材料只留在传力与导流的路径上。接着做打印工艺规划,选定金属粉末(如镍基高温合金)、铺层厚度与支撑策略,支撑要尽量少且好拆。打印完成后是热处理消除应力、线切割去基台、精加工配合面,最后做内部流道检测与压力试验。
这里的难点在于过程控制。金属增材每层只有几十微米,任何一层的气氛波动或粉末污染都会埋下缺陷,所以全程需要惰性气体保护与在线监测。这正是航天级零件和小批量高价值手板共通的质量门槛。
三、对手板与小批量的三点启示
第一,复杂度免费。增材制造里复杂结构不再额外加价,产品早期验证可以大胆做一体化方案,不用为「好加工」牺牲性能。第二,迭代极快。改一个数模就能重打一件,设计试错周期从周级压到天级。第三,小批量友好。没有开模费,十件八件也能按需打印,特别适合研发打样与备件。
当然也要清醒:增材不是万能。表面质量、尺寸精度和批量成本仍不如传统工艺成熟,配合面往往还要后处理精加工。把它放在「复杂内腔 + 小批量 + 高价值」的甜区里用,才划算。
| 维度 | 传统焊接喷嘴 | 一体化增材喷嘴 |
|---|---|---|
| 零件数量 | 20+ 个 | 1 个 |
| 内部流道 | 受加工限制、需拼接 | 随形一体、自由设计 |
| 泄漏风险点 | 多道焊缝 | 基本消除 |
| 轻量化空间 | 有限 | 大(拓扑优化) |
增材 vs 减材 vs 注塑
减材擅长高精度外廓,注塑擅长大批量低成本,增材擅长复杂内腔与小批量。早期研发与备件场景,增材的「复杂度免费」与「无开模费」优势最明显,是手板打样的第一选择。
实例参考
某院所研制的微型涡轮喷嘴,原方案由十七个零件拼焊,试车时在多道焊缝处出现渗漏。改用一体化金属增材后,零件数归一成一件,内部燃油与冷却流道一次成型,试车泄漏归零,单件重量还下降约两成。苏州特可特沃在高 value 小批量手板领域,同样依托 3D 打印把客户的复杂结构从「画得出做不出」变成「一次成型可验证」。
要点速览
喷嘴的一体化增材,本质是「设计自由度的释放」:当复杂内腔不再受加工工艺限制,性能优化才真正开始。对产品团队来说,把这项工艺用在研发打样和小批量高价值件上,能显著缩短验证周期、降低试错成本。记住它的甜区——复杂、小批、高价值,别拿它去硬刚大批量注塑。
四、质量认证与向更多行业的扩散
航天级增材之所以可信,靠的是一整套过程认证:粉末批次可追溯、设备参数受控、每件带过程记录。这套严苛体系看似只对航天有意义,实际上正外溢到医疗、能源、赛车等高价值领域,它们的共同点是「件少、价高、容错低」,正好匹配增材的甜区。
对普通产品团队的启发是,即便不做航天件,也可以借鉴它的过程留痕思路:把打印参数、后处理、检测结果归档,让每件手板都可追溯。当客户问「这件是怎么做出来的、靠不靠得住」时,你能拿出数据而不是凭感觉。这种可信度,往往比单纯把零件做出来更能赢得订单。
五、何时该认真考虑上增材
不是所有零件都值得增材。值得上的信号很明确:结构内部有复杂随形流道或空腔、零件需要高度一体化以减少焊缝、批量小到开模不划算、或对轻量化与性能有硬指标。只要命中两三条,就该把增材纳入方案比选,而不是默认走传统工艺。
反过来,大批量、形状简单、对表面镜面要求极高的件,增材暂时不是最优解。务实的做法是先做一件增材样件,和传统路线并排比成本、比周期、比性能,用数据而不是直觉做决定。把增材当作工具箱里的一件利器,用在对的地方,它才显价值。
六、落地前的三点确认
决定上增材前先确认三件事:内部是否真有复杂流道或空腔、批量是否小到开模不划算、性能是否对轻量化有硬指标。三点里命中两条,就值得做样件比选。同时问清材料认证与过程记录能不能满足终端要求。把确认写进立项评审,增材才不会变成为酷而酷的摆设。