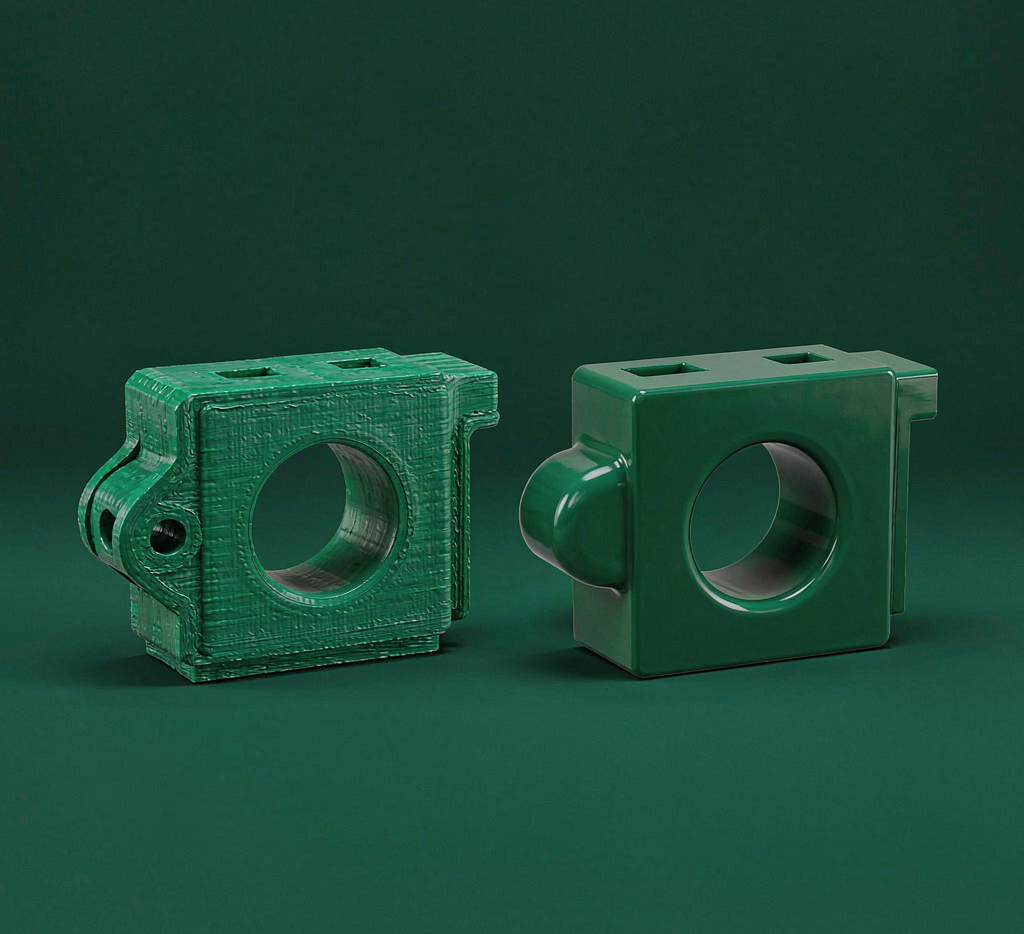
做产品的人迟早遇到这道选择题:几十件试产该 3D 打印还是开注塑模?答案没有绝对,只有「看批量、看复杂度、看节奏」。3D 打印胜在快和灵活,注塑胜在单件便宜和一致。本文给出一张判断表,帮你在几件到几万件的区间里选对工艺,避免为小批量硬开模、为大批量硬打印。
一、两张成本曲线为何必然交叉
3D 打印几乎没有前期投入,每件的材料与机时成本相对固定,所以几十件时它最划算;注塑要开模,前期几万到几十万不等,但模具一旦就绪,单件成本随批量迅速摊薄。两条曲线一定会交叉——交点之前打印便宜,之后注塑便宜。决策的本质,就是先估算你的需求落在交点的哪一侧。
还有隐性账。开模周期数周,打印当天可取;开模要改就得重开,打印改个数模就重打。把「时间价值」和「变更灵活度」算进去,交点的真实位置往往比纸面更偏向打印一侧,尤其对不确定要不要量产的阶段。
二、复杂度是打印的隐藏加分项
注塑讨厌复杂结构:深腔、倒扣、随形冷却、一体化组装件,要么做不出、要么模具贵到离谱。而 3D 打印的复杂度几乎免费,越复杂越显优势。所以当零件带内部流道、薄壁晶格或需多件合一,即便批量过了交点,也可能仍该用打印或 hybrid 路线。
反过来,极简大平面、对外观镜面要求极高的件,注塑的表面与效率优势明显,打印后处理成本会吃掉灵活性红利。复杂度这把尺,要同时量「几何复杂」和「外观要求」两端。
三、一张可执行的决策判断表
实战里可以这样快速分流:需求小于约三百件、或设计未冻结、或结构复杂——优先 3D 打印手板,拿到市场与装配反馈再说;需求稳定在数千件以上、设计已定、外观要求高——开注塑模,把单件成本压到最低;介于两者之间,可先用打印小批验证、再视销量临界点转注塑,用「打印探路、注塑放量」两段式避险。
别忘了材料。打印和注塑可用的材料族不同,强度、耐温、耐候、食品接触等认证要提前对齐,别等工艺定了才发现材料不满足终端要求。工艺选择与材料选择必须同步决策,而不是先后脱节。
| 维度 | 3D 打印手板 | 注塑量产 |
|---|---|---|
| 前期投入 | 极低(无模) | 高(开模费) |
| 单件成本拐点 | 小批量占优 | 大批量占优 |
| 交付速度 | 当天到数天 | 数周(含开模) |
| 复杂结构 | 强(复杂度免费) | 弱(模具受限) |
| 外观镜面 | 需后处理 | 天然优 |
打印探路 vs 直接开模
需求不确定时直接开模,赌的是销量,输了模具费打水漂;打印探路先用小批验证,临界后再转注塑,把风险拆成两段。对多数初创与迭代产品,前者更稳。
实例参考
一款新消费配件首批量产不确定,团队先 3D 打印两百件做众筹与装配验证,收集反馈改了三版结构,确认需求后扩到五千件才开注塑模,避开了一次性开模可能踩空的风险。苏州特可特沃在协助客户做工艺选型时,常建议「小批打印探路、临界点转注塑」的两段式策略,让每一分投入都踩在真实需求上。
要点速览
工艺选择看三件事:批量落在成本交点哪侧、结构复杂度是否让打印加分、外观要求是否要注塑兜底。不确定就「打印探路、注塑放量」,把开模风险切成两段。材料与工艺同步决策,别等工艺定了才发现材料不对。选错一侧,亏的是真金白银。
四、混合工艺的现实路径
现实里未必是非此即彼。越来越多团队走 hybrid 路线:用 3D 打印做复杂内构或首件,用注塑或 CNC 做外观主壳体,各取所长。比如一件带内部随形流道的功能块用打印,外壳用注塑,组装后既保住复杂功能又压住外观成本,整体反而更优。
走混合路线要提前规划接口与公差,让两种工艺的件能严丝合缝地装到一起,否则省了工艺钱却赔了装配钱。核心还是回到需求本身:哪里要复杂、哪里要便宜、哪里要快,把每一段交给最合适的工艺。工艺选择的最高境界,不是选一个,而是把对的工艺拼成一张最优的网。
五、给创业团队的三条建议
第一,别在需求没验证前开模,用打印把产品递到真实用户手里,拿到反馈再决定要不要放量。第二,把材料认证前置,别等手板漂亮了才发现材料过不了终端要求。第三,设一个明确的放量临界点,比如预订量过五千就转注塑,让工艺切换有章可循而不是凭情绪。
这三条的本质都是「把不确定性留在成本最低的阶段」。创业资源有限,每一分都该花在验证价值上,而不是提前锁死工艺。工艺是手段,验证才是目的,顺序别搞反。
六、一页决策速查
把选择压缩成三句话:需求小于约三百件或设计未冻结,优先打印;稳定数千件以上且外观要求高,开注塑;介于之间就打印探路、临界点转注塑。再加两条:材料认证前置、复杂度高时打印加分。把这页贴在评审墙,工艺争论能少一大半。决策的本质,是用不确定性最低的方式往前走。