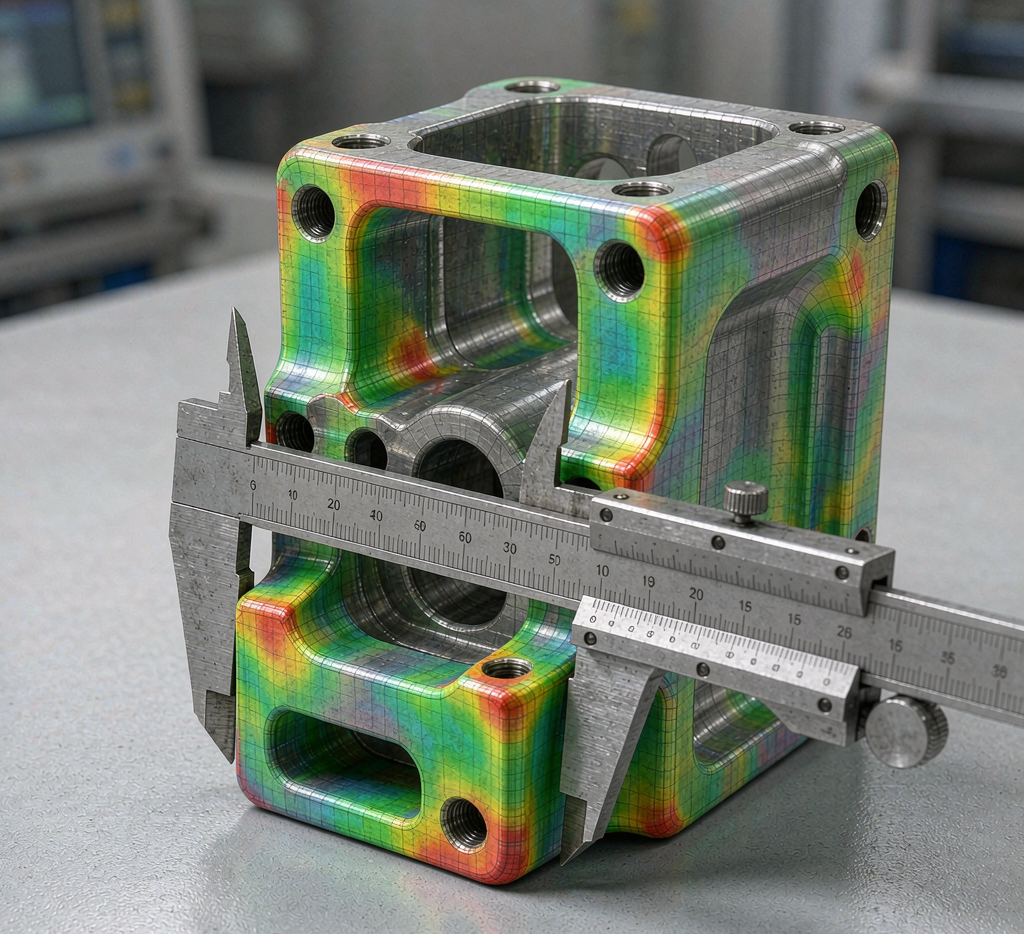
逆向扫描扫得再快,出来的数模质量也参差:点云有噪点、拼接有累计误差、特征有遗漏、壁厚不合理。直接拿去制造,轻则返工重打,重则批量报废。逆向测绘的质量判定,核心是把「能不能用」变成可量化、可验收的标准。本文拆解精度、完整性与可制造性三道判定关,给验收与交付提几点可执行标准。
一、精度关:数模和实物差多少
精度是第一关。用扫描比对(把数模叠回点云生成偏差云图)确认整体与关键特征偏差在公差内。不是看平均偏差,而是看最差处——关键配合面、定位孔、密封槽的局部超差,比整体均值更致命。验收要写明公差带与采样点。
另一层是基准正确。数模必须和原坐标系或装配基准对齐,否则「数模漂亮但装不上」。验收时核对基准标靶与关键尺寸,确认数模摆在了该摆的姿势。精度关不过,后面都白搭。
二、完整性关:该有的特征是否都在
完整性看特征是否采全:孔、槽、圆角、加强筋、分模线,一个都不能漏。漏一个安装孔,制造出的件就装不回原设备;漏一条分模线,注塑件就多飞边。验收要对照实物逐项勾,而非只看整体像不像。
对损伤区也要明确处理:是镜像补全、借型补全,还是标注「缺损待定」。模糊处必须在交付文档里写清,避免制造端猜。完整性的本质是「可追溯」,每一项特征都有出处与依据。
三、可制造性关:造不造得出来
数模漂亮不等于能造。壁厚是否够、拔模是否够、是否有负角、最小圆角是否达工艺极限,都要查。逆向常把实物磨损或飞边也扫进来,直接做数模就会带出不可制造的特征。验收要把这些「扫进来的脏东西」清理掉,并标注工艺约束。
对增材或 CNC,还要看支撑可达性与刀具可达性;对注塑,看分模与顶出。可制造性关是逆向与制造的接口,过不了这道,数模只是好看的壳。
四、交付与验收的标准化
把三关写成交付清单:偏差云图与公差、特征勾对表、工艺约束说明、缺损处理记录。验收方照单核,争议时有据。对关键件,附三坐标或工业 CT 复核。把标准前置进合同,比事后扯皮省得多。
五、把标准变成能力
三关判定写进交付清单只是第一步,把它变成组织能力才持久。把精度、完整性、可制造性的验收做成模板与培训,新人照做即达标,逆向质量不依赖某个人。标准内化,交付才稳定。
能力还体现在预防。验收中发现的典型问题(漏孔、负角、基准错)回流到扫描与重构环节,提前规避,而非每次靠验收兜底。把「常错点」变成「必检点」,质量前移,返工归零。
长期看,标准是竞争力。客户拿到「敢下车间」的数模,信任形成,复购与口碑自来。把逆向质量判定从个人经验变成组织标准与能力,企业才在测绘这门生意里立得稳、走得远。
最后一句话给管理者:别把质量当成本中心。三关判定省下的返工、报废与客诉,远超投入;它还是差异化定价与长期客户的来源。把标准当能力建,逆向业务才从苦力变高毛利。
客户教育也该做。把三关标准讲给客户听,对方更懂验收、更少扯皮,也愿为高质量付溢价。标准即信任。
工具要配套。偏差云图、特征勾对表最好有模板工具自动出,降低执行门槛,标准才真被用起来。
小结:逆向质量判定把能不能用变可验收标准,内化组织能力让测绘从苦力变高毛利。
最终,三关判定不是给客户看的门槛而是给自己立的规矩。每次都敢下车间口碑就每次稳。把标准当自我要求,质量自然成品牌。
| 判定关 | 看什么 | 常见问题 | 验收物 |
|---|---|---|---|
| 精度 | 偏差/基准 | 累计误差、错位 | 偏差云图 |
| 完整性 | 特征齐全 | 漏孔漏槽 | 特征勾对表 |
| 可制造 | 工艺可行 | 负角薄壁 | 工艺说明 |
看均值 vs 看最差处
平均偏差好看但关键面超差照样装不上;验收要看最差处与关键特征,而非整体均值。把公差带与采样点写进验收,才严谨。
实例参考
某客户拿了份逆向数模直接开模,结果安装孔位整体偏一毫米装不上。复盘发现该数模只看了整体均值、未核基准与关键孔。改为三关验收:偏差云图确认关键孔在公差、特征勾对表确认无遗漏、工艺说明标清拔模与壁厚,重扫后一次通过。苏州特可特沃在交付逆向数模时,坚持精度、完整性、可制造性三关判定并附验收清单,让客户拿到的是「敢下车间」的数模。
要点速览
逆向数模质量判定的本质是「把能不能用变成可验收标准」:精度关看偏差云图与基准对齐、不只看均值;完整性关逐项勾特征、缺损要注明出处;可制造性关清掉扫进来的脏特征、标工艺约束。三关写成交付清单(云图、勾对表、工艺说明),验收照单核、争议时有据。一份敢下车间的数模,必须经得起这三关,而非只看整体像不像。