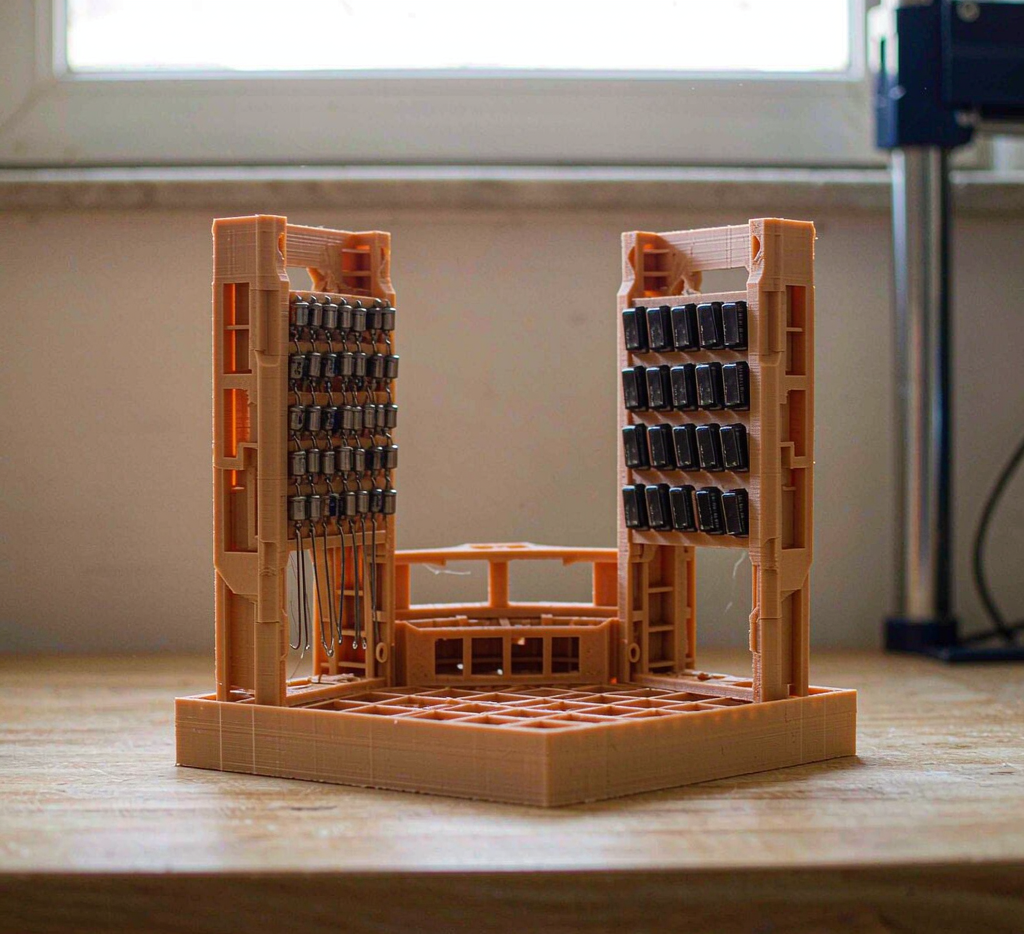
小批量装配最尴尬的环节往往是工装。开一套注塑或机加工夹具,周期以周计、费用不低,结果只用来装几百件就闲置。3D 打印把夹具的交付周期压到一两天,还能按产品实时改型,是降本提速的务实选择。本文拆解打印夹具的选型要点与最常踩的坑。
一、为什么夹具适合打印
装配夹具大多是非承力的定位、压紧、导向件,对材料强度要求不高,却对「形状贴合」要求极严——要严丝合缝地卡住产品。3D 打印最擅长的就是复杂异形一次成型,正好匹配这种需求。而传统工装要做这种贴合面,往往得多件拼装、反复修配。
更现实的是迭代速度。产品改一版,夹具跟着改一版,当天出图当天打到手。对小批量多品种的产线,这种「随改随打」的能力,比夹具本身更值钱。
二、从需求到上手的链路
第一步是定义功能:定位哪几个基准、压哪里、导向什么方向,全部写清。第二步选工艺与材料,尼龙(PA)韧性好适合反复装拆,PLA 便宜适合临时验证,树脂精度高适合精细贴合件。第三步建模,把产品数模导入做负空间,留出公差与让位。第四步打印后处理,去支撑、打磨、必要时嵌金属嵌件增强受力点。
关键是公差意识。打印件有层纹与收缩,贴合面要预留打磨与装配余量,别指望打出来就零公差。把「打印—试装—修型」当作一次小循环,比追求一次完美更稳。
| 材料 | 适合 | 注意 |
|---|---|---|
| 尼龙 PA | 反复装拆夹具 | 韧性好,表面略糙 |
| PLA | 临时验证 | 脆,不耐温 |
| 树脂 | 精细贴合件 | 脆,需后固化 |
3D 打印夹具 vs 传统机加工夹具
3D 打印:周期一两天、成本低、随改随打;适合小批量与快速验证。
机加工:强度与一致性最稳、可长期耐用;但周期长、费用高,小批量不划算。按用量与寿命分层选。
实例:一款小批量电子装配
某客户小批量电子板装配,原用通用治具对位慢、易错。我们用产品数模负空间打印了专用定位夹具,卡扣与导向一次成型;打样当天试装,微调一处让位后批量打印十套,装配效率明显提升,夹具成本不到机加工开模的零头。
要点小结
打印夹具的价值在「快」与「贴」。把需求定义清楚、材料选对、留好公差余量,一两天就能拿到贴合实物的工装。它是小批量降本提速的利器,不是替代所有传统夹具。
落地建议:先算清这批量的量级——只装几十上百件,打印夹具几乎是必选项;长期大批量再考虑机加工。苏州特可特沃在做小批量装配工装时,强调「产品数模负空间建模 + 试装修型小循环」,让夹具当天可用、随改随打。
最后说一句:夹具是「隐性产能」。把常用夹具的数模沉淀成库,下次类似产品直接改型调用,团队的工装响应速度会越用越快,这才是 3D 打印在制造端最实在的红利。