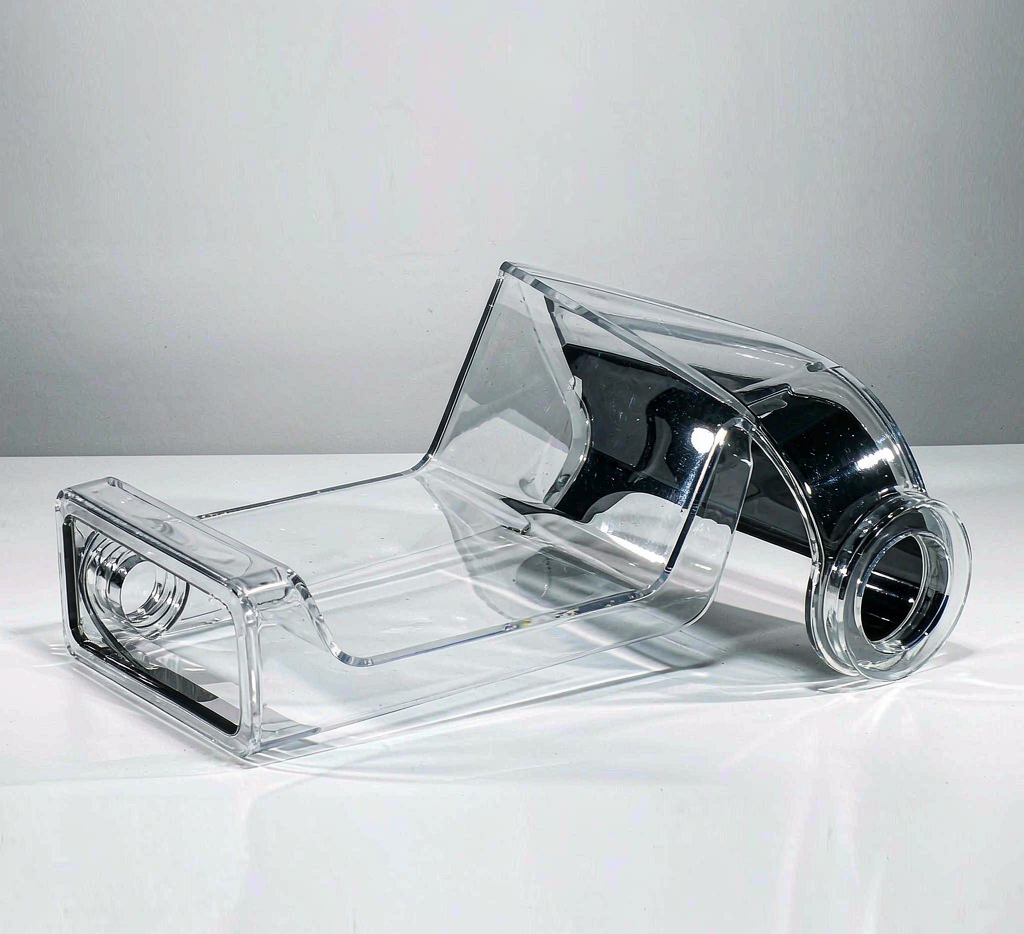
透明件在 CMF 里一直是个「高颜值高风险」的类别。做好了是通透高级感,做砸了就是泛黄、缩水、满身划痕。透明树脂从原料到成品有一串隐性门槛:选型、脱模、抛光、硬化,每一步都影响最终的通透与耐刮。本文把这套可控工艺链拆开,讲清落地的关键节点。
一、为什么透明件难做
透明材料对缺陷零容忍。一点缩水、一道流痕、一缕内应力,在光线下都被放大成瑕疵。普通不透明件能靠喷涂盖住的问题,透明件全得正面刚。再加上耐刮——硬了易脆,软了易花,平衡点是工艺的核心矛盾。
另一难是「一致性」。同一批透明件,温度湿度一变,通透度就可能漂移。把透明 CMF 从「碰运气」变成「可控工艺」,靠的是把每个变量钉死。
二、可控工艺链的四节点
第一步选型:PC 通透但易应力裂,PMMA 通透耐候好但脆,透明尼龙柔韧但雾度高,按产品使用场景选。第二步成型与脱模:控制模温与保压,减少缩水与流痕;脱模斜度与顶出要顺,避免拉伤表面。第三步抛光与去应力:火焰抛光或研磨提通透,退火消内应力防后期开裂。第四步表面硬化:加硬涂层提耐刮,又不牺牲通透。
关键是「缺陷前置管理」。把缩水、流痕、应力当作可预防的变量,而不是事后补救的瑕疵。工艺窗口写清楚,良率才稳。
| 材料 | 通透 | 耐刮 | 注意 |
|---|---|---|---|
| PMMA | 高 | 中 | 脆,需退火 |
| PC | 中高 | 中 | 易应力裂 |
| 透明尼龙 | 低(雾) | 好 | 柔韧但不通透 |
透明注塑 vs 透明 3D 打印
透明注塑:一致性稳、表面好、可硬化;但开模成本高,适合量产。
透明 3D 打印:免模、快速验证、形状自由;但层纹与雾度难控,适合原型与小批。按阶段选用。
实例:一款透明指示灯罩
某产品透明灯罩要求高通透且耐日常刮擦。我们选 PMMA,优化模温与保压减少流痕,退火消应力,再上薄硬涂层;成品通透均匀、指尖反复刮擦无明显痕,批次间通透度稳定,避开了泛黄与开裂。
要点小结
透明 CMF 不是「选个透明料就行」,而是把选型、成型、去应力、硬化串成可控链。把缺陷当变量前置管理,通透与耐刮才能兼得。它是高质感外观的工艺门槛,也是差异点。
落地建议:先定「通透优先级」——是装饰通透还是光学通透?前者可放宽,后者必须严控材料与工艺。苏州特可特沃在做透明件 CMF 时,习惯把「材料—成型窗口—硬化方案」三件事一次性锁定,再小批试产校准,避免量产后才发现雾度漂移。
最后说一句:透明件的质感,七分在工艺、三分在设计。把工艺链沉淀为参数卡,下次类似件直接套用,团队的透明 CMF 能力会越做越稳,少踩无数返工的坑。