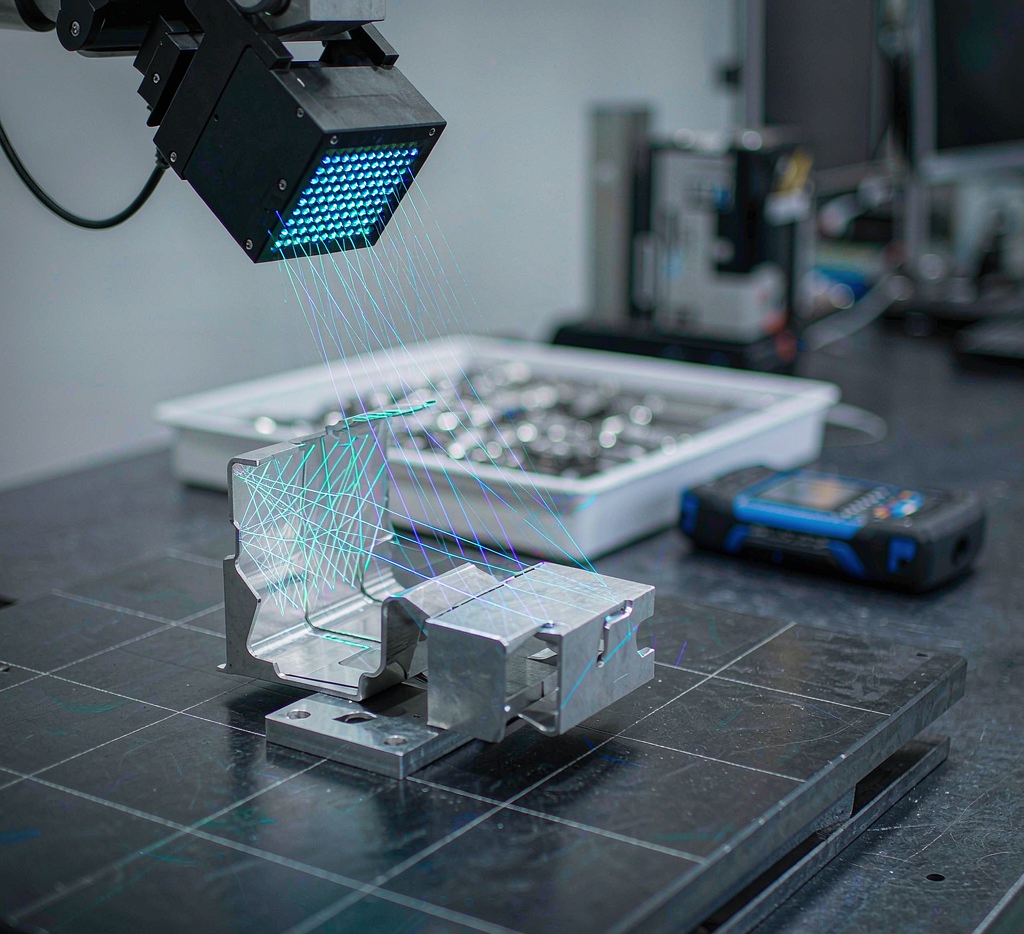
钣金折弯件是制造业里最"不起眼却最麻烦"的一类零件:孔位密、折弯面多、轮廓走线复杂,还有回弹这种先天变量。传统验收靠卡尺、塞规、通止规抽检几项关键尺寸,既慢又容易漏检——漏掉的那一项,往往就是装机时"差一毫米装不上"的那一项。三维逆向扫描测绘把整件尺寸几分钟采完,与数模比对生成偏差云图,让钣金检测从抽检走向全检。本文拆解检测流程与落地要点。
一、钣金检测为什么难
第一难在"多"。一块中型折弯件,孔位几十个、折弯面七八个,轮廓尺寸上百项。卡尺一项项量,一件半小时起步,批量到货全检根本不现实,只能抽检,抽到问题件算运气不好。
第二难在"软"。钣金件壁薄,测头一压就变形,三坐标测力稍大,测出来的就是"被压弯的尺寸"。接触式测量在钣金上有先天局限,非接触的光学扫描恰好补位:不接触、不施力,整面点云一次成型。
二、扫描检测的标准流程
第一步是贴点与扫描。按工件大小贴够标靶点,蓝光或结构光整件扫描,几分钟拿到完整点云。第二步与数模对齐:用最佳拟合或基准特征对齐,重点看基准孔、定位边是否落在公差内——基准没对齐,后面的偏差云图全部失真。
第三步生成偏差云图,整件色彩图一眼看出哪些区域超差。第四步逐项出数:孔位坐标、孔径、折弯角度、面轮廓度、平面度,按检测报告模板逐项输出判定。整件检测从半小时压到几分钟,全检从"不可能"变成"顺手做"。
| 检测项 | 传统方式 | 三维扫描 | 变化 |
|---|---|---|---|
| 孔位孔径 | 卡尺逐个量 | 点云自动提取 | 全数出,无漏检 |
| 折弯角度 | 角度尺估读 | 面拟合直接算 | 精度与效率双升 |
| 面轮廓度 | 基本不做 | 偏差云图整面 | 从无到有 |
| 回弹比对 | 试模件对比 | 扫描叠数模 | 量化补偿依据 |
三、从验收工具到工艺改进依据
扫描检测的价值不止"判合格"。把偏差云图回传给钣金车间,回弹量、折弯补偿系数就有了量化依据:第一版折弯偏了0.5度,云图看得清清楚楚,补偿多少下一版直接改。检测从"事后拦"变成"事前修",模具与折弯程序越调越准。
对苏州特可特沃,这套能力与三维逆向扫描测绘、结构设计天然连成一条线:客户送来钣金件,我们扫描出检测报告;发现结构问题,顺手在数模上改;要打样验证,3D打印手板或激光切割折弯快速出件。检测、改模、打样不再分家。
四、落地要点与常见坑
坑一是基准错。夹具压紧点选在非基准面,扫出来整体"歪",云图全是假超差。基准件要按数模基准定位,装夹力避开测量面。坑二是反光干扰。电镀锌板、抛光面反光严重,扫描前喷一层薄显像剂,牺牲一点表面但不牺牲数据。
坑三是只看整体均值。云图整体绿了不代表合格,关键孔位、密封面的局部超差才是致命点。报告要单独列出关键项判定,别让"整体不错"掩盖"局部致命"。
卡尺抽检
三维扫描全检
首次导入扫描检测,建议新双轨跑一段:扫描全检+关键项卡尺复核,确认两种手段一致后再全面切换。检测报告模板提前与客户约定公差带与判定规则,避免验收扯皮。
五、把检测数据变成企业底座
每件钣金的扫描报告都值得归档:批次、材料、折弯参数、偏差分布,攒起来就是车间工艺的数据库。哪家供应商的料回弹稳定、哪套折弯程序超差率低,数据说话,供应商考核与工艺优化都有了抓手。
再往前一步,检测数据还能反哺逆向设计。客户只给了旧件没有图,扫描检测顺手就把数模建了——检测与逆向共用一套点云,一次投入两份产出。对苏州特可特沃三维逆向扫描测绘设计团队,这是钣金业务最顺的切入路径:先以检测建立信任,再以逆向与设计创造增量,最后用手板与快速制造完成闭环。
长期看,"全检能力"本身就是竞争力。客户看到每件都有偏差云图报告,质量信任自然形成;内部看,全检把质量问题拦在出厂前,客诉与返工成本实打实下降。钣金检测从成本中心变成信任资产,靠的就是把扫描这一步做扎实。
📌 总结:钣金检测的答案是光学全检
钣金折弯件孔位多、回弹难控,传统抽检慢且漏。三维逆向扫描测绘几分钟采全尺寸,偏差云图让超差无处可藏,回弹补偿有了量化依据。对苏州特可特沃三维逆向扫描测绘设计、结构设计、3D打印手板团队,检测、逆向、打样共用一套数据,业务闭环自然成型。未来钣金品质的竞争,是"谁敢全检、谁的数据更透"。