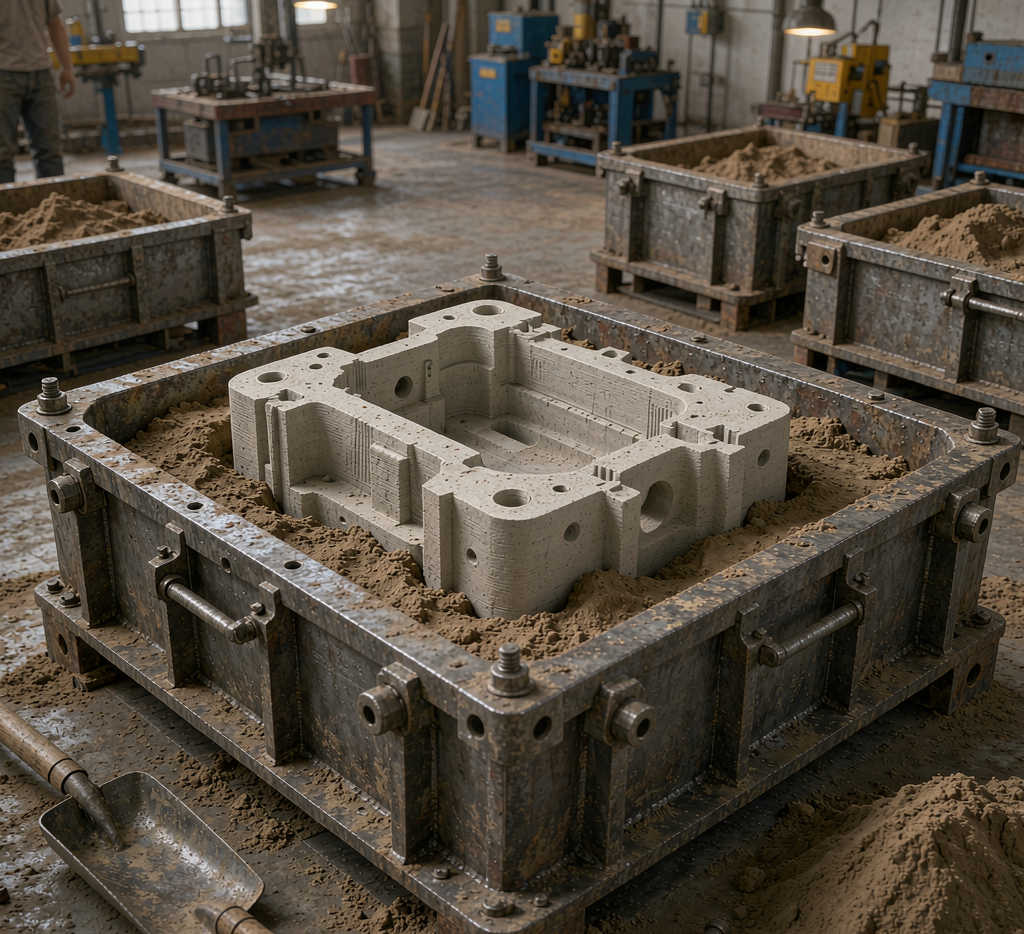
做几件金属铸件,传统要先开木模,周期以周计、成本还不低,小批根本划不来。3D 打印模样把这一步压到一两天,砂型铸造也能小批快跑。本文讲透用打印模样打通砂型铸造的流程,给工艺与手板团队提几点可落地的建议。
一、为什么用打印模样
木模适合大批量,均摊成本低;但小批时开模费占比太高,交期也熬人。打印模样的价值是按数模直接出,不用开模,几天就能上砂箱,特别适合试制、维修备件与定制件。
另一重价值是复杂度自由。随形、内腔、异形模样打印能做,木模反而难下手,让铸件设计更敢想。
二、从数模到模样的四步
第一步是建模放缩。金属冷却会缩,模样要加缩率,还要留加工余量。第二步是打印,用 PLA 或专用模样料做实体或镂空模样,镂空更省料更轻。第三步是后处理,打磨、封孔、上脱模剂。
第四步是造型浇注:模样放进砂箱填砂紧实,起模、合箱、浇金属液,冷却后落砂清理。打印模样常做「易溃散」处理,落砂更轻松。
三、缩率与余量的把控
不同金属缩率不同,钢、铁、铝各有数。模样放缩错了,铸件尺寸全偏。常用做法是按材质设缩率,并在关键面留加工余量,宁可多留料后加工,别少留装不上。
浇冒口也要设计,模样上预留浇道位置,保证充型与补缩,避免缩孔。把缩率、余量、浇冒口一起算,是打印模样落地的关键。
四、试制与定型
首件浇注后测尺寸与缺陷,看缩孔、砂眼与变形,调整缩率或冒口再打样。确认稳定后小批投产,把数模与工艺参数固化,下次同类件直接调用。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 放缩 | 缩率误设 | 按材质设缩率 |
| 打印 | 强度不足 | 选模样料+后处理 |
| 造型 | 起模损砂 | 脱模剂+易溃散 |
| 浇注 | 缩孔 | 浇冒口补缩 |
木模 vs 打印模样
木模大批量均摊便宜但小批贵慢;打印模样免开模、几天到手,适合试制与小批。前者重规模,后者重速度。
实例参考
某设备厂要 8 件异形支架铸件,开木模不划算。工艺团队按铝缩率放缩建模,打印镂空模样上砂箱,浇后落砂清理,首件测尺寸微调余量,第二批一次合格,交期从月级降到周级。苏州特可特沃在做 3D 打印手板时,习惯把缩率与浇冒口作为铸造模样的硬关卡,让小批金属件也能又快又稳。
五、模样与砂型的配合
打印模样再好,也要和砂型工艺配合。模样拔模斜度、分模面要让造型工好起模;镂空模样要注意刚度,太软会在紧砂时变形。起模前喷脱模剂,落砂用易溃散料,清砂更轻松。
把模样结构与造型工序一起评审,现场少返工。打印模样不是甩给铸造车间就完事,而是要嵌入既有工艺链。
六、质量与成本的取舍
实体模样强度高但费料慢,镂空省料快但需支撑。小批急件用镂空抢时间,定型件可优化结构降成本。材料选 PLA 便宜但耐热一般,专用模样料贵但更稳。
按交期与批量选方案,把 3D 打印当灵活工具而非万能。算清单件账,小批铸造才真省钱。
七、趋势与成本观
打印模样正从「应急」变「常规」。小批、定制、试制件越来越依赖它,开木模反而成了少数派。设备降价让门槛更低。
成本观要换:不算单件料钱,算交期与库存。免开模省下的前置时间与钱,往往远超打印料费。
把打印模样纳入标准工艺清单,工程师默认先想打印再想木模。习惯一变,小批铸造自然快起来。
八、把小批铸造纳入标准工艺
打印模样不应是救火手段,而应写进标准工艺清单:何时选实体、何时选镂空、何种料对应何种件,规则清晰,工程师默认先想打印。
把缩率、余量、浇冒口的经验固化,新项目套模板即可,首件合格率更高。经验不随人走,质量才稳。
建议建模样工艺库,按金属与批量分类,配套后处理与检测要点。复用越多,小批铸造越顺。
当打印模样成为常规,试制、维修与定制件的金属需求都能又快又省地满足。
九、落地清单与行动建议
第一,定缩率与余量:按材质设缩率,关键面留加工余量,宁可多留后加工。第二,选模样结构:急件镂空抢时间,定型件优化降成本,料与工艺匹配。
第三,配造型工序:拔模角、分模面让造型工好起模,脱模剂与易溃散料清砂轻松。第四,管浇冒口:模样预留浇道,保证充型与补缩,避缩孔。
第五,入标准工艺清单:工程师默认先想打印再想木模,首件测尺寸微调再投产。把缩率余量浇冒口写进规范,小批铸造又快又稳。
把这五步固化,试制维修定制件的金属需求都能省时省钱地满足,打印模样从应急变常规。
十、收尾一句话
打印模样把小批铸造从开模的束缚里解放出来。算清交期与库存的账,免开模的快与省,远不止单件料钱那么简单。
要点速览
铸造模样 3D 打印的核心是「免开模直接出样」:按材质放缩率、留加工余量、打印实体或镂空模样、后处理上脱模、造型浇注并设计浇冒口补缩、首件测缺陷再定型。它让小批砂型铸造从月级降到周级,且复杂度自由。缩率、余量与浇冒口是落地的成败关键。