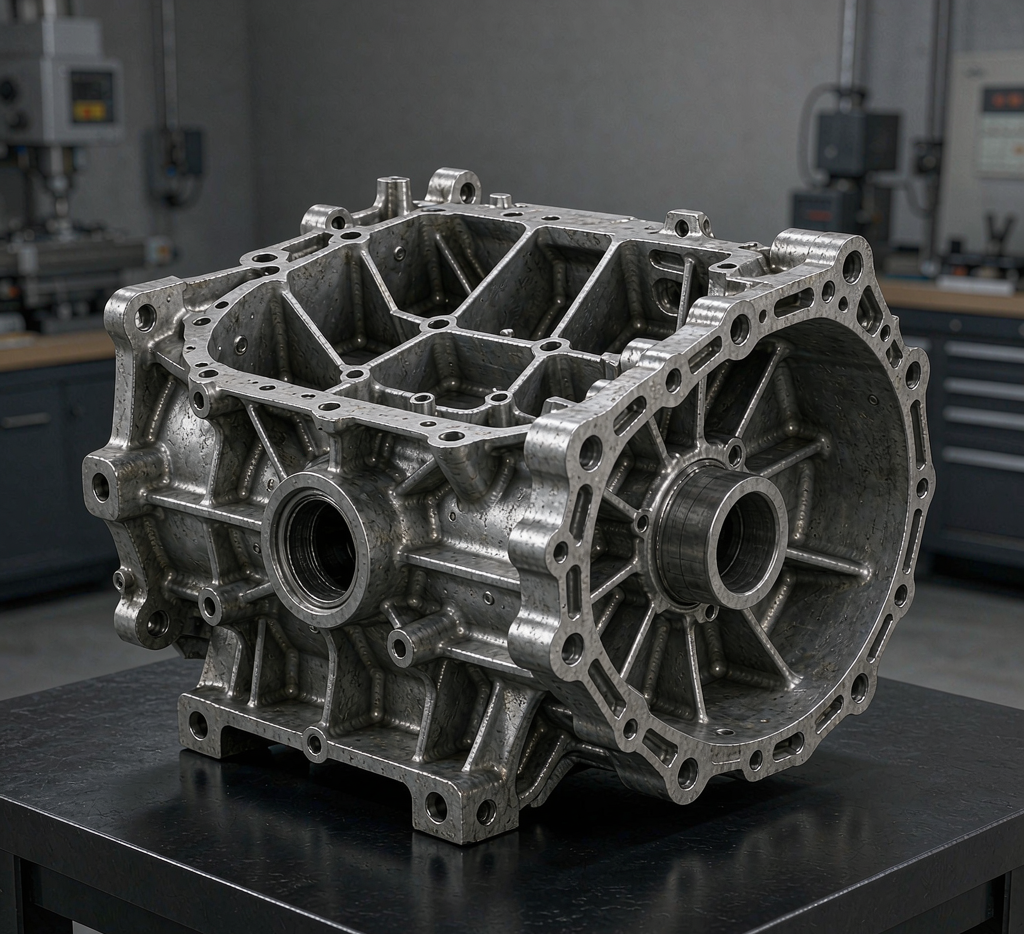
变速箱壳体是汽车与装备里的「复杂件」:壁薄、孔多、腔深,铸造时最容易出砂眼、缩孔、变形。等问题上了产线再改模,代价惊人。DFM 把缺陷挡在开模之前。本文讲透壳体 DFM 的落地方法,给结构团队提几点可执行的工艺建议。
一、为什么要做壳体 DFM
壳体一旦量产,模具费用摊不掉,改一处牵全身。DFM 的价值是在数模阶段就按铸造工艺把结构理顺,让件好铸、好加工、好装配,把后期返工成本压到最低。
另一重价值是一致性。DFM 把工艺约束写进设计规则,不同工程师画的壳体都好造,质量波动小。
二、拔模与分型的要点
铸造要拔模角,立面不给角就起模拉伤。壳体深腔多,拔模角要逐面给,分型面选在最大截面,让砂芯好下好起。常用做法是先定分型再反推拔模,避免后期大改。
还要留工艺余量,特别是轴承座与结合面,给机加工留料,别铸到极限尺寸。
三、壁厚与支承的均衡
壁太薄充型不满、太厚缩孔。壳体要均壁厚,突变处用圆角与过渡,避免热节。支承与加强筋布置要兼顾刚度与铸造,筋太密反而困气。
孔与凸台要避开热节,螺孔周围给足够料厚,否则攻丝裂。把壁厚、圆角、凸台一起算,是 DFM 落地的关键。
四、从评审到量产
开模前做 DFM 评审,拉工艺、铸造、质量一起过结构;打样浇注看缺陷,调拔模或冒口再试;确认稳定后量产,把规则固化进模板,下次直接套。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 分型 | 起模伤 | 选最大截面+拔模 |
| 壁厚 | 缩孔 | 均壁厚+圆角过渡 |
| 凸台 | 攻丝裂 | 留足料厚 |
| 评审 | 后期返工 | 开模前过 DFM |
自由设计 vs DFM
自由设计好看但难铸,返工贵;DFM 按工艺约束画,好铸好装。前者重形态,后者重可制造。
实例参考
某减速器壳体首版壁厚突变多、深腔拔模不足,打样缩孔与拉伤齐发。结构团队重做 DFM:均壁厚、补拔模、凸台留料、优化分型,二次打样缺陷归零,量产良率提升。苏州特可特沃在做结构设计时,习惯把 DFM 评审作为开模前的硬关卡,让复杂壳体一次做对。
五、加工与装配的协同
壳体铸完还要机加工,DFM 要预留加工基准与夹紧面,别让铸件好看却装不上机床。结合面留余量、轴承孔留镗量,加工序才顺。装配端看定位销与螺栓过孔,避免干涉。
拉加工与装配一起评审,把「铸—加—装」当作一条链设计,后期少扯皮,节拍更稳。
六、平台化与复用
同类壳体很多结构相通,把 DFM 规则沉淀为模板,新项目套用即可,评审只查差异。平台化让经验不随人走,质量波动小、启动快。
建立壳体 DFM 检查单,开模前逐条过,把常见缺陷挡在模具之前。规则复利,越用越省。
七、趋势与数字化
壳体 DFM 正从「经验评审」走向「规则内置」。把拔模、壁厚、凸台等约束写成检查规则,数模一出自动标红违规,工程师边画边改。
结合铸造仿真,开模前预测缩孔与变形,把试错移到屏幕。规则与仿真双保险,首件合格率更高。
把 DFM 沉淀为可执行的数字化流程,复杂壳体从「靠老师傅」变「靠系统」。经验不随人走,质量才稳。
八、把 DFM 做成数字化流程
壳体 DFM 不应靠老师傅经验,而应做成数字化流程:规则内置、仿真前置、评审标准化,数模一出自动标红违规,边画边改。
把拔模、壁厚、凸台等约束写成可执行检查项,新工程师也能画出好铸件。质量不依赖个人。
建议建壳体 DFM 检查单与模板,开模前逐条过,常见缺陷挡在模具之前。规则复利,越用越省。
当 DFM 成为系统能力,复杂壳体一次做对,交付更稳更快。
九、落地清单与行动建议
第一,定分型补拔模:选最大截面分型,深腔逐面给角,避免起模拉伤。第二,均壁厚圆角过渡:避热节缩孔,突变处过渡保充型。
第三,留加工余量:轴承座结合面留镗量,螺孔周围足料厚防攻裂。第四,拉加工装配评审:预留基准夹紧面,定位销过孔不干涉。
第五,沉淀规则模板:DFM 检查单逐条过,常见缺陷挡在模具前;同类壳体平台化,新项目套用即可。把经验变系统,质量不依赖个人。
把这五步做成数字化流程,复杂壳体一次做对,交付更稳更快,后期返工成本压到最低。
十、收尾一句话
壳体 DFM 把缺陷挡在开模之前,规则内置、仿真前置、评审标准化。复杂铸件一次做对,质量才不依赖某个人。
把壳体 DFM 当成产品力的一部分,而不是事后补救,企业会在每一次开模前就少交一笔学费,交付节奏也更从容。
把壳体 DFM 当成产品力的一部分,而不是事后补救,企业会在每一次开模前就少交一笔学费,交付节奏也更从容。结构团队越早介入工艺,后期返工越少,整机的可靠性与一致性也随之提升。
要点速览
变速箱壳体 DFM 的核心是「开模前按工艺理顺结构」:定分型补拔模、均壁厚圆角过渡避热节、凸台留料厚防攻裂、开模前拉工艺质量评审、打样调冒口再量产。它把砂眼缩孔挡在模具之前,一次做对。拔模、壁厚与评审节奏,是 DFM 落地的成败关键。