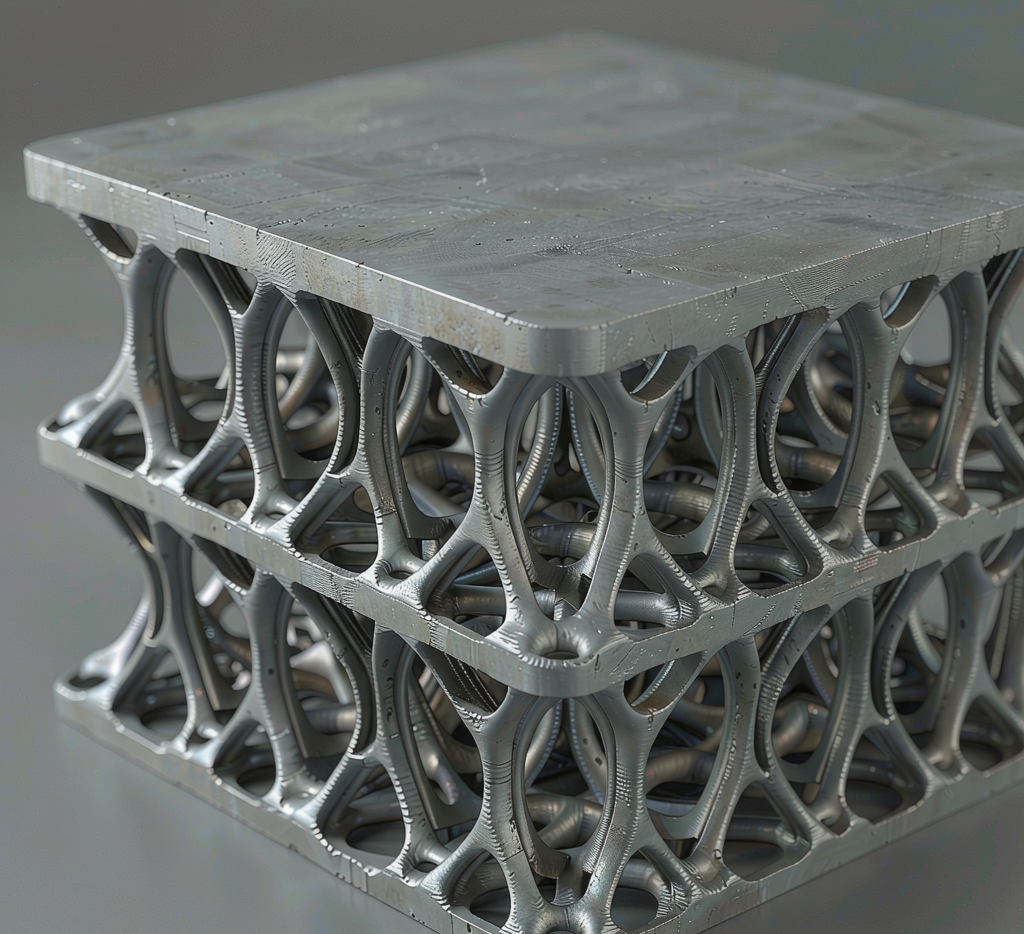
骨头、蜂巢、植物茎,自然界的结构在轻与强之间拿捏得极好。过去这些形态做不出来,3D 打印让仿生结构从图册走进车间。骨小梁、蜂窝、分叉脉络,既能减重又能保承载。本文讲透用打印实现仿生结构的流程,给结构与手板团队提几点可落地的建议。
一、为什么要仿生
均质实心材料大多「过重」。仿生结构把材料放在受力路径上,空隙留给轻量,比强度显著高于传统件。对航空、医疗、运动器材,每克都值钱。
另一重价值是功能集成。仿生孔隙还能做缓冲、导流、骨长入,一件顶多件,装配也省。
二、从自然到制造的流程
第一步是选型。看载荷方向选骨小梁各向同性、蜂窝面内承载或梯度脉络。第二步是建模,用晶格或 TPMS 曲面填充,定孔隙率与杆径。
第三步是打印,金属用激光熔融、聚合物用烧结,取向与支撑影响强度。第四步是后处理,去粉、热等静压或抛光,关键件做力学测试。
三、孔隙与强度的平衡
孔隙率越高越轻,但杆径细了易断。要按载荷定梯度:高应力区密、低应力区疏。常用做法是拓扑先分主承力,再在余区填仿生孔隙。
打印缺陷是隐忧,内部未熔合肉眼难见。把 CT 或力学抽检纳入验收,是仿生落地关键。
四、验证与量产
样件做压缩弯曲测试,对标仿真;量产前定工艺窗口,每批抽检强度。把仿生参数沉淀为模板,同类件复用。
五、仿真与梯度设计
仿生不是随便填孔隙,要仿真力流。拓扑先分主承力,再在余区填梯度骨小梁,高应力密、低应力疏,把材料放在受力路径上。
另一类是 TPMS 曲面比晶格更顺滑、应力更匀,适合受力件。按载荷选单元类型,是仿生结构落地的第一步,决定轻量化上限。
六、常见误用
误用一是孔隙率一味拉高,杆细易断;二是支撑乱加,内部未熔合。把工艺窗口与支撑策略一起定,打印才稳,强度才可信。
误用三是验收只看外观,内部缺陷漏网。把 CT 或力学抽检纳入验收,是仿生可信的关键,也是医疗航空件不可省的环节。
七、从样件到量产
样件压缩弯曲达标后,量产前定工艺窗口,每批抽检强度,把仿生参数沉淀为模板同类件复用,起量更快。
苏州特可特沃在做 3D 打印手板时,习惯把梯度孔隙与 CT 抽检作为仿生结构的硬关卡,让自然灵感真正可制造可信赖,轻量化与承载兼得。
八、功能集成
仿生孔隙还能做缓冲、导流、骨长入,一件顶多件,装配也省。把功能需求前置到选型阶段,而非打印完再想。
把仿生参数与功能目标绑定,设计一次到位,避免后期为功能妥协强度,结构更干净,价值更高。
九、工艺窗口固化
金属打印参数敏感,激光功率、扫描速度、层厚要定窗口。把窗口写进工艺卡,每批首件检。
支撑策略与取向随件变,沉淀为模板复用,同类件起量不踩坑,强度稳定可预期。
十、小结
仿生结构的美在轻与强的平衡,梯度设计加内部抽检,自然灵感才真正可制造。孔隙率与强度要按载荷分级,CT 与力学抽检把隐藏缺陷拦在验收前。苏州特可特沃把梯度孔隙与 CT 抽检当硬关卡,让仿生件既轻又可信赖。
TPMS 曲面应力更匀,适合受力件,轻量化上限更高。
支撑策略随件变,沉淀为模板复用,起量不踩坑。
内部未熔合靠 CT 抽检拦,医疗航空不可省。
功能需求前置选型,一件顶多件装配也省。
拓扑先分主承力,余区填梯度孔隙。
高应力区密、低应力区疏,材料用在受力路径。
工艺窗口定好,每批抽检强度。
仿生参数沉淀为模板,同类件复用快。
仿生结构向自然学材料分配:按力流选型、梯度孔隙定轻重、打印控缺陷、CT 与力学抽检验收。它让件又轻又强,还能集成缓冲导流与骨长入等功能,一件顶多件。梯度设计与内部缺陷管控是落地关键,医疗航空件不可省 CT 抽检。把仿生参数沉淀为模板同类件复用,自然灵感真正可制造可信赖,轻量化与承载兼得。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 选型 | 错配载荷 | 看力流定向 |
| 建模 | 过疏断 | 梯度定孔隙 |
| 打印 | 未熔合 | 工艺窗口 |
| 验收 | 内部缺 | CT/力学抽检 |
实心 vs 仿生
实心重而保守;仿生轻且强,但依赖打印质量与验收。前者稳,后者优但需要管控。
实例参考
某运动护具要轻又要吸冲,团队用骨小梁梯度填充,高应力区密、边缘疏,金属打印后 CT 抽检内部,压缩测试达标,重量比实心件降三成。苏州特可特沃在做 3D 打印手板时,习惯把梯度孔隙与 CT 抽检作为仿生结构的硬关卡,让自然灵感真正可制造可信赖。
要点速览
仿生结构 3D 打印的核心是「向自然学材料分配」:按力流选型、梯度孔隙定轻重、打印控缺陷、CT 与力学抽检验收。它让件又轻又强,还能集成缓冲导流等功能。梯度设计与内部缺陷管控,是仿生落地的成败关键。