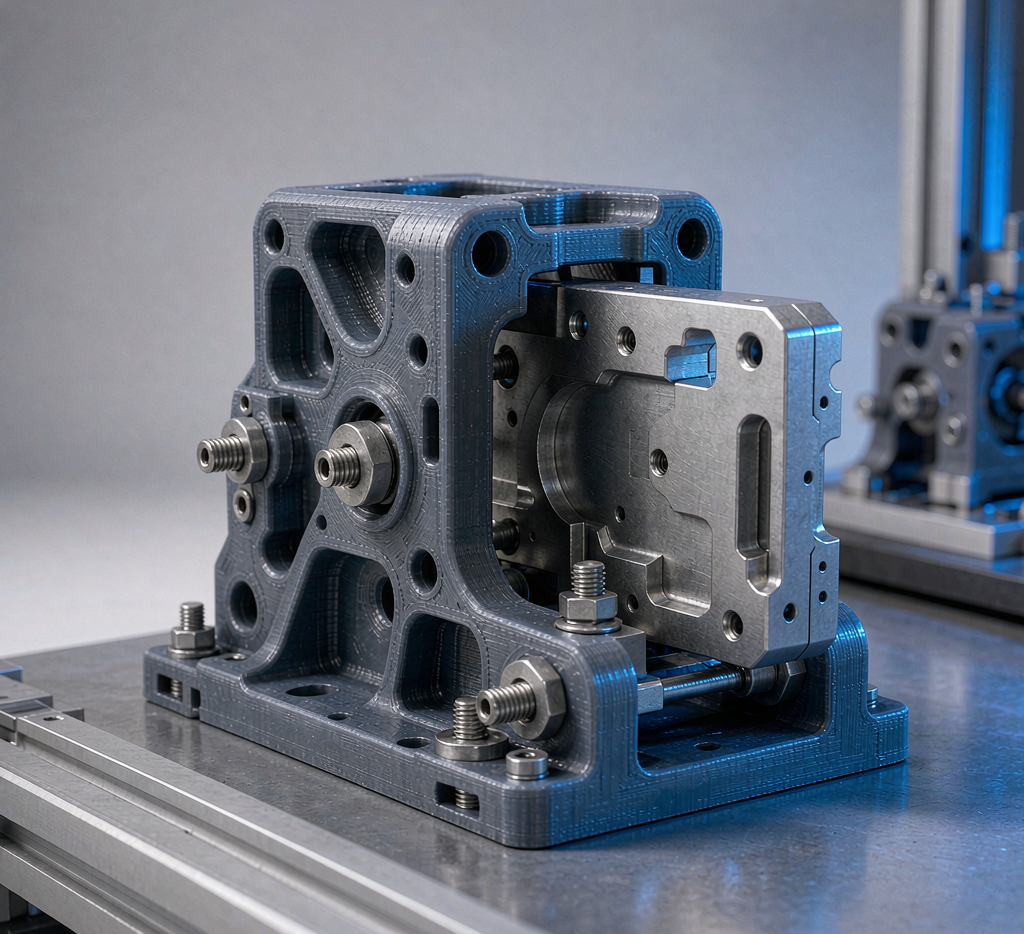
一条产线要兼顾多种产品,换型时最头疼的是夹具:开一套钢模贵、周期长,小批生产根本摊不薄。3D 打印把夹具变成当天就能到手的小件,设计改一版打印一版,柔性拉满。本文讲透这套快速实现流程,给制造与工艺团队提几点可落地的提速建议。
一、为什么要打印夹具
传统夹具走机加工或焊接,单套成本高、交期以周计,小批多品种根本不划算。3D 打印按数模直接成型,材料与工时都低,适合低频、临时、客制夹具。
另一重价值是迭代快。产品微改,夹具跟着改,打印一版验证,试错成本几乎可忽略。把夹具当消耗品管理,产线柔性明显提升。
二、从数模到夹具的流程
第一步是工况拆分,明确定位、夹紧与避让,把受力路径想清楚。第二步是建模,用拓扑或镂空减重,预留螺纹与基准,保证刚性够用。
第三步是打印,尼龙或碳纤维复合材料耐油耐撞,金属用于高载件。第四步是后处理,攻丝、镶件、贴防磨层,装机床试夹确认不晃。
三、精度与刚性的把控
打印夹具尺寸稳但表面粗,定位面要留精加工或镶钢件,避免夹不稳。高载处加筋或换金属,薄壁处控打印方向减变形。
基准要统一,夹具与工件共用定位销,重复装夹一致性才高。把关键尺寸实测记录,是夹具可靠的关键。
四、与机加工的分工
打印适合低频、异形、快速夹具;机加工适合高频、高精、大载夹具。常用做法是临时与试产用打印,稳定量产转机加工或铸造。
五、材料与工艺选择
尼龙韧耐磨,适合多数夹持;碳纤维复合刚高耐温,适合受力件;金属用于高载与高精。按工况选材,不盲目追金属。
打印方向影响强度,受力面立放更稳。把材料与方向写进任务单,夹具寿命与一致性才可控。
六、常见缺陷与对策
夹不稳多因定位面粗或基准漂,镶钢件加实测可解。易断多因壁薄,加筋或换材。把缺陷分级归因,夹具才稳。
另一类是防磨层脱落,贴层要覆盖受力区。把验收照样板,首件试夹不晃再批量。
七、从试产到量产
试产夹具打印快速验证,定型后高频件转机加工或铸造,低频件继续打印。把夹具数模沉淀为库,换型调用即打。
苏州特可特沃在做 3D 打印手板时,习惯把夹具当产线柔性抓手,让小批多品种接单不再被夹具拖后腿。
八、小结
3D 打印夹具把产线换型从数周压到一天,低频客制场景尤其划算,试产快验证、量产转机加工,制造柔性显著提升。
定位面镶钢件,夹才不晃。
试夹实测基准,重复一致。
换型排产写进计划,接单灵活。
尼龙碳纤按工况选,不盲目金属。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 拆分 | 受力不清 | 想定位路径 |
| 建模 | 刚性不足 | 加筋换材 |
| 打印 | 表面粗 | 镶钢件 |
| 试夹 | 微晃 | 实测基准 |
机加工 vs 打印
机加工贵而精、适合高频;打印廉而快、适合低频客制。前者重稳定,后者重柔性,按产量分配最经济。
实例参考
某装配线换型频繁,钢夹具开模等三周。团队改 3D 打印尼龙夹具,当天出件、试夹微调,换型时间从三周压到一天,小批订单接单更灵活。苏州特可特沃在做 3D 打印手板与结构验证时,习惯把夹具当柔性消耗品,让产线换型又快又省。
要点速览
3D 打印夹具的核心是「用小批柔性压换型时间」:工况拆分定定位、建模镂空减重、尼龙碳纤打印、镶钢件保精度、试夹实测基准。它把夹具成本与交期都压到最低,低频客制场景尤其划算。与机加工分工,试产用打印、量产转机加工,产线柔性显著提升。
五、材料与工艺选择
尼龙韧耐磨,适合多数夹持;碳纤维复合刚高耐温,适合受力件;金属用于高载与高精。按工况选材,不盲目追金属。
打印方向影响强度,受力面立放更稳。把材料与方向写进任务单,夹具寿命与一致性才可控。
六、常见缺陷与对策
夹不稳多因定位面粗或基准漂,镶钢件加实测可解。易断多因壁薄,加筋或换材。把缺陷分级归因,夹具才稳。
另一类是防磨层脱落,贴层要覆盖受力区。把验收照样板,首件试夹不晃再批量。
七、从试产到量产
试产夹具打印快速验证,定型后高频件转机加工或铸造,低频件继续打印。把夹具数模沉淀为库,换型调用即打。
苏州特可特沃在做 3D 打印手板时,习惯把夹具当产线柔性抓手,让小批多品种接单不再被夹具拖后腿。
八、成本与交期测算
打印夹具按克计重、按小时计机,单套几十到几百,当天到手。对比开模数千数周,小批场景省到极致。
把换型时间折算产能,柔性夹具的隐性收益常被低估。交期写进排产,接单节奏更顺。
九、小结
3D 打印夹具把产线换型从数周压到一天,低频客制场景尤其划算。把夹具当柔性消耗品管理,试产快验证、量产转机加工,制造柔性显著提升,小批多品种接单更从容。