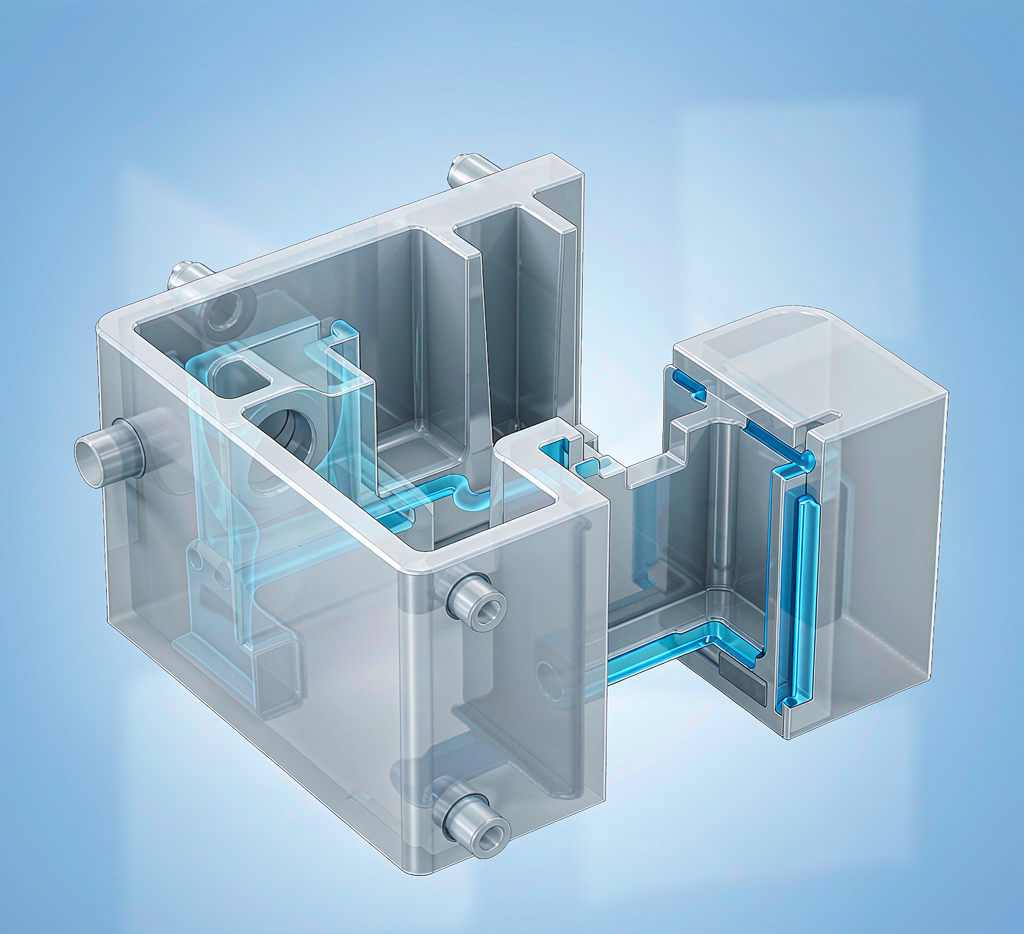
一个注塑件开模后才发现拔模不够、壁厚不均、缩水变形,改结构就是重开模,钱与时都砸进去。DFM(可制造性设计)在开模前把结构一次做对。本文讲透注塑 DFM 的要点,给结构与模具团队提几点可落地的建议。
一、为什么要做 DFM
注塑缺陷多在设计阶段注定:拔模小脱模难、壁厚不均缩水、筋太厚藏气。开模前改数模便宜,开模后改模贵。
另一重价值是周期。DFM 把试模次数压到最少,上市不拖。把问题前置到设计,量产才顺。
二、DFM 核心要点
拔模角按纹理与深度给,深腔大拔模。壁厚均匀,突变处加过渡,避免缩孔与翘曲。
筋厚不过壁厚六成,太高藏气缩水。圆角减应力,熔接痕落在非外观面。把规则写进检查单。
三、浇口与流道
浇口位置定熔接与流痕,外观面避浇口。流道短平衡,多腔一致。排气足,困气缺料可避。
另一类是材料收缩,按牌号预补偿。把浇口与收缩写清,首件才准。
四、从评审到开模
结构完稿走 DFM 评审,改数模再开模。试模看短射缩孔毛边,调工艺,首件全检 CPK 放量。
五、材料与收缩
不同料收缩率差大,玻纤类异向收缩。按牌号定补偿与取向,外观件尤其要控。
把材料规范写清,首件对照,尺寸才稳。
六、常见缺陷诊断
缩孔看壁厚与保压,翘曲看筋与冷却,毛边看锁模与分型,流痕看浇口。把缺陷图谱贴现场。
另一类是熔接痕强度低,落在受力区要改浇口。把验收照样板。
七、从 DFM 到 CPK
评审改数模,试模调窗口,首件全检 CPK 放量。把门槛写进流程,量产一致性稳。
苏州特可特沃在做结构设计时,习惯把 DFM 与 CPK 当注塑落地双关卡,开模不返工。
八、小结
注塑 DFM 在开模前把拔模、壁厚、筋、浇口、收缩一次做对,试模次数与成本双降,材料按牌号补偿、缺陷图谱诊断、CPK 兜底,开模不返工。
拔模按深给角,脱模顺。
壁厚均匀过渡,不缩水。
筋不过壁厚六成,不藏气。
浇口避外观,无流痕。
注塑可制造性设计在开模前把拔模、壁厚、筋、浇口、收缩一次做对,试模次数与成本双降,开模不返工、上市不拖。拔模按深给、壁厚均匀过渡、筋不过壁厚六成、圆角减应力、浇口避外观、流道短平衡、按收缩预补偿,是标准检查单。DFM 评审与首件全检 CPK 双关卡是把关关键,量产一致性稳。把结论沉淀为模板,同类件复用,结构一次做对成为常态而非运气。对薄壁与外观件先做模流分析,预测缩孔流痕与翘曲风险,把问题消灭在图面阶段。把常用材料收缩率与拔模角做成速查表,评审照表核,新人也能少踩坑。试模阶段定工艺窗口,注射速度压力温度曲线固化,换班不换品质。把缺陷图谱与对策贴现场,调机有依据、返工有方向,注塑一次成功率显著提升。把常见缩水率与变形规律整理成培训教材,团队能力整体提升,评审效率更高。对外协厂同步标准,来料与工艺一致,质量波动更小。注塑 DFM 因此从个人经验升级为组织能力,新品上市又快又稳。把评审要点做成勾选清单,开会十分钟定方案,沟通成本也降。结构工程师因此把更多精力放在创新而非救火上。
| 要点 | 主要风险 | 把关动作 |
|---|---|---|
| 拔模 | 脱模难 | 按深给角 |
| 壁厚 | 缩水 | 均匀过渡 |
| 筋 | 藏气 | 不过六成 |
| 浇口 | 流痕 | 避外观 |
开模后改 vs 开模前改
开模后改模贵且慢;DFM 开模前改数模廉且快。前者重救火,后者重预防,成本差数量级。
实例参考
某外壳开模前走 DFM,发现深腔拔模不足、筋过厚,改数模加拔模减筋厚,试模一次通过,省去重开模。苏州特可特沃在做结构设计时,习惯把 DFM 当开模前硬关卡,让结构一次做对、量产不返工。
要点速览
注塑 DFM 的核心是「开模前一次做对」:拔模按深给、壁厚均匀过渡、筋不过壁厚六成、圆角减应力、浇口避外观、流道短平衡、按收缩预补偿。它把缩水翘曲缺料在数模阶段化解,试模次数与成本双降。DFM 评审是把关关键,量产才顺。
五、材料与收缩
不同料收缩率差大,玻纤类异向收缩。按牌号定补偿与取向,外观件尤其要控。
把材料规范写清,首件对照,尺寸才稳。
六、常见缺陷诊断
缩孔看壁厚与保压,翘曲看筋与冷却,毛边看锁模与分型,流痕看浇口。把缺陷图谱贴现场。
另一类是熔接痕强度低,落在受力区要改浇口。把验收照样板。
七、从 DFM 到 CPK
评审改数模,试模调窗口,首件全检 CPK 放量。把门槛写进流程,量产一致性稳。
苏州特可特沃在做结构设计时,习惯把 DFM 与 CPK 当注塑落地双关卡,开模不返工。
八、小批与量产
小批先探工艺,定型转量产。把 DFM 结论沉淀为模板,同类件复用,接单快。
把周期写进排产,上市不拖。
九、小结
注塑 DFM 在开模前把拔模、壁厚、筋、浇口、收缩一次做对,试模次数与成本双降。材料按牌号补偿、缺陷图谱诊断、CPK 兜底,让结构开模不返工、量产一致性稳。