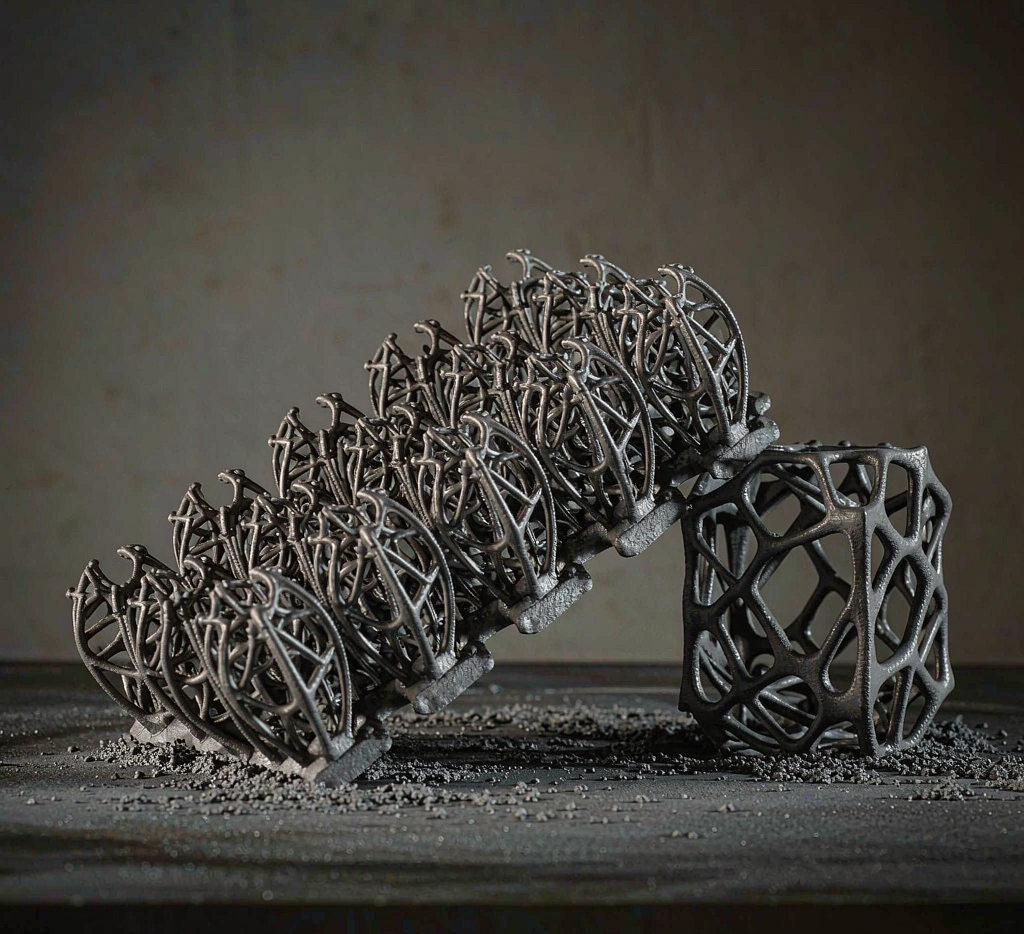
金属 3D 打印常被等同于 SLM 激光熔融,成本高、速度慢,小批量不划算。金属粘结剂喷射(Binder Jetting,BJ)走另一条路:先喷粘结剂把金属粉「粘」成型,再脱脂烧结成致密金属件。它无支撑、可堆叠、速度快,是小批量复杂金属件的低成本路径。本文拆解工艺链、优势与避坑。
一、为什么 BJ 适合小批量
BJ 不需要支撑结构——粉末本身承托,所以能堆叠打印多个件,批效率远高于 SLM。成型是常温喷粘结剂,不涉及高功率激光,设备与单件能耗更低。对小批量(几十到几百件)、形状复杂、又不追求极致性能的件,BJ 的单位成本往往明显占优。
另一头是材料友好。BJ 可用不锈钢、模具钢、甚至钨合金等,烧结后致密度能满足多数功能件。对工装、备件、定制件,这条路径很务实。
二、从打印到致密件的链路
第一步建模与摆位,把件在粉床上合理排布、留烧结收缩余量。第二步喷粘结剂成型,得到「生坯」。第三步脱脂,去除粘结剂。第四步烧结,生坯在高温下致密化、按预测收缩率缩小到目标尺寸。第五步后处理,喷砂、热处理或 infiltr 铜等增强。
关键是「收缩预测」。烧结收缩可达两位数百分比,不预留余量尺寸全崩。把材料收缩率写进数模缩放,烧结后才准。这是 BJ 成败的分水岭。
| 维度 | BJ | SLM |
|---|---|---|
| 支撑 | 无需 | 需支撑 |
| 速度/批效 | 高(可堆叠) | 低 |
| 致密度 | 烧结略低 | 高 |
| 小批成本 | 优 | 高 |
金属 BJ vs 金属 SLM
BJ:快、便宜、适合小批复杂件;致密度与强度略逊,需控收缩。
SLM:致密度高、性能好;但慢、贵、需支撑。按性能与批量分层选。
实例:一批不锈钢夹具镶件
某客户小批量不锈钢夹具镶件,形状复杂、交期紧。我们用 BJ 排布打印生坯,脱脂烧结并预留收缩,喷砂后尺寸达标、致密度满足使用;相比 SLM 报价周期更短、单件成本更低,几十件一周内交付。
要点小结
金属 BJ 的价值在「快且便宜地出小批复杂金属件」。无支撑、可堆叠、收缩可控,是工艺核心。它不替代 SLM,而是补齐小批功能件的低成本空白。
落地建议:先问这批量值不值得上激光。几十到几百件、性能要求中等,BJ 几乎是首选。苏州特可特沃在做小批金属件时,习惯把「收缩率—排布—后处理」三件事前置锁定,再打印,避免烧结后尺寸失准。
最后说一句:BJ 的良率靠工艺参数沉淀。把每种材料的收缩与烧结窗口记成参数卡,下次直接套,团队的金属小批交付会越做越稳,少踩无数返工坑。