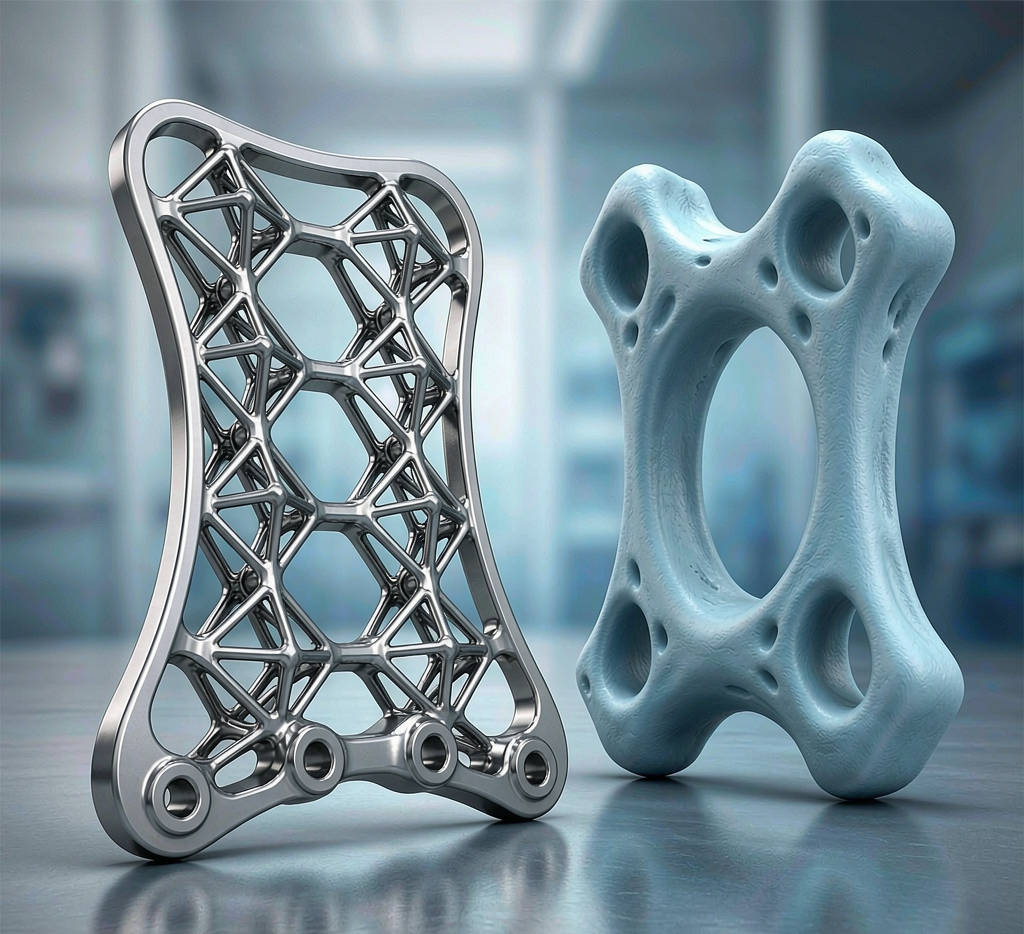
骨科植入物和普通零件不同:它要严丝合缝地贴住骨骼,又要扛住行走、扭转的反复载荷。直接按设计上临床,一旦贴合或强度出问题,代价极高。工程上稳妥的做法,是先用 3D 打印做钛合金手板,在样件阶段就把解剖贴合度与力学表现验证掉,再走正式工艺。本文讲清植入物手板验证的关键节点。
一、为什么植入物必须先打手板
骨骼是高度个性化的。同样名称的钢板,放到不同患者身上贴合度差很多;加上钛合金弹性模量与骨不同,设计稍偏就可能引起应力遮挡。手板能在不冒险的前提下,让医生和设计者「摸到、看到、测得」真实形态,提前改。
另一价值是沟通。手板是医生、设计、工艺三方都能读懂的「实物语言」。很多问题在屏幕上争论不清,拿个样件一比就明白,沟通成本直线下降。
二、从数据到可验证样件的路径
第一步是获取解剖数据,用 CT 或三维扫描重建骨骼模型,作为贴合基准。第二步是植入物设计,按骨面生成贴合曲面与固定孔位,并做轻量化镂空减轻重量。第三步是 3D 打印手板,用钛合金粉末打印出近终形样件,做表面处理。第四步是验证,把样件套回骨骼模型测贴合间隙与受力分布。
关键是「贴合+强度」双指标。只测贴合忽略强度,装上易疲劳;只算强度忽略贴合,接触面应力集中伤骨。手板阶段就把两者一起看,后续临床才稳。
| 验证项 | 手段 | 判据 |
|---|---|---|
| 解剖贴合 | 套骨模型比对 | 间隙小于阈值 |
| 固定可靠 | 孔位与螺钉校核 | 无干涉、可锁固 |
| 力学表现 | 有限元加载 | 应力在许用内 |
| 轻量化 | 镂空率检查 | 重量达标不降强 |
三、在手板到量产的桥接
冒进路径
稳妥路径
典型链路——骨骼 CT 三维重建取得模型,做逆向建模还原骨面,再进3D打印手板打出钛合金样件验证。对苏州特可特沃三维逆向扫描测绘设计而言,这条线把「测绘—建模—打印验证」接到医疗器械前端:客户带来解剖数据,我们用样件把贴合与强度先跑通,正式工艺才敢放量。
手板材料若和正式件不同,验证结论要打折。尽量用手板阶段就模拟正式合金与工艺,至少做到孔隙率与表面相近,结论才可信。
四、合规与可追溯不能省
植入物是高风险器械,手板虽不植入,也要留全数据链:扫描参数、设计版本、打印工艺、验证报告成套归档。日后正式注册时,这套前期证据能大幅加快审评。
另外注意清洁与标识。样件用于内部验证,也要避免交叉污染、做好批次标记。对做3D打印手板与三维逆向扫描测绘的团队,交付的不只是样件,更是一份「可审计的验证档案」,这才是医疗客户真正买的单。
五、从验证到注册的衔接
手板验证的结论要能「接得住」正式注册。前期扫描参数、打印工艺、验证报告成套留档,日后申报时直接调取,能省下大量重复实验与沟通成本,审评也更有底气。把验证当成注册的证据链来管。
另外别把手板当最终件对外宣传。样件用于内部验证,对外表述要严谨,分清「已验证」与「已获批」的边界。合规表达比营销话术更重要,尤其在医疗这类强监管领域,一句过头话带来的风险远超收益。
工艺上建议手板阶段就贴近正式路线:尽量用同牌号钛合金、相近孔隙率与表面处理,让验证结论对量产有指导意义。否则手板完美、量产翻车,验证就失去了前置把关的意义,等于白做一遍。
站在团队角度,植入物手板验证是「高信任门槛」业务,一旦建立口碑,客户黏性极强。对做三维逆向扫描测绘与 3D 打印手板的团队,这正是值得长期投入的细分赛道,难进、也难被替代。
从产业视角,老龄化与运动损伤都在推高骨科植入需求,而个性化是主旋律。谁能把手板验证做得又快又合规,谁就能在医疗器械前端抢到更多合作,技术壁垒会随时间越筑越厚。
成本上,手板验证看似多花一笔,实则省下的是正式开模后的返工与投诉。把这笔账算给客户听,合作更容易谈成,质量前置的投入从来都不是浪费。
建议把样件验证和正式工艺做成「同线不同批」,共享同一套数模与质控文件,让验证结论能平滑平移到量产,减少衔接处的信任损耗与重复工作。
📌 总结:植入物稳不稳,先看手板验没验
钛合金骨科植入物的风险在贴合与强度的平衡。苏州特可特沃三维逆向扫描测绘设计、逆向建模与3D打印手板团队,用「骨面重建+钛合金手板+双指标验证」的打法,把不确定性消灭在样件阶段。未来医疗器械研发的竞争力,是「用最低风险把手板验证做扎实」的能力。