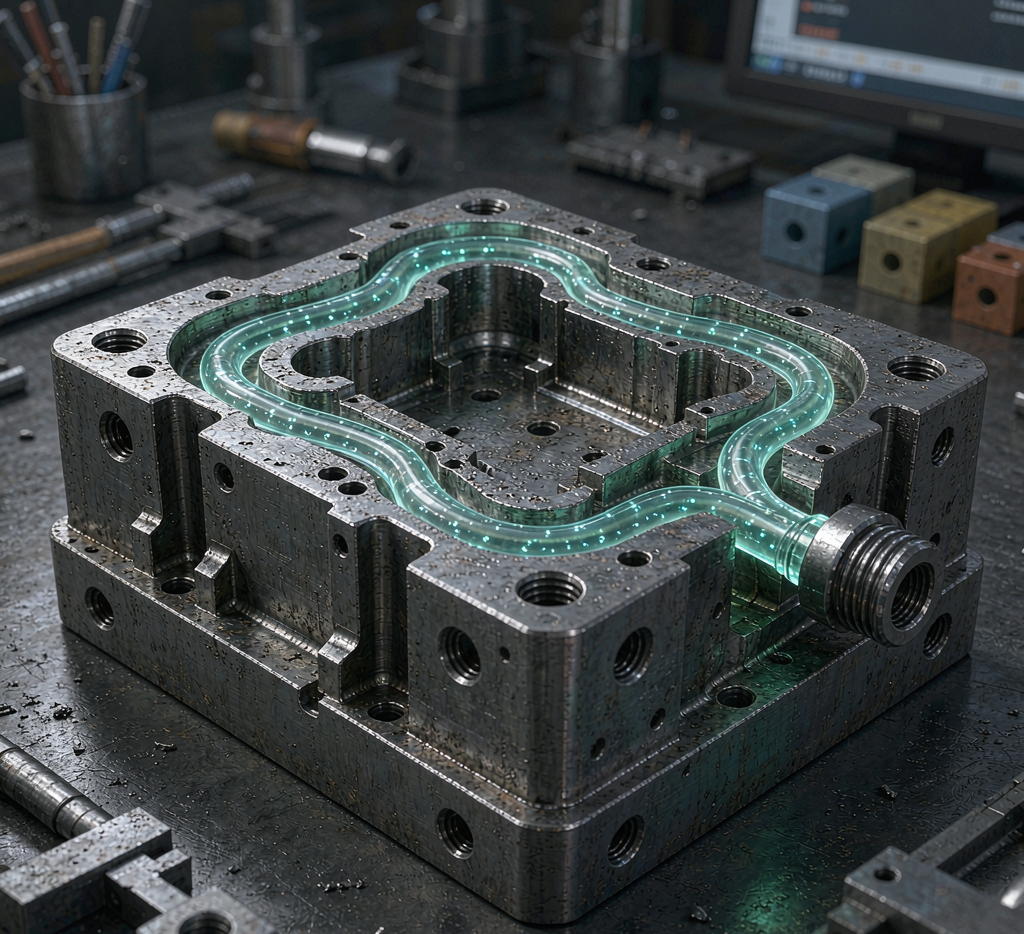
注塑件的生产节奏,常被「冷却」卡住。传统模具水道是直孔钻出来的,离型腔远的角落凉得慢、近的地方过冷,导致周期长、翘曲大、尺寸不稳。随形冷却把水路按型腔形状走,贴着产品均匀降温,再靠 3D 打印把异形水道做出来。本文讲透随形冷却的设计与制造协同。
一、随形冷却解决什么
直孔水道离复杂型面远,热量靠模具材料慢慢导到水道,温差大、冷却不均。薄壁处已过冷、厚壁处还烫,产品出模就翘。随形水路贴着型腔走,哪儿厚贴哪儿,热量就近被带走,整体温差小,变形与应力都降。
周期随之缩短。冷却占注塑周期大半,均匀快冷直接压周期,单件省几秒到十几秒,量产累加可观。对薄壁、精密、外观件,随形冷却还提升尺寸一致与表面,少修飞边少调机。
二、水道怎么设计
设计先画热场。用仿真看充模后哪里积热、哪里早冷,据此布水路:厚壁与转角加密、间距均匀、流速够带走热。水路截面常用圆或滴形,距型面留合理壁厚,太近易裂、太远无效。
连通与密封要可行。随形水路多分块成型再拼,接口要能焊死不漏。入出水嘴位置避开顶出与分型,避免干涉。把水路、型芯、顶出在数模里一次排布,打印才少返工。
三、为什么靠 3D 打印
随形水路是弯的、贴面的,传统钻床走不了。模具钢粉末床熔融(SLM)逐层熔粉,能把任意走向的水道做进实体,壁厚可控、密封好。打印完清粉、打压测漏、热处理稳组织,再精加工配合面。
材料选模具钢牌号,硬度与抛光要够。对高光件,型面后抛光或做涂层。把打印参数与后处理定清,模具寿命才稳。随形冷却的解放,本质是打印让「异形水道」从画不出变造得出。
四、验证与收益
试模测周期、看变形与尺寸,用热成像或测温验证水路均匀。对比直孔模,周期与良率变化一目了然。把成功参数沉淀,同类件直接套用。随形冷却不是贵了,是用更短周期与更高良率把钱赚回来。
| 维度 | 直孔冷却 | 随形冷却 |
|---|---|---|
| 均匀性 | 差 | 好 |
| 周期 | 长 | 短 |
| 变形 | 大 | 小 |
| 制造成本 | 低 | 中高 |
直孔 vs 随形
直孔便宜但慢且翘,随形快而稳但模具贵。大批量与精密件,随形回收周期短、良率高,更划算。
实例参考
某薄壁外观件用直孔模冷却不均、翘曲超差,调机难。模具团队改随形水路贴型腔,SLM 打印模具钢型芯,清粉打压后试模,周期缩短、变形达标、尺寸稳定,良率提升且少修边。苏州特可特沃在做注塑与模具优化时,习惯把热场仿真与水路打印同审,让冷却从瓶颈变优势。
五、随形冷却的导入节奏
随形冷却不是所有模具都该上。它模具贵、打印与后处理有门槛,适合大批量、精密、外观件——这类件周期与良率收益能覆盖模具增量。小批或粗糙件,直孔模配调机往往更划算。导入前先算回收:单件省几秒、良率升几点,乘年产量看回本周期。
试点要选准。挑一个冷却不均、翘曲超差的老问题件做首模,热场仿真布水路、SLM 打印、试模测周期与变形,用数据说服内部。成功参数沉淀为模板,同类件直接套,随形冷却从尝鲜变标准选项。
苏州特可特沃在做注塑与模具优化时,习惯把热场仿真与水路打印同审,让冷却从瓶颈变优势。对模具与工艺团队,随形冷却的钥匙是「先用数据证明值,再规模化」。
六、风险与边界
随形冷却不是万能。模具钢打印有变形与密封风险,首模必清粉打压测漏,避免水路漏冷却液报废整模。对高光外观件,型面后处理要够,否则表面留打印纹影响外观。
周期收益要实测。试模前预估周期,试模后实测对比直孔模,用数据说服内部与老板。别凭感觉上项目,也别因首模贵就否掉——看回收周期。苏州特可特沃在做模具优化时,把热场仿真与水路打印同审,让冷却从瓶颈变优势,前提是先小试点证价值。
工艺卡要沉淀。成功水路与参数归档,同类件直接套,随形冷却从尝鲜变标准选项。
七、先小试点证价值
随形冷却不是所有模具都该上。它模具贵、打印后处理有门槛,适合大批量、精密、外观件——这类件周期与良率收益能覆盖增量。小批粗糙件直孔模配调机更划算。导入前先算回收:单件省几秒、良率升几点,乘年产量看回本,别凭感觉上项目也别因首模贵否掉。
试点要选准。挑一个冷却不均、翘曲超差的老问题件做首模,热场仿真布水路、SLM 打印、试模测周期与变形,用数据说服内部。成功参数沉淀模板,同类件直接套,随形冷却从尝鲜变标准选项。苏州特可特沃在做注塑与模具优化时,把热场仿真与水路打印同审,让冷却从瓶颈变优势。
要点速览
随形冷却让模具「贴着产品降温」:先热场仿真布水路、厚壁加密、均匀流速,再靠模具钢 3D 打印把异形水道做出,清粉打压后精加工。它缩短周期、减小翘曲、提良率,代价是模具贵。随形冷却的解放来自打印让异形水道可造,验证靠周期与变形对比,收益用良率回收。