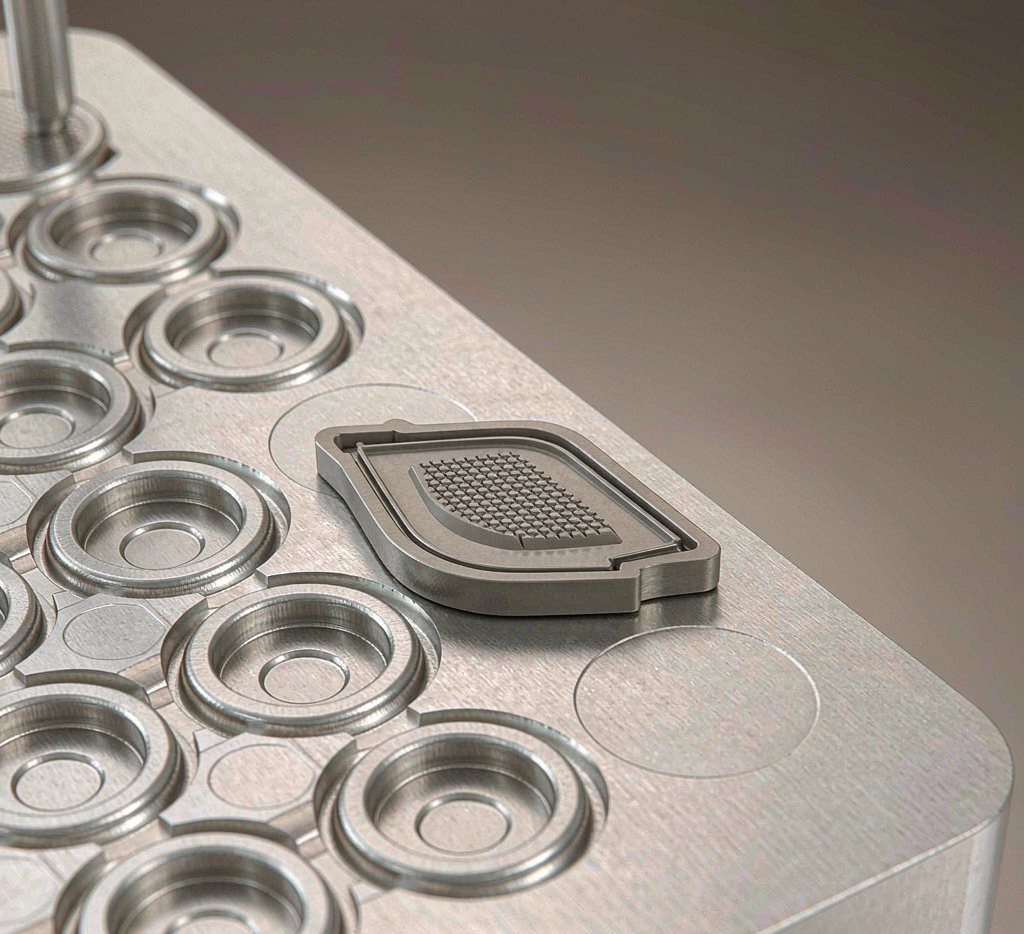
一枚连接器端子、一个微流控腔室,尺寸以毫米甚至微米计,精度却要求极高。微注塑把这类小件稳定量产,但模具与工艺难度陡增。本文讲透微注塑模具的设计与试模流程,给模具与注塑团队提几点可落地的建议。
一、为什么要微注塑
小件手做不经济、机加工贵,微注塑一次成型又快又一致。医疗、电子、光学都离不开它,件小但价值高。
另一重价值是集成。多腔模具一次出几十件,单位成本摊薄,适合大批量小件。
二、模具设计的要点
微腔充型难,流道要短而平衡,热流道或精准冷流道减少废料。排气要足,否则困气缺料。顶出要柔,微件易变形粘模。
钢材选耐磨镜面钢,型腔加工靠微铣或电火花,表面粗糙度直接影响脱模与外观。把流道、排气、顶出一起设计,试模才顺。
三、工艺窗口的把控
微注塑对温度压力敏感,料温、模温、保压要窄窗口。常用做法是先矮温低速找填充边界,再提参数保尺寸。
材料选流动性好的牌号,玻纤类易取向不均要避。把窗口固化,每批抽检尺寸,是量产关键。
四、试模与量产
试模看短射、缩孔、毛边,调浇口与工艺;首件全检尺寸,CPK 达标再放量。多腔要管平衡,避免单腔偏厚。
五、材料选与取向
微件料选流动性好的牌号,玻纤类易取向不均要避。材料干燥不到位必生银丝气泡,把烘料写进工艺卡,首件先查干燥。
另一类是填充改性料的磨损,镜面钢材要选耐磨级。把材料与钢材配对,模具寿命才长,微腔外观才稳。
六、常见缺陷诊断
短射看浇口与排气,缩孔看保压与壁厚,毛边看锁模与分型。把缺陷图谱贴现场,调机有依据,新手也能上手。
另一类是多腔不平衡,单腔偏厚。管平衡靠流道对称与逐腔抽检,避免整批超差被客户退。
七、从试模到 CPK
试模调窄窗口,首件全检尺寸,CPK 达标再放量。多腔模具要管平衡,单腔偏厚即调浇口。
苏州特可特沃在做结构设计时,习惯把微注塑的流道排气与工艺窗口作为小件落地的硬关卡,让毫米微米级小件量产又快又一致。
八、量产一致性
放量后每批抽检尺寸与外观,固化参数不随便动。模具保养按腔数排程,避免磨损累积导致毛边突发。
把首件全检与定期 CPK 复核结合,单位成本极低的同时质量稳,适合大批量小件长期供货。
九、模具寿命管理
微腔易损,按模次排保养,到期修或换。把寿命写进台账,到期预警不误产。
镜面钢定期抛光保外观,多腔轮换降单腔负荷,模具状态可视,供货不断档。
十、小结
微注塑难在尺度,流道排气与工艺窗口定生死,量产一致性靠 CPK 兜底。多腔平衡与首件全检把微米级公差稳住,单位成本极低。苏州特可特沃把流道排气与工艺窗口当小件落地的硬关卡,量产又快又一致。
镜面钢定期抛光保外观,多腔轮换降单腔负荷。
模具按模次排保养,到期预警不误产。
缺陷图谱贴现场,调机有依据新手能上手。
首件全检加 CPK 复核,供货稳成本极低。
流道短而平衡,充型才足。
排气要足,困气缺料可避。
顶出要柔,微件不粘模不变形。
材料干燥到位,银丝气泡不生。
微注塑在小尺度上稳拿精度:短平衡流道、足排气、柔顶出、镜面钢材,窄工艺窗口固化、多腔管平衡。它让毫米微米级小件量产又快又一致,单位成本极低。流道排气与工艺窗口是落地关键,首件全检加 CPK 复核兜住一致性,模具按模次保养到期预警,供货不断档。材料干燥到位不生银丝气泡,镜面钢定期抛光保外观,缺陷图谱贴现场调机有依据,多腔轮换降单腔负荷。微注塑首模贵但量产极廉、一致好,适合大批量小件长期稳定供货,是医疗电子光学小件落地的硬关卡。试模调窄窗口首件全检 CPK 达标再放量,微米级公差稳稳兜住。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 流道 | 充型不足 | 短而平衡 |
| 排气 | 困气缺料 | 足排气 |
| 工艺 | 窗口窄 | 固化参数 |
| 多腔 | 不均衡 | 管平衡抽检 |
机加工 vs 微注塑
机加工小件贵且慢;微注塑首模贵但量产极廉、一致好。前者重单件,后者重规模。
实例参考
某医疗微流控件尺寸公差微米级,机加工不划算。模具团队做短平衡流道加足排气,试模调窄窗口,首件全检 CPK 达标后多腔放量,单件成本降一个数量级。苏州特可特沃在做结构设计时,习惯把微注塑的流道排气与工艺窗口作为小件落地的硬关卡。
要点速览
微注塑模具的核心是「在小尺度上稳拿精度」:短平衡流道、足排气、柔顶出、镜面钢材,窄工艺窗口固化、多腔管平衡。它让毫米微米级小件量产又快又一致,单位成本极低。流道排气与工艺窗口,是微注塑落地的成败关键。