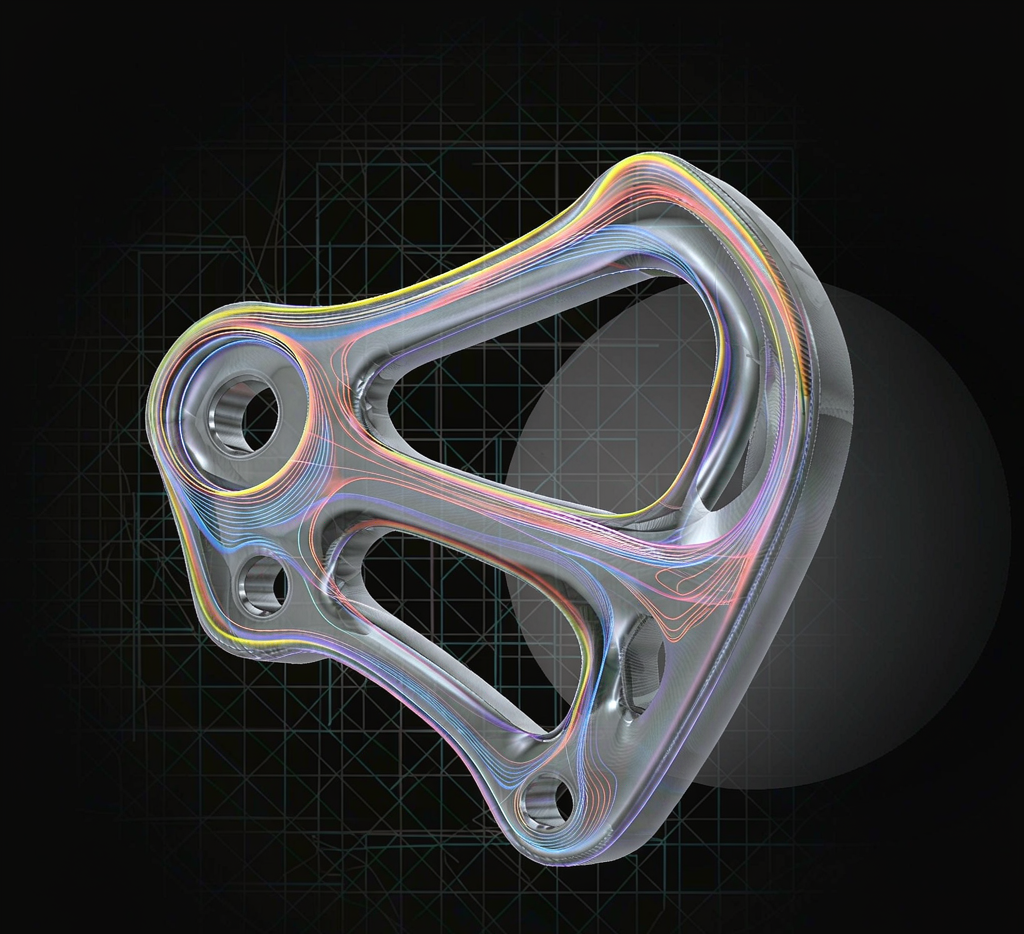
一个设备支架,原设计实心笨重,运输与振动都吃亏。拓扑优化把材料放在受力路径上,再 3D 打印出异形减重结构,轻三成还更稳。本文讲透轻量化支架设计的流程,给结构与手板团队提几点可落地的建议。
一、为什么要轻量化
支架减重直接降运输与能耗,振动工况也更稳。每克在航空、车载、便携设备都值钱。
另一重价值是集成。减重结构常带布线槽与安装位,一件顶多件,装配省。
二、从载荷到结构的流程
第一步是载荷定义,明确受力与约束。第二步是拓扑优化,算材料分布,去低应力区。
第三步是重构,把优化结果变可制造几何,加拔模或支撑。第四步是打印或机加工,验证承重。
三、强度与可制造的平衡
拓扑结果常异形,打印能直接出,机加工要简化。薄壁与悬伸按工艺定向,避免弱或变形。
另一类是连接,安装位留足,螺纹镶件保强度。把可制造写进重构,是落地关键。
四、从优化到验证
重构完仿真校核,打印样件做承重与振动测试,对标原设计。量产前定工艺窗口。
五、仿真与优化
拓扑前要算准载荷,约束按实况。优化结果看材料分布,不只看减重数字,强路径要保。
另一类是多目标,减重与刚度权衡。把目标写清,优化才对症。
六、常见误用
误用一是为减重丢了安装位,重构补回;二是异形不可制造,简化或换工艺;三是未验证就量产,样件先测。
把三类把关写进流程,轻量化才可信。
七、从样件到量产
样件测试达标,量产前定工艺窗口,每批抽检强度。把拓扑参数沉淀为模板,同类件复用。
苏州特可特沃在做结构验证时,习惯把轻量化当标准动作,让设计既轻又稳。
八、小结
轻量化支架用拓扑优化与打印把材料放在受力路径上,减重三成还更稳,载荷算准、重构可制造、样件验证把关,设计不被重量拖后腿。
载荷按实况定,优化对症。
重构保安装位,不丢功能。
样件先测再量产,不盲。
拓扑参数沉淀,同类复用。
轻量化支架用拓扑优化与打印把材料放在受力路径上,减重三成还更稳,并能集成布线安装,设计不被重量拖后腿。载荷定义、拓扑优化去低应力区、重构为可制造几何、打印或机加工、仿真与样件验证,是标准流程。可制造重构与强度验证是把关关键,拓扑参数沉淀为模板,同类件复用。把轻量化当标准动作,运输能耗与振动工况同步改善,结构价值最大化。对受振与受冲击件,先做动态仿真再定拓扑,避免静态最优动态开裂。把安装接口与公差在重构阶段就留足,量产前实物测试验证,减重不丢功能。将成功案例沉淀为参数模板,同类支架调用即改,开发周期与试错成本双降。轻量化因此从单点优化变成可复制能力,结构既轻又稳、既省又可靠。把轻量化收益量化成减重比例与成本对比,方案评审更有说服力。对量产件,拓扑模板加工艺卡让工程师少走弯路,一次成功率高。轻量化从零散尝试变成体系能力,企业竞争力实实在在提升。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 载荷 | 定错 | 按实况 |
| 优化 | 异形 | 重构简化 |
| 制造 | 弱 | 定向支撑 |
| 验证 | 不达标 | 仿真测 |
实心 vs 拓扑
实心重而保守;拓扑轻且强,但依赖制造与验证。前者稳,后者优需管控。
实例参考
某设备支架实心笨重,团队拓扑优化去低应力区,重构为打印异形,加安装位,样件承重振动测试达标,重量降三成、振动更稳。苏州特可特沃在做 3D 打印手板与结构验证时,习惯把拓扑与打印当轻量化抓手,让支架轻又强。
要点速览
轻量化支架的核心是「向载荷学材料分配」:载荷定义、拓扑优化去低应力区、重构为可制造几何、打印或机加工、仿真与样件验证。它让支架轻三成还更稳,并能集成布线安装。可制造重构与强度验证,是落地关键。
五、仿真与优化
拓扑前要算准载荷,约束按实况。优化结果看材料分布,不只看减重数字,强路径要保。
另一类是多目标,减重与刚度权衡。把目标写清,优化才对症。
六、常见误用
误用一是为减重丢了安装位,重构补回;二是异形不可制造,简化或换工艺;三是未验证就量产,样件先测。
把三类把关写进流程,轻量化才可信。
七、从样件到量产
样件测试达标,量产前定工艺窗口,每批抽检强度。把拓扑参数沉淀为模板,同类件复用。
苏州特可特沃在做结构验证时,习惯把轻量化当标准动作,让设计既轻又稳。
八、材料与工艺
金属打印承重大,聚合物轻量日常。按载荷选材,工艺卡写清,来料检批次。
把材料规范固化,一致性稳。
九、小结
轻量化支架用拓扑优化与打印把材料放在受力路径上,减重三成还更稳,并集成布线安装。载荷算准、重构可制造、样件验证把关,让轻量化既优又可信,设计不被重量拖后腿。