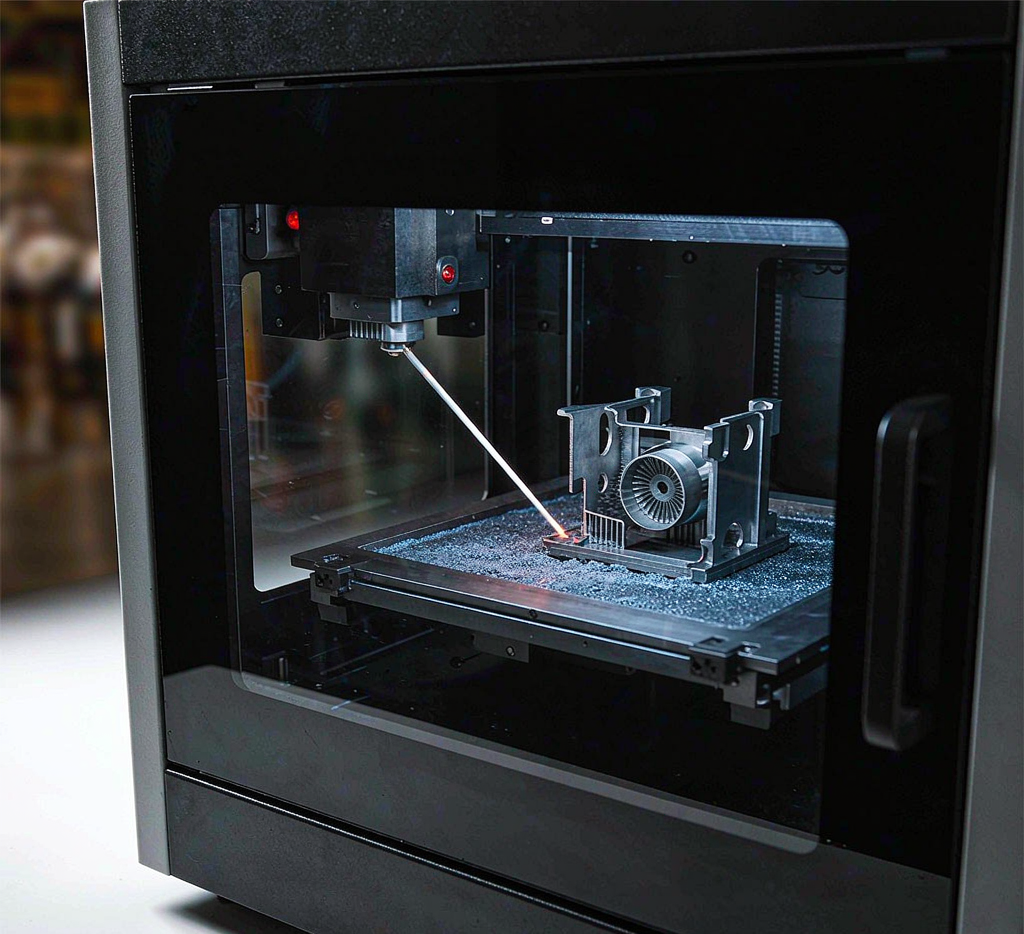
一个带随形冷却水道、内流道、薄壁 lattice 的金属件,传统铸造与机加工要么做不出要么成本爆炸。金属粉末床 3D 打印把金属粉一层层熔成实体,复杂几何直接炼出来。本文讲透这套流程与把关,给结构与制造团队提几点可落地的建议。
一、为什么要金属打印
金属打印的价值是「几何自由」:随形冷却、内部流道、一体化减件,传统工艺望尘莫及。它让设计不被制造约束。
另一重价值是小批。无需模具,单件即产,备件与定制件交期从月压到天。
二、从数模到金属的流程
第一步是件优化,加支撑、减应力集中,薄壁与悬伸要定向。第二步是切片,层厚与扫描路径按材料定。
第三步是打印,激光熔融铺粉,惰性气体防氧化。第四步是后处理,拆支撑、热等静压、机加工基准面、表面处理。
三、缺陷与工艺窗口
未熔合、气孔、开裂是三类常客。功率速度层厚定窗口,支撑与方向控变形。把窗口固化,首件 CT 或力学检。
另一类是残余应力,退火释放。把热处理写进工艺卡,尺寸才稳。
四、与铸造机加工的分工
打印适合复杂、小批、定制;铸造适合大件量产;机加工适合高精面。常用做法是复杂内构打印、配合面机加工。
五、材料与牌号
钛合金生物相容、铝轻、不锈钢耐蚀、高温合金耐热。按工况选材,牌号状态写清,供应商按板出。
粉末批次影响性能,来料检粒度与氧含量。把材料规范固化,一致性才稳。
六、常见缺陷诊断
未熔合靠工艺窗口与 CT;气孔靠铺粉与保护气;开裂靠支撑与退火。把缺陷图谱贴现场,调机有依据。
另一类是表面粗糙,需后处理抛光。把验收标准画样板,首件照板检。
七、从样件到量产
样件 CT 力学达标,量产前定窗口,每批抽检。把参数沉淀为模板,同类件复用起量快。
苏州特可特沃在做 3D 打印手板时,习惯把金属工艺当复杂件落地抓手,让设计不被制造约束。
八、小结
金属粉末床打印把复杂几何直接炼成金属,随形冷却、内流道、一体化减件传统禁区变可行,材料按工况选、工艺窗口固化、CT 抽检把关。
支撑定向,减应力裂。
层厚扫描按材料定,窗口稳。
退火释放应力,尺寸稳。
首件 CT 检内部,缺陷拦前。
金属粉末床打印把复杂几何直接炼成金属,随形冷却、内流道、一体化减件等传统禁区变可行,小批定制交期极短。件优化加支撑、按材料切片、激光熔融、退火机加工基准、CT 抽检验收,是落地的标准动作。工艺窗口与内部缺陷管控是把关关键,材料按工况选、参数沉淀为模板,设计不再被制造约束。把金属工艺当复杂件落地抓手,减重集成定制同步实现,制造边界被拓宽。对承重与受力复杂件,先做小样力学与金相验证,再转批量,风险可控。把支撑策略与后处理写进工艺卡,首件全检、批次抽检,金属件质量稳定可追溯,复杂结构从不敢做到敢接单。
| 环节 | 主要风险 | 把关动作 |
|---|---|---|
| 优化 | 应力裂 | 加支撑定向 |
| 切片 | 参数错 | 按材料定 |
| 打印 | 未熔合 | 固化窗口 |
| 后处理 | 变形 | 退火机加 |
铸造 vs 打印
铸造大件廉但几何受限;打印几何自由、小批快但贵。前者重规模,后者重复杂,按件选工艺。
实例参考
某模具要随形冷却水道,机加工做不到。团队金属打印一体成型,固化工艺窗口首件 CT 检内部,拆支撑退火机加工基准,冷却均匀效率升。苏州特可特沃在做 3D 打印手板时,习惯把工艺窗口与 CT 抽检作为金属件的硬关卡,让复杂几何可信赖。
要点速览
金属粉末床打印的核心是「几何自由直出金属」:件优化加支撑、按材料切片、激光熔融、退火机加工基准、CT 抽检验收。它让随形冷却与内流道等传统禁区可制造,小批定制交期极短。工艺窗口与内部缺陷管控,是落地的成败关键。
五、材料与牌号
钛合金生物相容、铝轻、不锈钢耐蚀、高温合金耐热。按工况选材,牌号状态写清,供应商按板出。
粉末批次影响性能,来料检粒度与氧含量。把材料规范固化,一致性才稳。
六、常见缺陷诊断
未熔合靠工艺窗口与 CT;气孔靠铺粉与保护气;开裂靠支撑与退火。把缺陷图谱贴现场,调机有依据。
另一类是表面粗糙,需后处理抛光。把验收标准画样板,首件照板检。
七、从样件到量产
样件 CT 力学达标,量产前定窗口,每批抽检。把参数沉淀为模板,同类件复用起量快。
苏州特可特沃在做 3D 打印手板时,习惯把金属工艺当复杂件落地抓手,让设计不被制造约束。
八、成本与周期
打印按克与小时计,无模省开模。单件贵但小批极廉,交期天数级。把估价口径统一,比价不糊涂。
把周期写进排产,定制与备件接单更灵活。
九、小结
金属粉末床打印把复杂几何直接炼成金属,随形冷却、内流道、一体化减件传统禁区变可行。材料按工况选、工艺窗口固化、CT 抽检把关,小批定制交期极短,设计不再被制造约束。