点击扫描添加微信
微信扫一扫,直接沟通
刀具类与非标零件逆向:刃形参数实测、装配接口优先加虚拟装配、改制痕迹确认口径,可攒批送样降成本。苏州三维逆向抄数REA,13806210448。
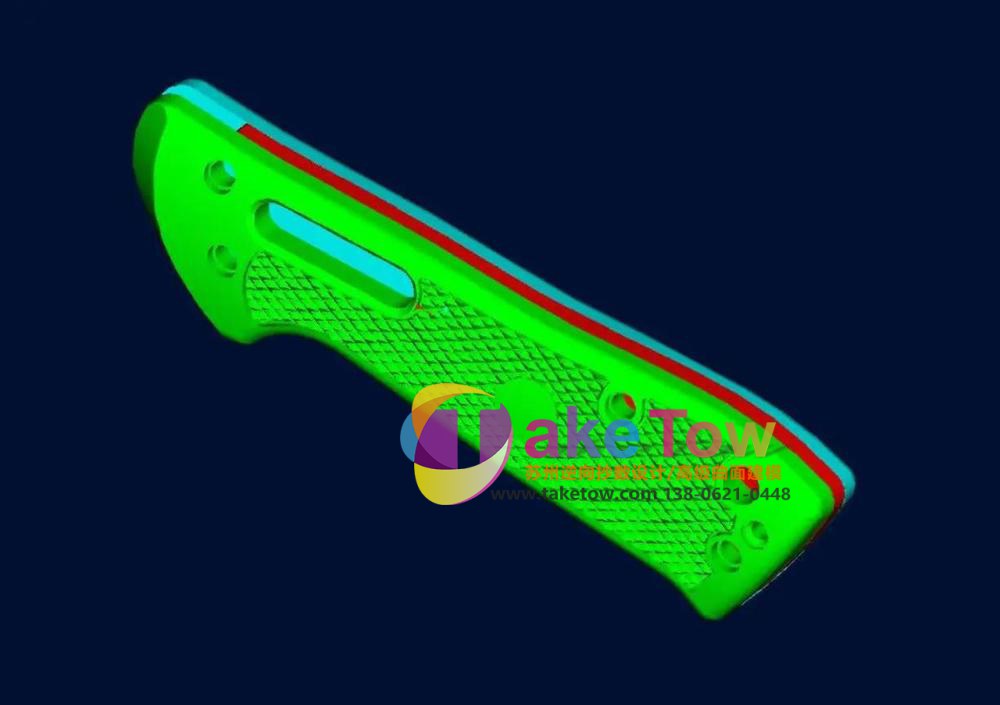
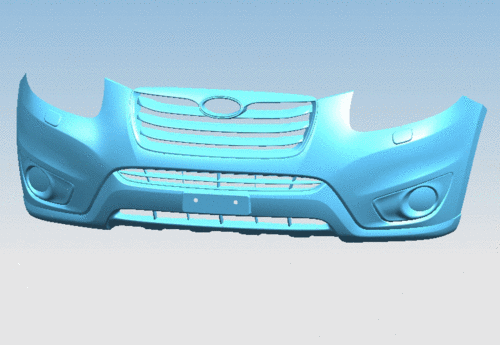
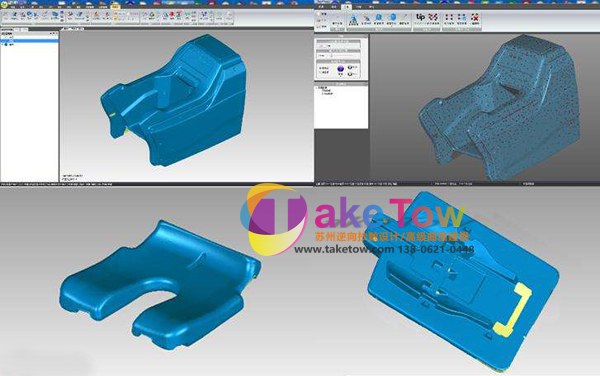
实景拍摄,未经修图处理【待核对:图片版权与业主授权】
这一组是零散件的测绘成果——刀具有刀具的门道,非标件有非标件的处理方式,汽车配件 又是另一套。件杂,但每一类都有明确的做法。
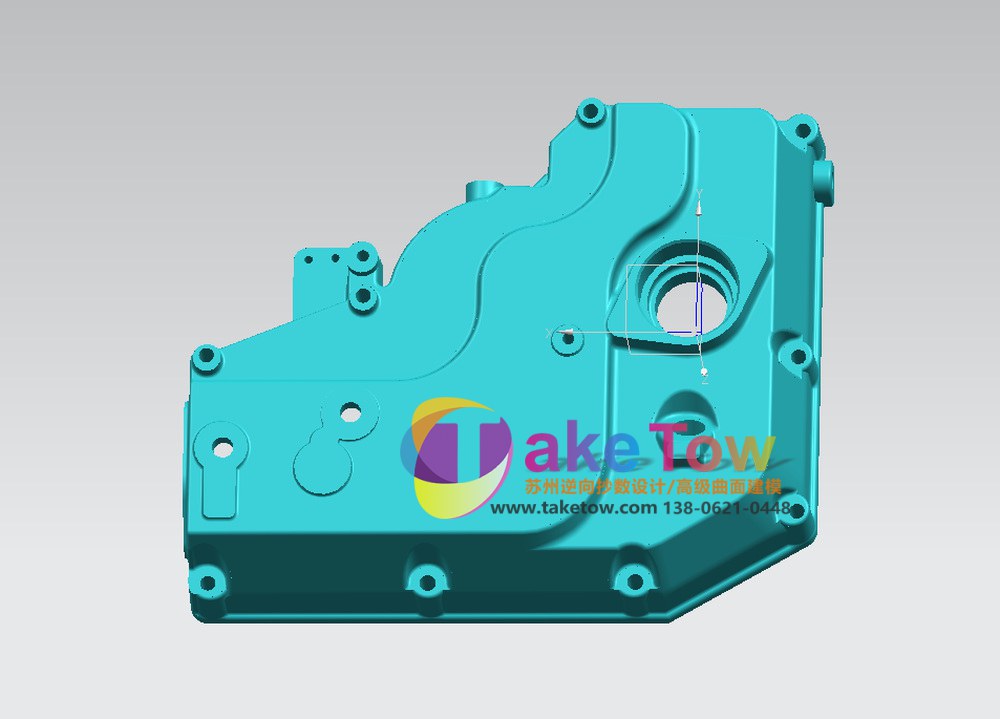
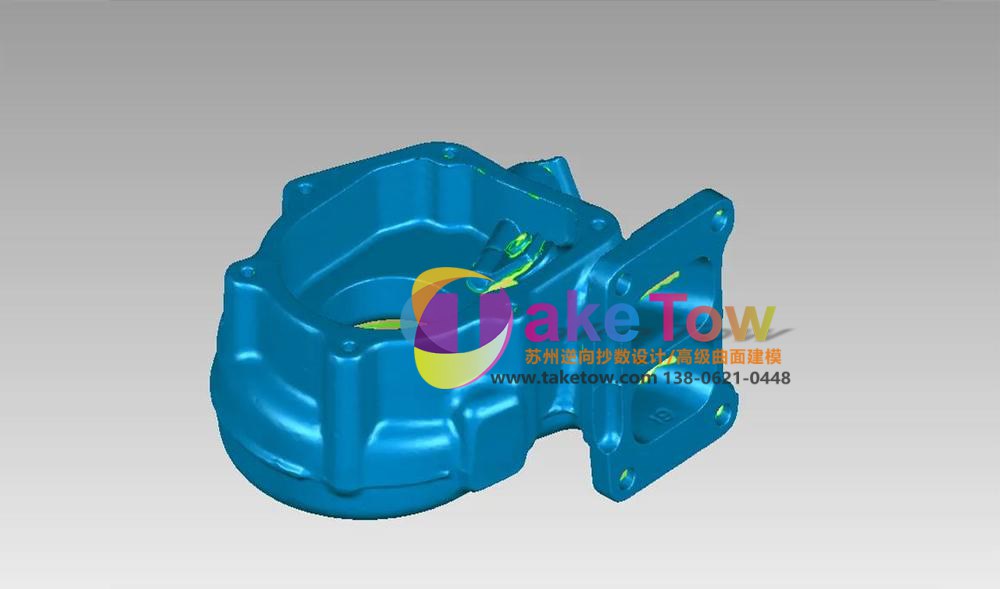
大件、整机的逆向案例好讲,零散小件的经验反而容易被忽略。实际到我们这儿来的件, 零散件占了不小比例——一个刀头、一个支架、一个非标连接件,量不大但很急。
这些件的特点是"杂":材质杂(钢、铝、塑料、硬质合金)、形状杂(回转体、异形件、 钣金件)、精度要求杂(有的要配合、有的只要形状)。处理的关键在于**先分类,再 定方案**,不能拿一套方法套所有件。
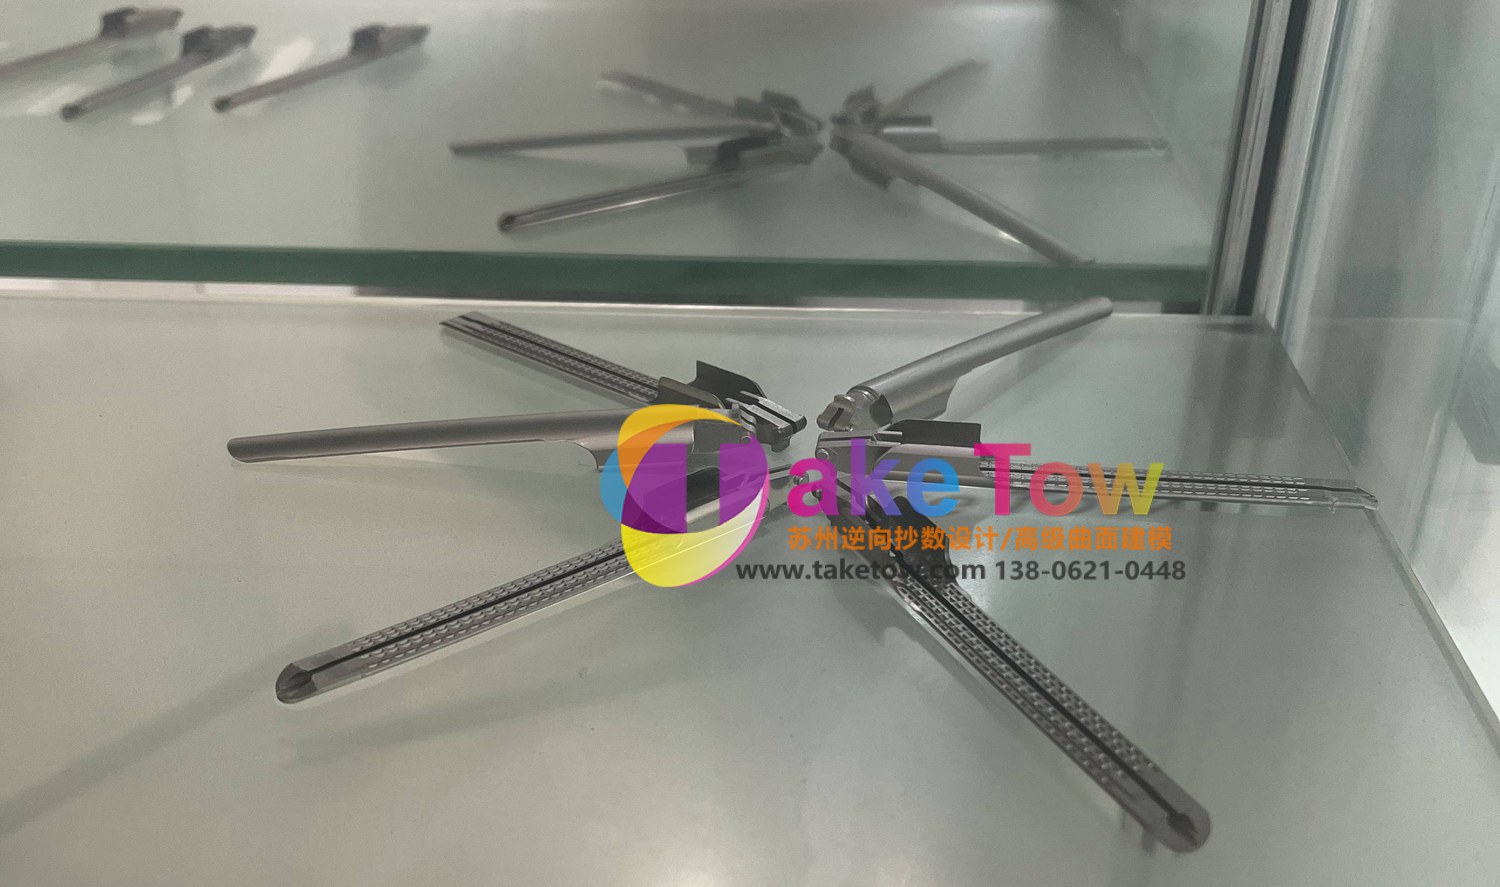
刀具(铣刀、钻头、成型刀、锯片、雕刻刀头)逆向,核心是**刃形**。
刃形参数决定切削性能:前角、后角、螺旋角、刃口半径、容屑槽形状。这些参数都是 空间角度,从点云剖面逐个量。螺旋槽(比如立铣刀的螺旋刃)是重点——螺旋角沿轴向 是否恒定、槽深是否均匀,直接影响排屑和切削力。
硬质合金刀具表面光洁度高,扫描时反光强,必须做哑光处理或者调整入射角,不然数据 一片空洞。
刃口是最难的部分:刃口半径往往在几十微米量级,普通扫描精度不一定够。这种情况 我们用显微手段补测刃口,或者用工业 CT 取截面。客户如果只是要复制外形,点云 够了;如果要做切削性能分析,刃口必须单独测准。
建模交付时,刃形参数单独列表给出(前角/后角/螺旋角/刃口半径/槽深),比光给一个 数模有用得多——拿着这些参数可以直接定刀具加工工艺。
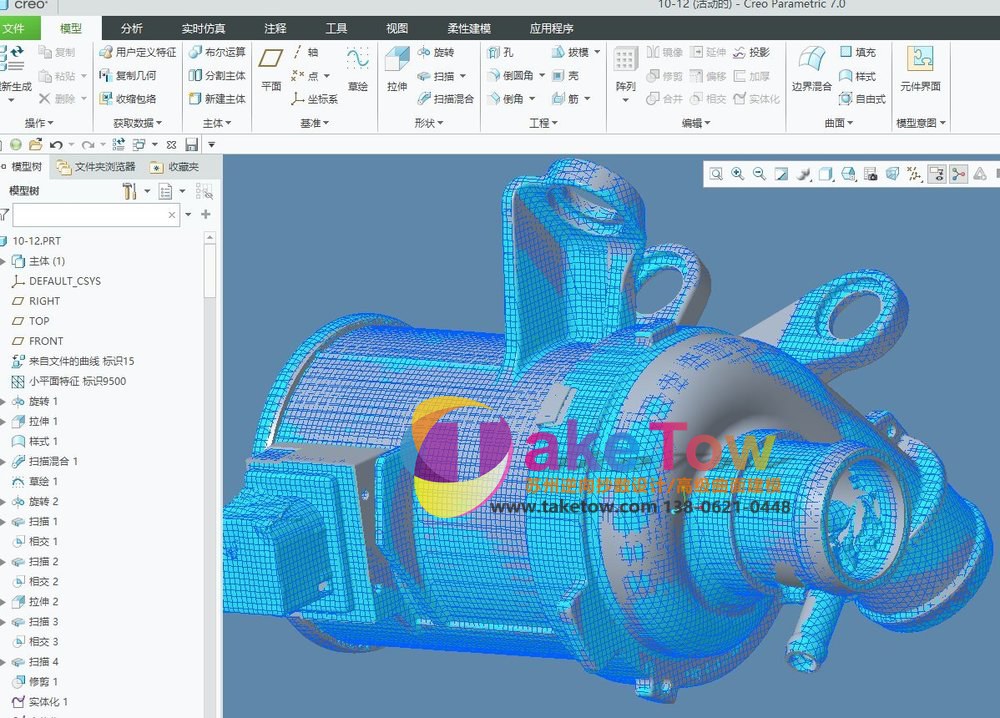
非标件(非标准连接件、专用支架、定制转接件、设备上的改制件)的麻烦在于: **没有标准可套,全靠实测**。
标准件可以查表,非标件只能一个尺寸一个尺寸量。这类件建模的重点:
**装配接口优先**。非标件之所以存在,就是为了连接两个特定的东西。两端的接口 (孔径、孔距、法兰形状、定位方式)是它的全部意义所在,接口尺寸必须实测准确, 而且要做虚拟装配验证。
**强度相关的圆角与过渡**。非标件经常是受力件,拐角圆角、截面过渡的形状影响 强度。圆角半径按实测取,不随意加大或减小——加大可能干涉,减小可能应力集中。
**改制痕迹要辨**。很多非标件是现场师傅改出来的(切一段、焊一块、钻个孔), 形状不规则。这种情况要跟客户确认:是按现有形状原样复制,还是还原成设计意图的 规整形状。两种做法出的数模完全不同。
零散的汽车配件逆向,跟整件项目的区别只在于范围——方法完全一样。支架类看安装 硬点和孔位,壳体类看壁厚和装配面,外观件看曲面质量。
零散件的效率技巧:一次多送几件,我们集中扫描、集中建模,比一件一送省不少时间 和费用。苏州、常熟一带的汽配厂常这么操作——攒一批停产件一起做。
**攒批送**。一件一送,扫描设备的准备时间摊不掉,单价高。攒个三五件一起做,单价 明显下降。
**说清用途**。是要复制、要改型、还是要检测。用途不同,交付物和精度口径不同, 价格也不同。只检测不建模最便宜。
**提供配套件**。非标件如果能把对接的两端件一起送过来,装配校核能一次做准,避免 返工。
| 刀具类 | 刃形参数实测(前角/后角/螺旋角/刃口半径/槽深);硬质合金需哑光处理; |
|---|---|
| 非标件 | 装配接口优先实测+虚拟装配验证;圆角与截面过渡按实测;改制痕迹需客户确认口径 |
| 汽车零散件 | 支架看硬点孔位 / 壳体看壁厚装配面 / 外观件看曲面质量 |
| 效率建议 | 攒批送样、说清用途、提供配套件 |
| 交付格式 | 数模(STEP/IGES/X_T)+ 2D 图;刀具类另出刃形参数表 |
| 建模软件 | CREO 参数化、CATIA 曲面、Geomagic 剖面测量 |
| 案例分类 | 逆向抄数扫描建模 |
|---|
以上信息由苏州特可特沃工业设计有限公司项目组现场实测整理,【待核对:真实项目数据以合同与验收单为准】
苏州医疗器械逆向抄数,设备外壳、手术精密件、骨科植入件分类测绘,蓝光+显微扫描+工业CT,外壳0.02-0.1mm、植入件微米级。王先生1380621044
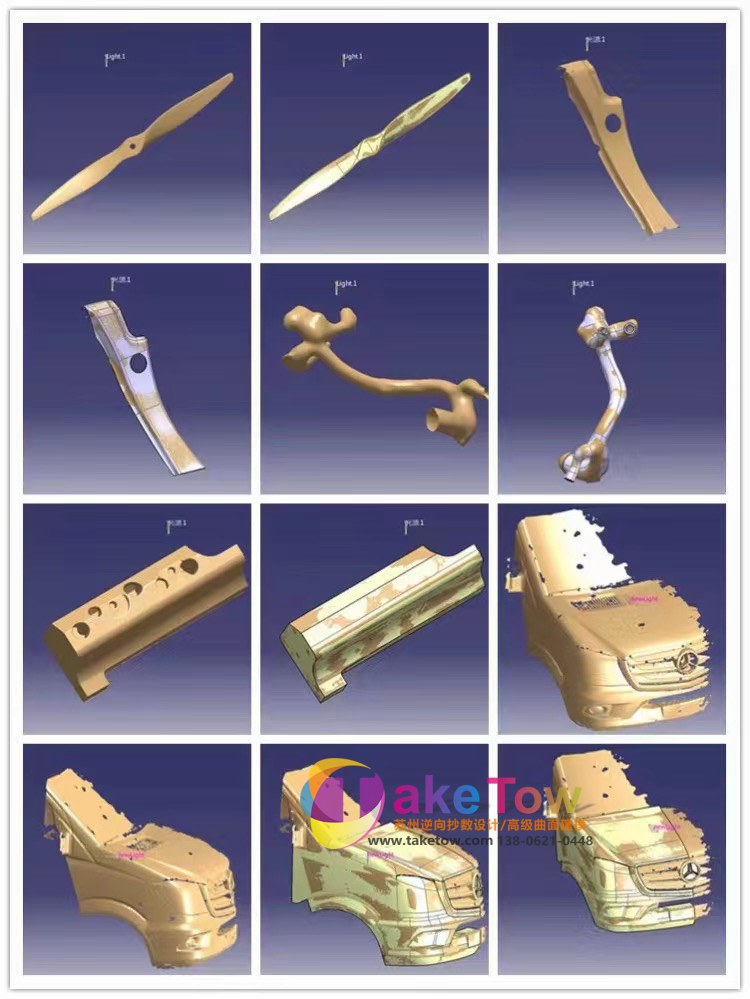
苏州船舶逆向抄数,螺旋桨、舵系、艉轴铸件、船体线型可上船坞现场扫描,摄影测量加蓝光控制大尺寸累积误差。王先生13806210448。
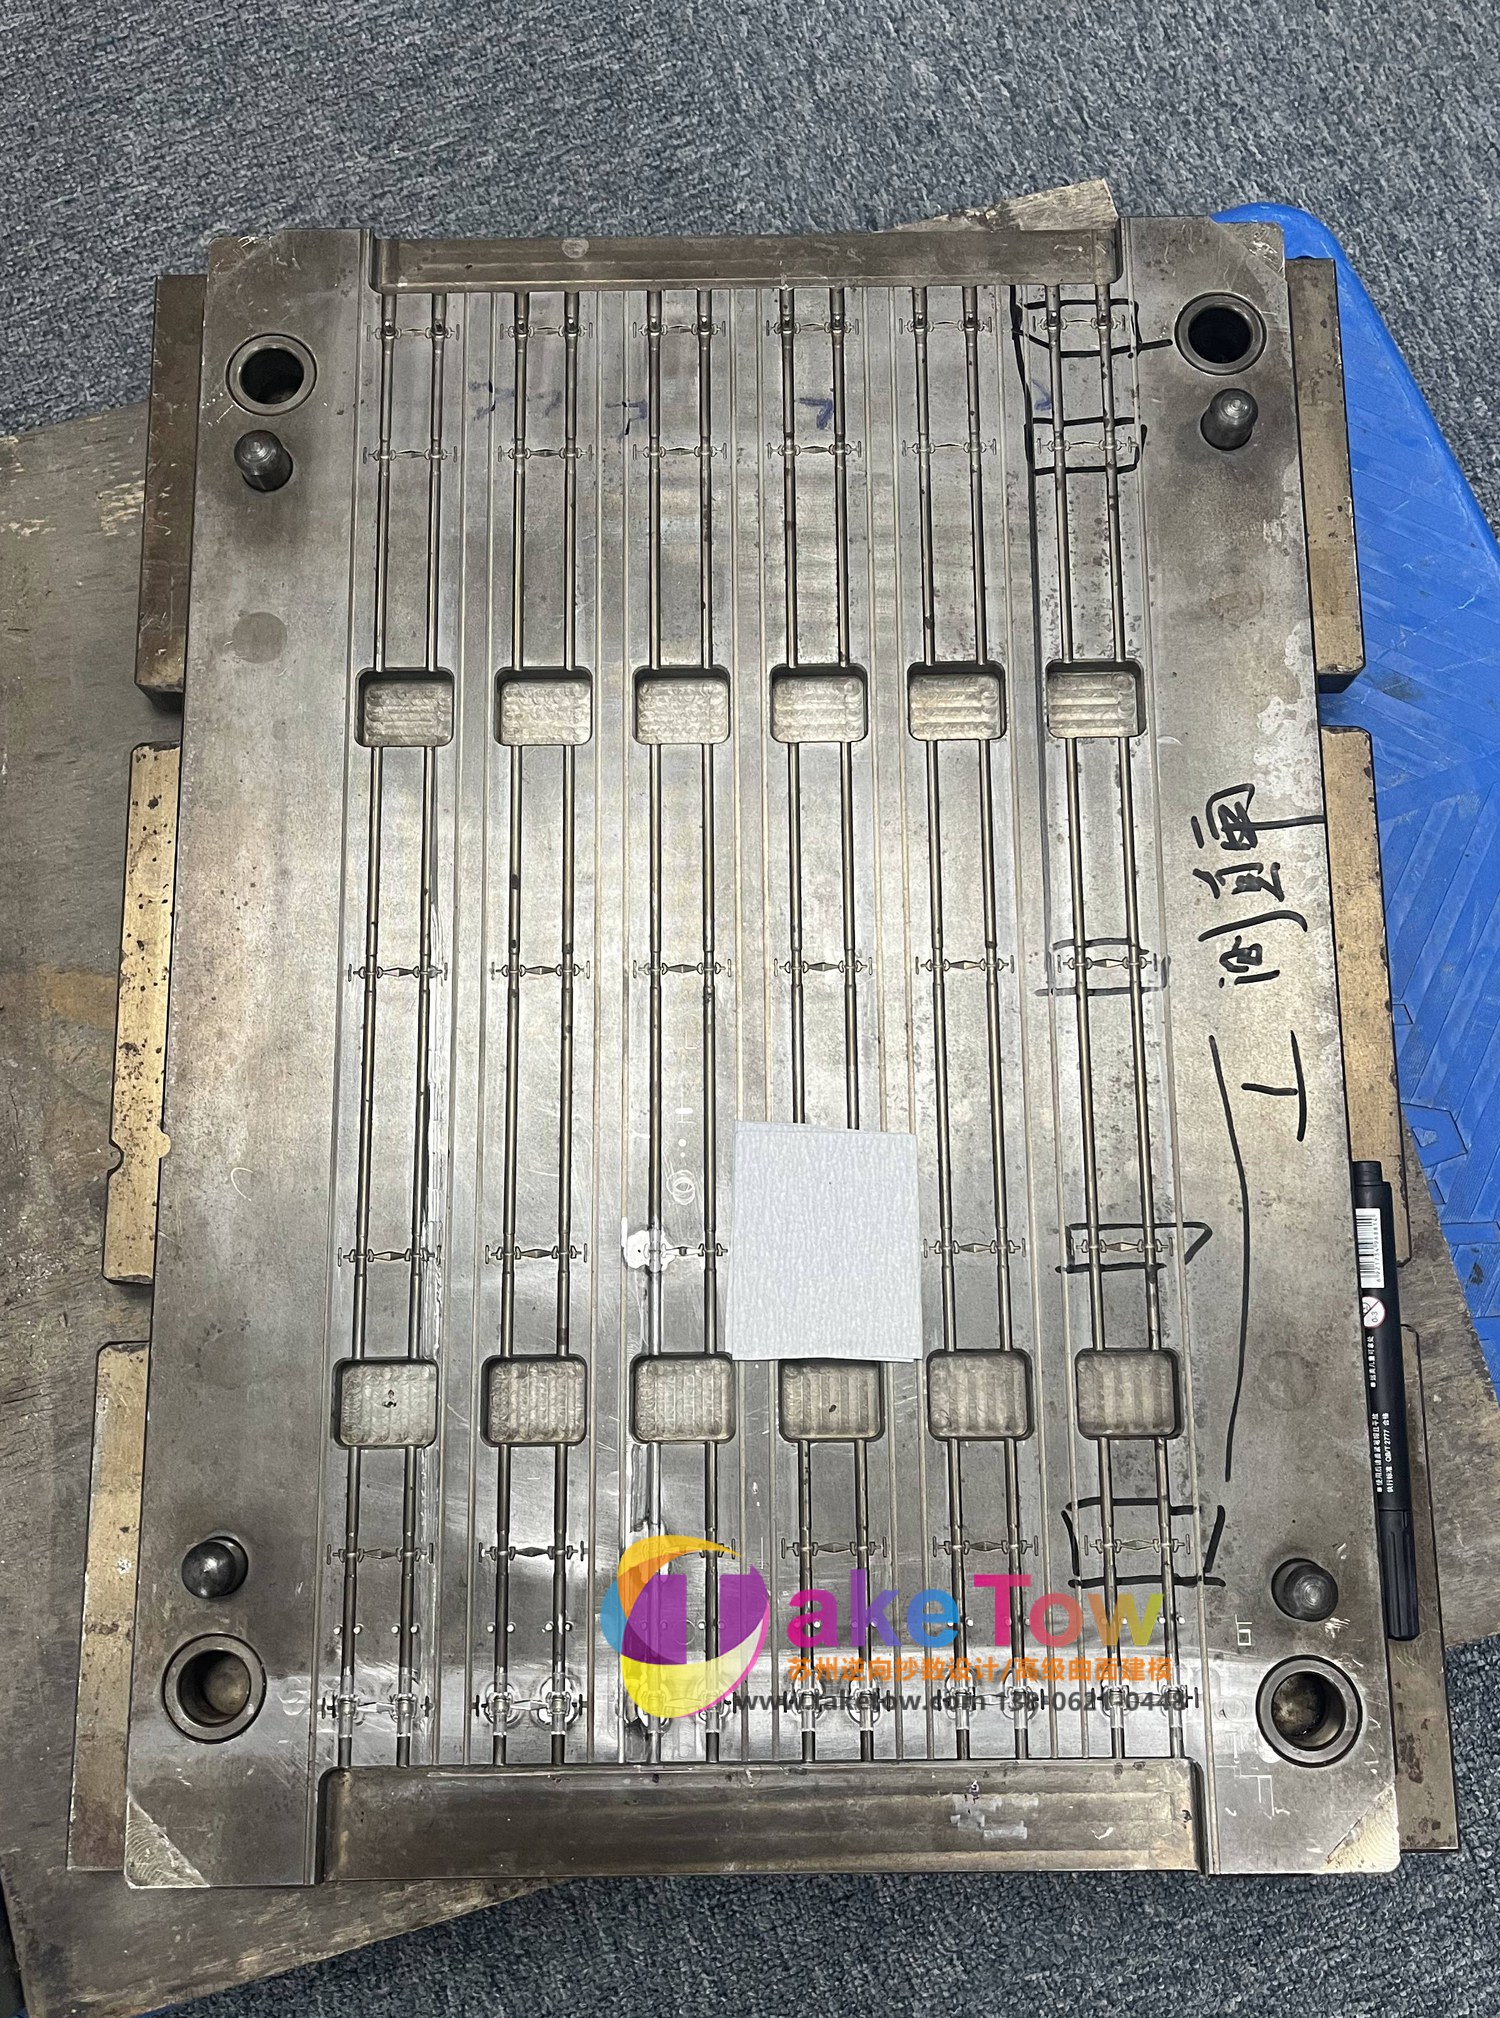
苏州电动工具与通用工业设备逆向抄数,双色注塑外壳、铝压铸齿轮箱、钣金护罩、叶轮与工装夹具数字化存档,精度0.02-0.1mm。王先生13806210448。
我们可以带样板到现场,也可以安排就近已完工的案例实地看样。苏州特可特沃工业设计有限公司工程师免费方案评估,结合户型与朝向给出定制建议。