点击扫描添加微信
微信扫一扫,直接沟通
金属3D打印成品效果展示:打印态层纹颗粒、喷砂抛光机加工热处理后处理选项,三维扫描偏差检测加反变形补偿。苏州三维逆向抄数REA,13806210448。
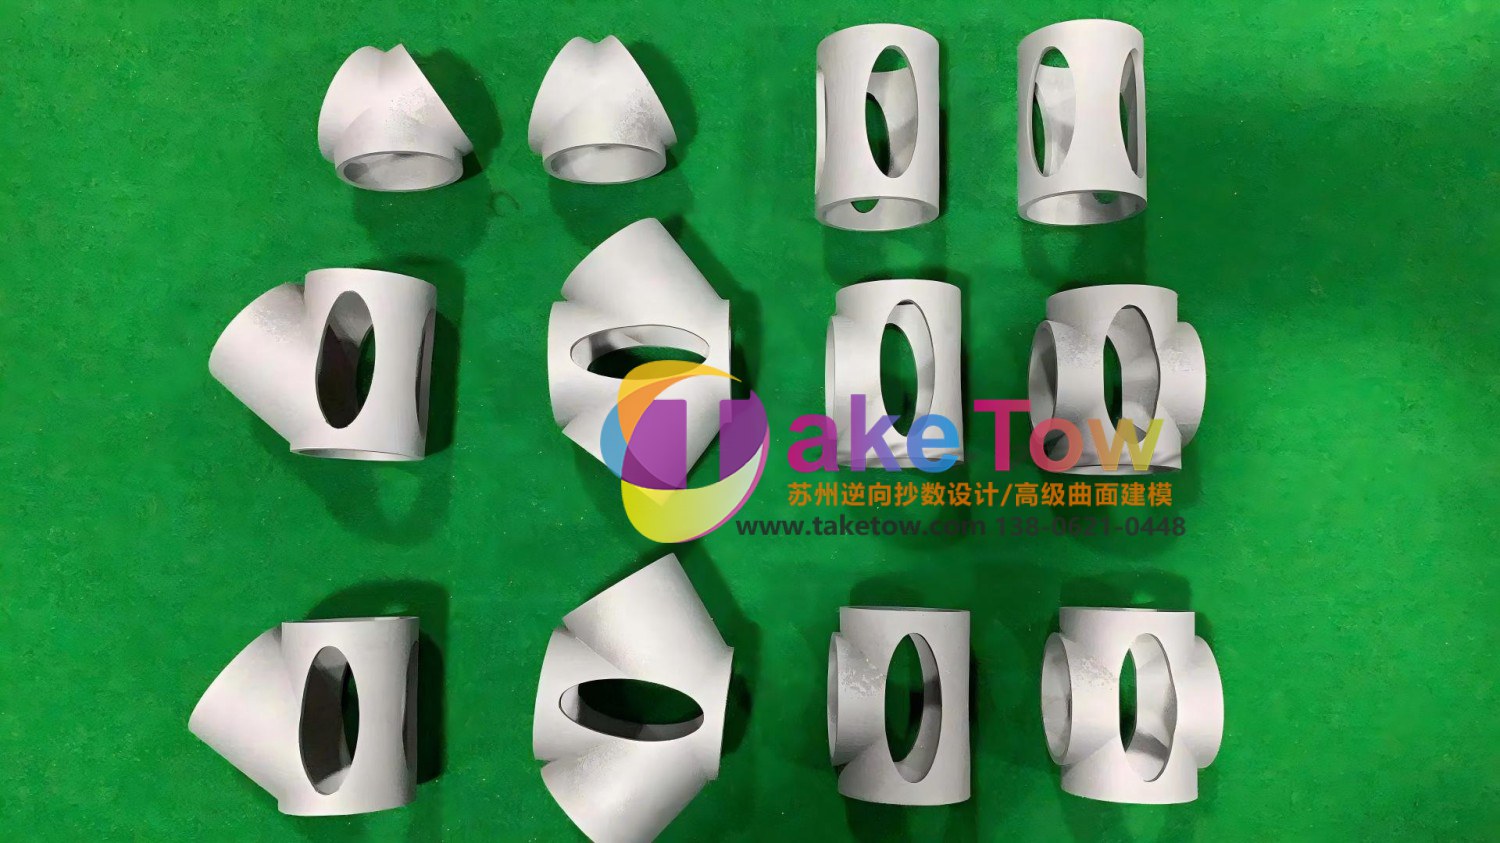
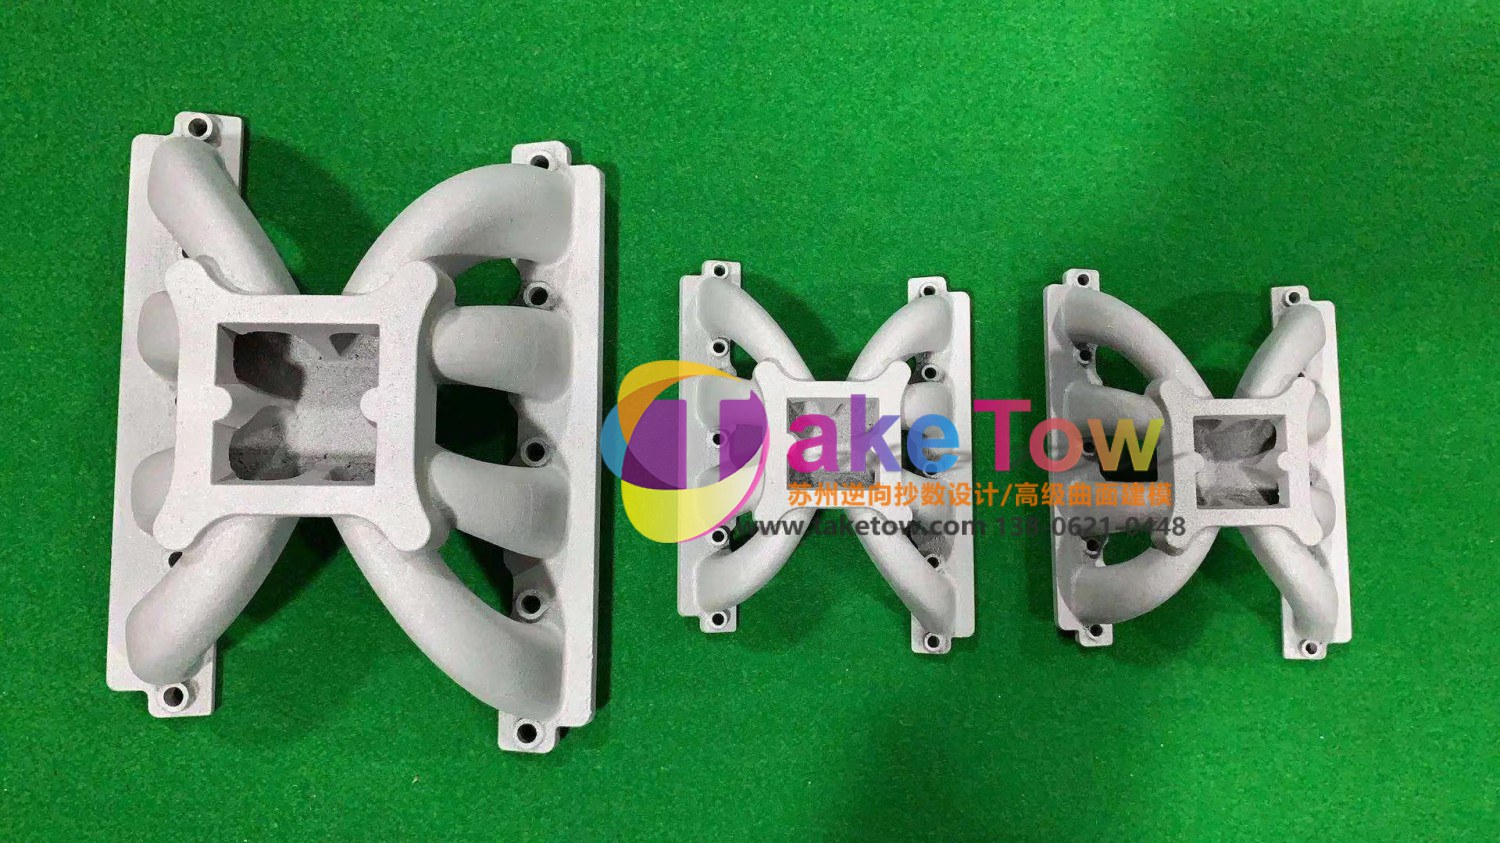
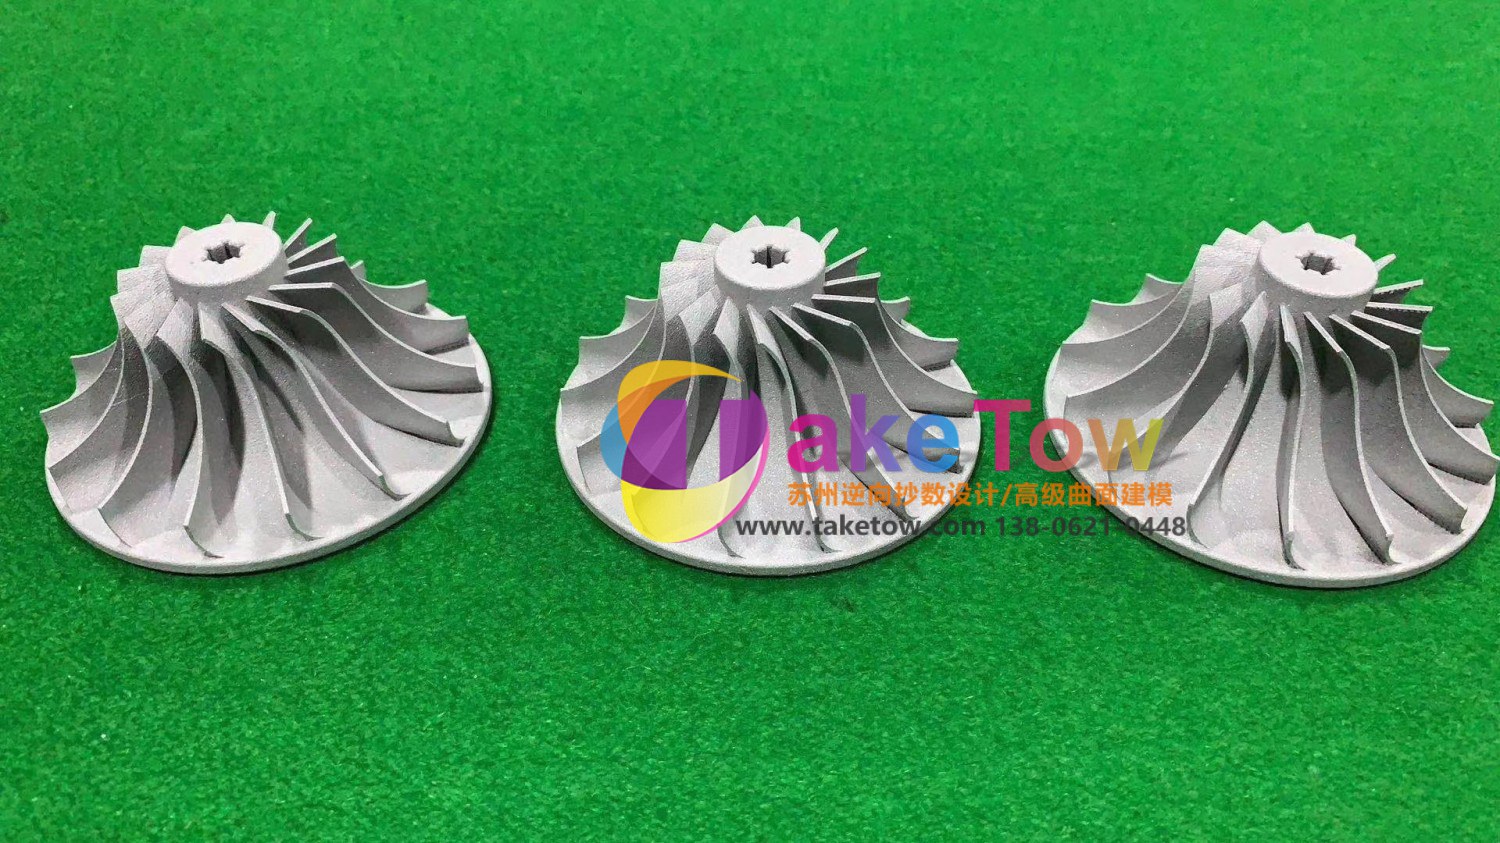
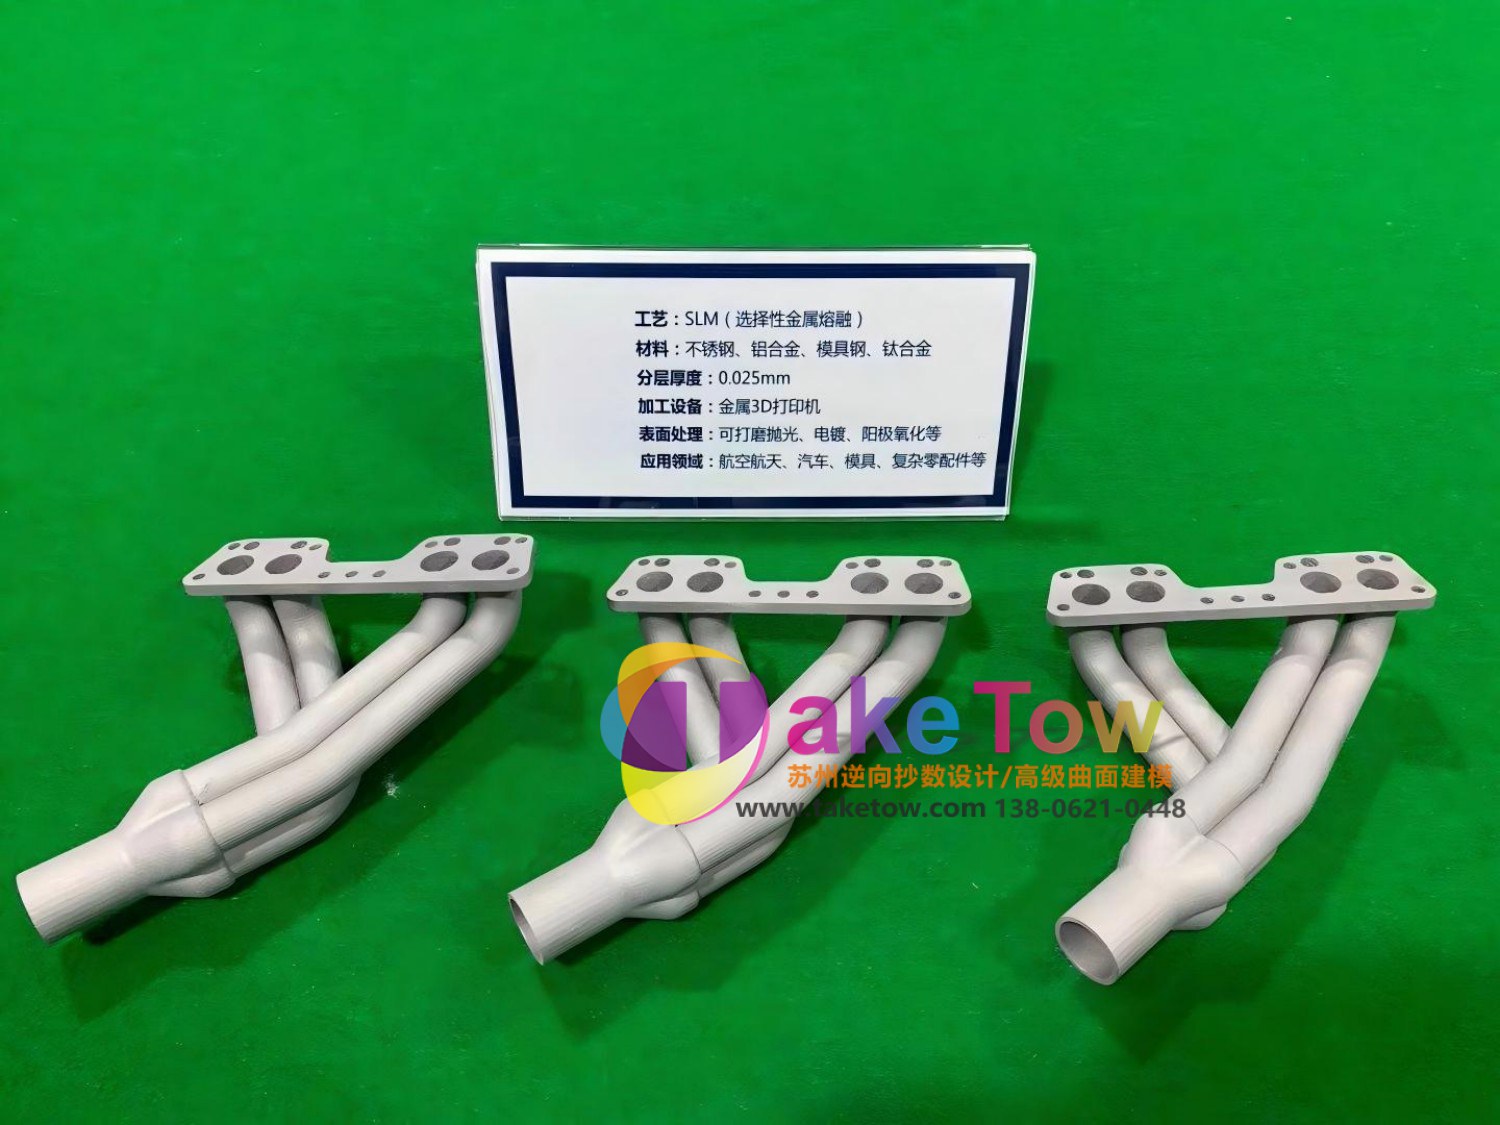
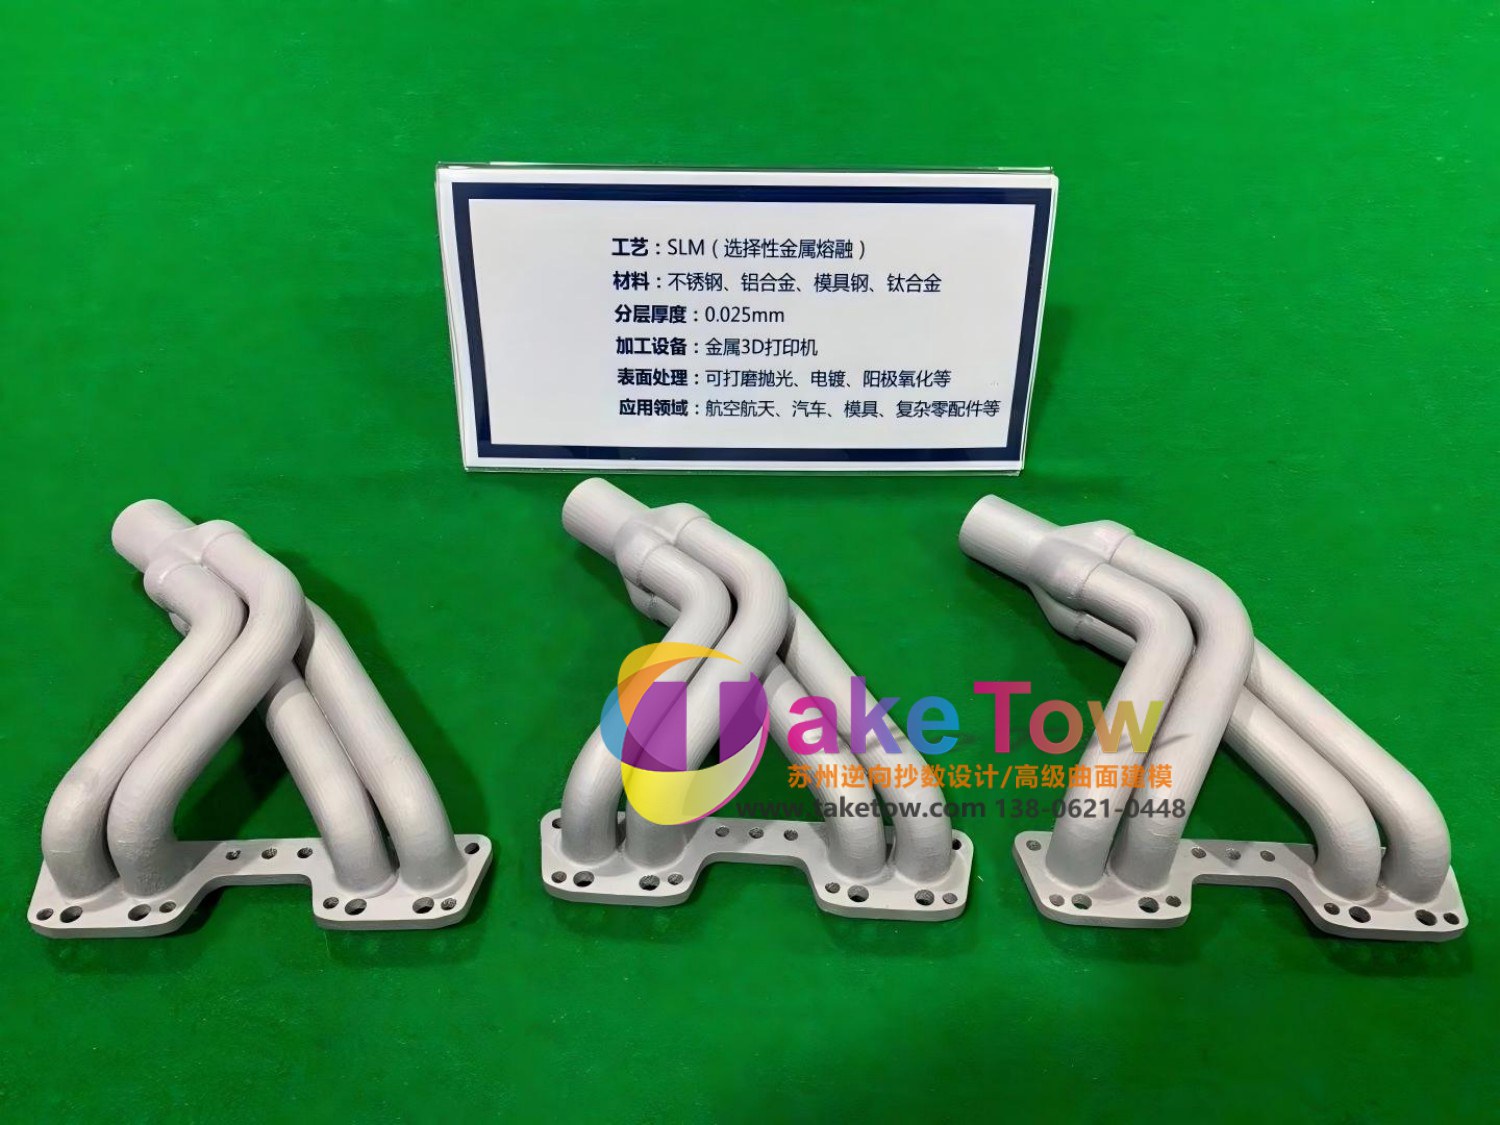
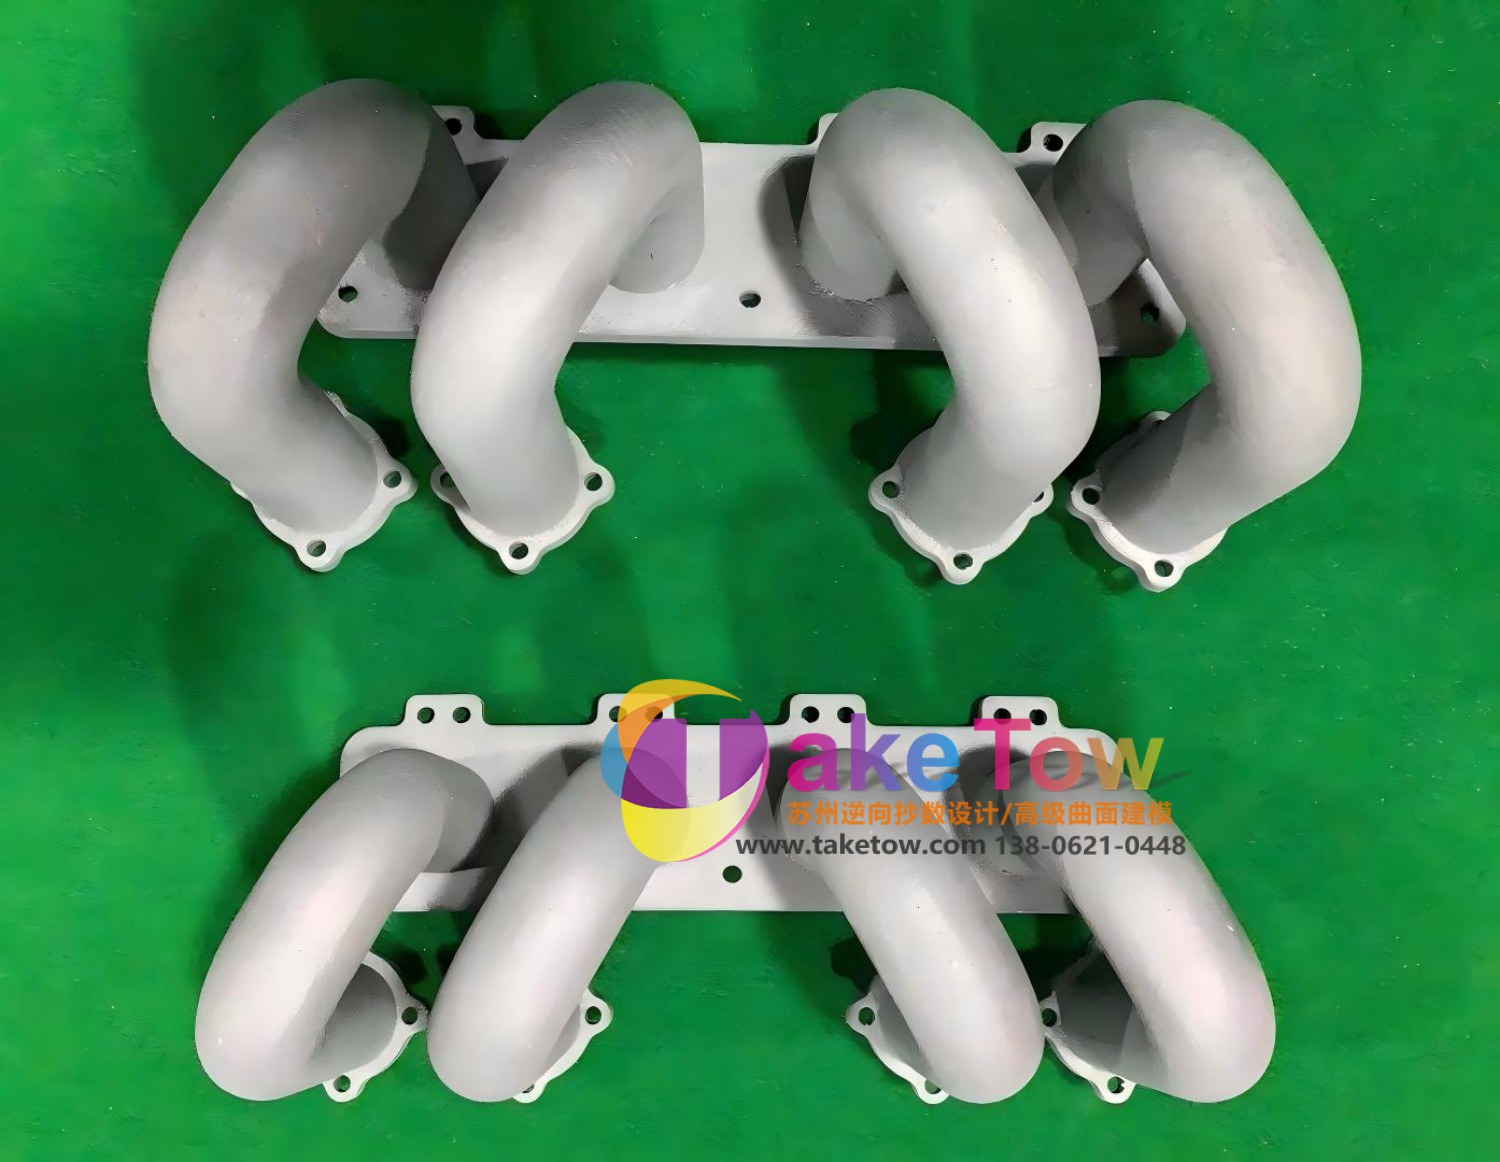
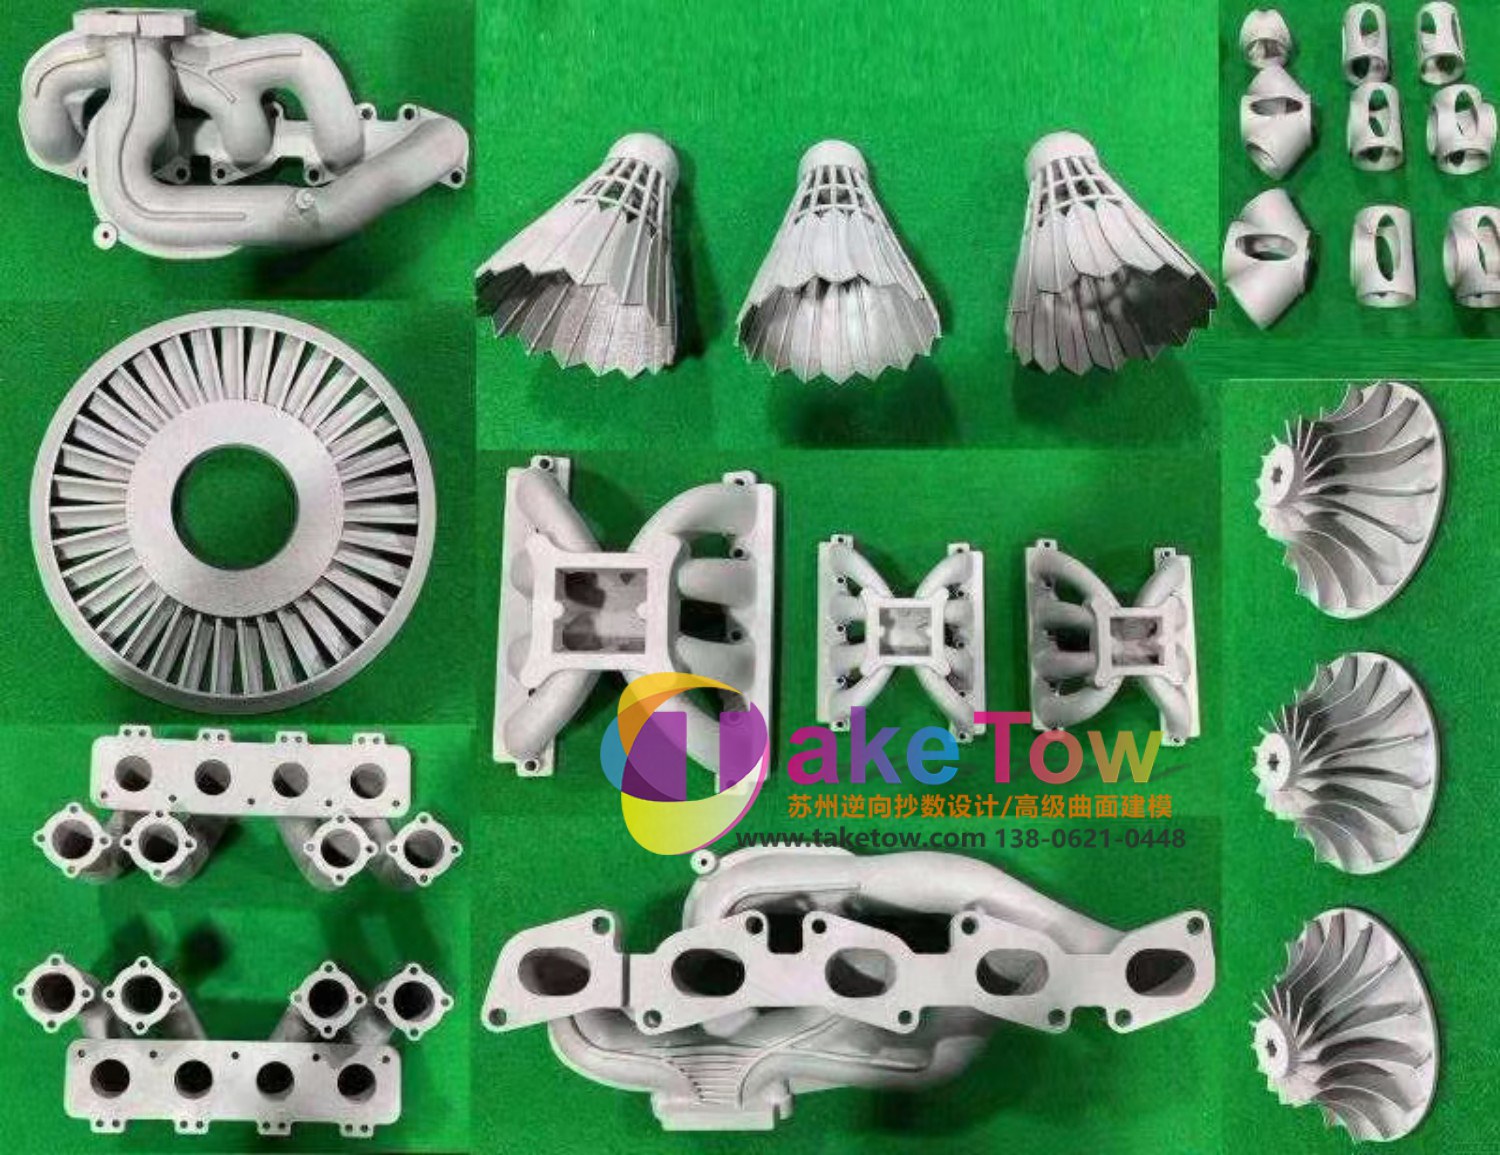
实景拍摄,未经修图处理【待核对:图片版权与业主授权】
这一组图看的是金属打印件的"最终状态"——打印出来什么样、处理完又是什么样。 评估金属 3D 打印能不能用,光看参数是判断不出来的,得看实物效果。
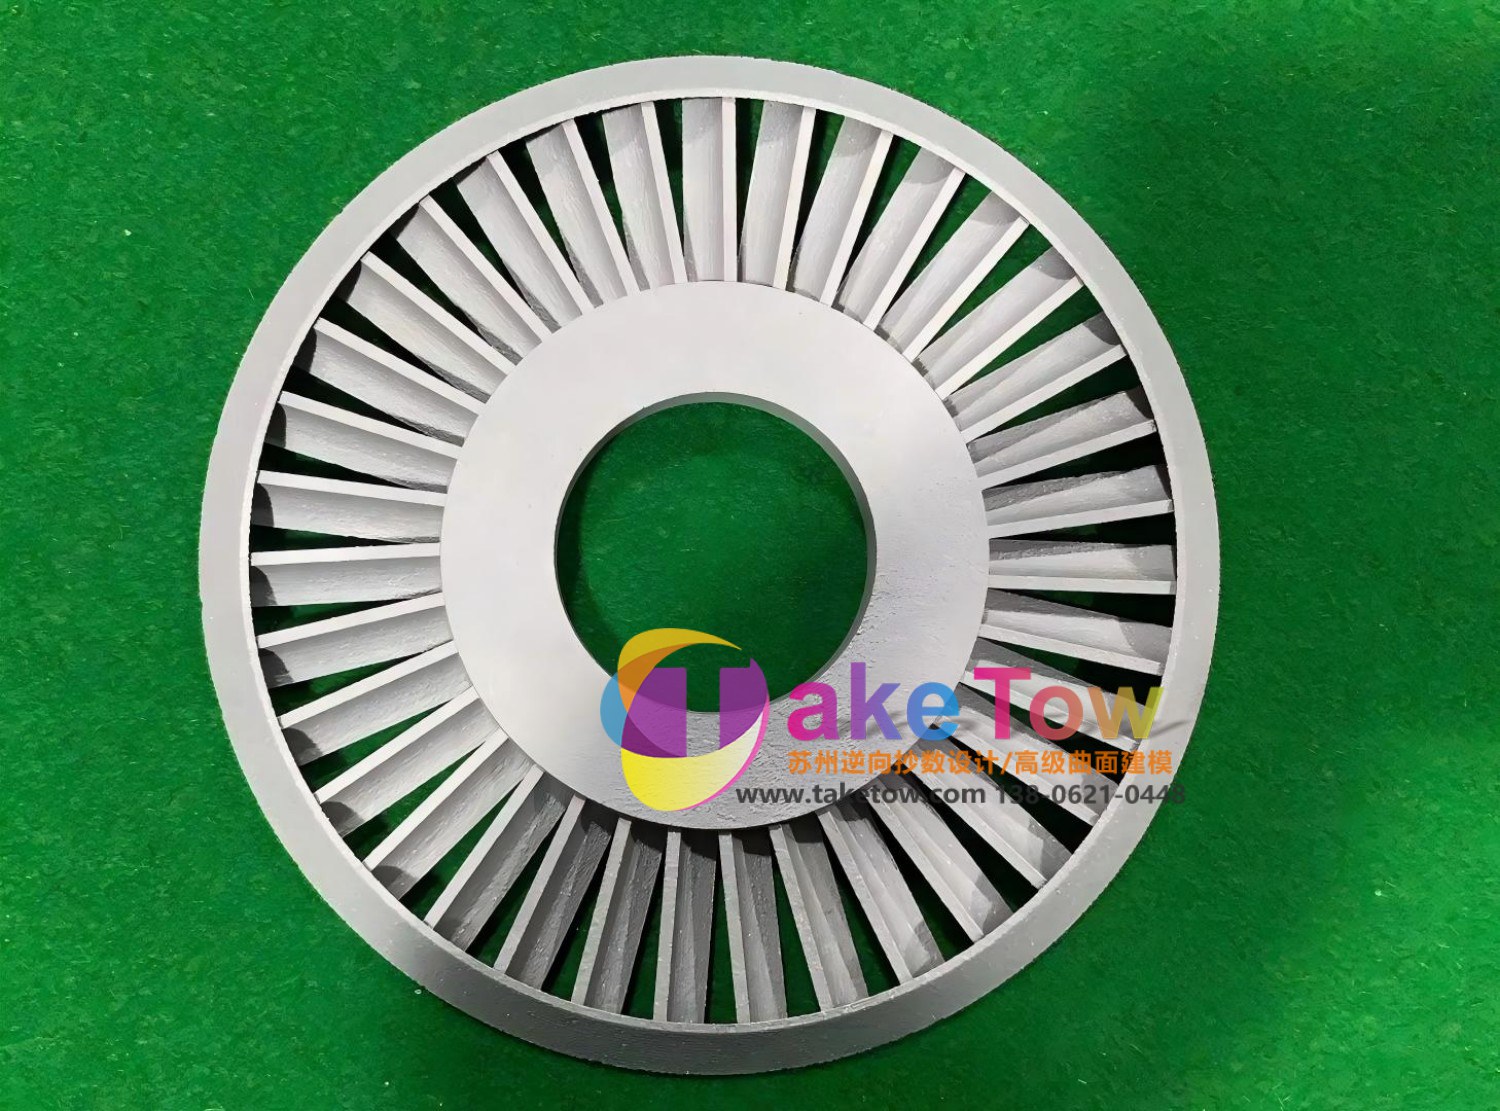
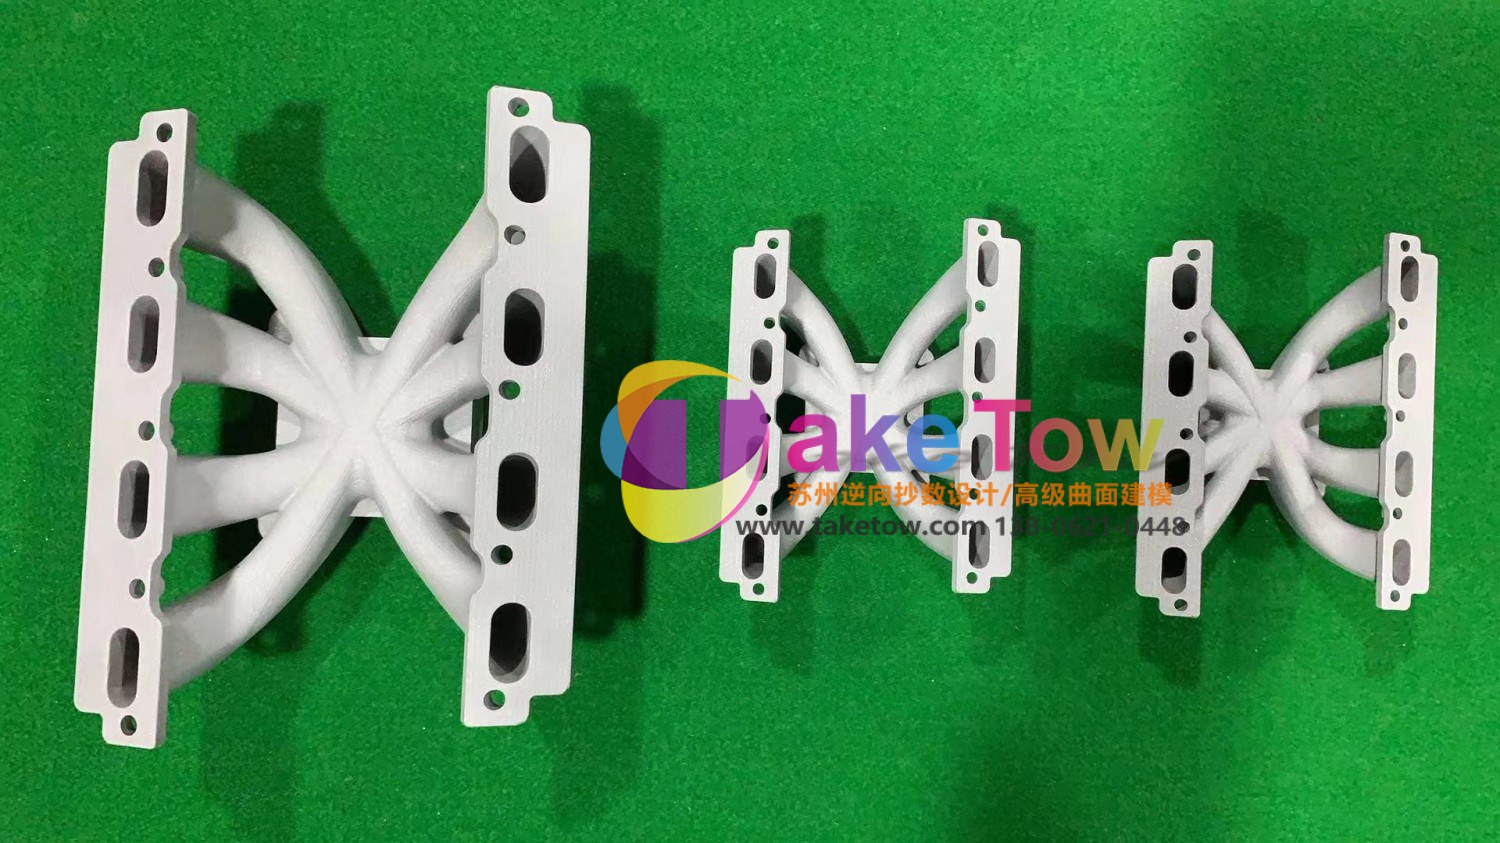
金属打印件刚从设备里取出来,表面有几个特征:
**层纹与颗粒感**。粉末床熔融的表面会粘着未完全熔化的金属粉末颗粒,摸上去有 砂砾感,侧表面能看到层间纹路。这是打印态的固有特征,不是缺陷。
**支撑痕**。打印时悬空部分要加支撑,拆掉支撑后接触面会留下痕迹——可能是一小块 凸起,也可能是表面颜色不同。
**上表面与下表面差异**。朝上的面成型质量好,朝下的面(悬垂面)因为要支撑、 散热条件不同,表面状态差一些。
所以看图判断金属打印件能不能用,要分清哪些是"打印态"、哪些是"处理后"。
**喷砂**:最基础的处理,把表面颗粒打掉,得到均匀哑光面。成本低、见效快,多数 功能件做到这一步就够。
**抛光**:机械抛光或者电解抛光,能把表面粗糙度大幅降低,做到接近镜面。但复杂 结构的内表面、深腔抛光不到——这一点要提前说,别指望打印件的所有面都能抛光。
**机加工**:配合面、密封面、螺纹孔这些关键位置,留余量后上 CNC 精加工。这是 保证尺寸精度的常规做法。打印+机加工的组合,精度和表面都能达到常规机加工件的 水平。
**热处理**:消除内应力、调整机械性能。打印件内部有残余应力(快速加热冷却造 成的),重要受力件必须做去应力退火。有的材料还要做时效强化。
**表面改性**:氧化、电镀、喷涂、PVD,改颜色、改防腐性能、改耐磨性。
看三件事:
**形状复杂度**。简单形状的件,机加工更快更便宜,没必要打印。形状越复杂 (内流道、点阵、一体化结构),打印的优势越明显。
**受力与工况**。静态受力件打印+热处理一般没问题;疲劳载荷、冲击载荷的件要 慎重——打印件的疲劳性能跟锻件有差距,内部缺陷(气孔、未熔合)是疲劳裂纹源。 关键承力件建议做探伤检测。
**尺寸与批量**。成型尺寸受设备限制(常见在 250~400mm 量级,大设备更大), 超过就要分件打印后拼接或者焊接。批量小才划算,量大了传统工艺更便宜。
不确定就先打一件试样——打出来的件可以拿去做测试、做装配验证,比纸上谈兵 可靠。
金属打印件做出来之后,用我们的三维扫描做**偏差检测**——打印件跟原始数模比对, 出彩色偏差云图,看变形量有多大、往哪个方向变形。这个数据有两个用处:
一是判断这批件合不合格;二是如果要批量打印,根据变形规律在数模上做**反变形 补偿**,下一批打印精度会明显提升。
另外可以做**尺寸全检报告**,关键尺寸逐项量,附形位公差数据。
金属打印是逆向抄数的天然下游。手上有金属实物件没图纸:扫描 → 建模 → 打印, 直接得到可用的金属件,不用开模、不用排工艺路线。对停产备件、进口件替代、 单件定制这类需求,这条路最快。
反过来打印件也能回扫验证,形成"打印—检测—补偿—再打印"的闭环。
| 打印态 | 表面有未熔颗粒与层纹、支撑痕、上下表面质量有差异 |
|---|---|
| 后处理 | 喷砂(均匀哑光)/ 抛光(可达近镜面,深腔受限)/ CNC 精加工(配合面) |
| 适用判断 | 形状越复杂越有优势;疲劳与冲击载荷件需慎重并做探伤;受成型尺寸限制 |
| 验证手段 | 三维扫描偏差比对(彩色云图)、全尺寸检测报告、反变形补偿后再打印 |
| 配套 | 逆向抄数→建模→金属打印;打印件回扫验证形成闭环 |
| 交付 | 打印件 + 后处理记录 + 检测报告(可选) |
| 案例分类 | 产品打样生产案例 |
|---|
以上信息由苏州特可特沃工业设计有限公司项目组现场实测整理,【待核对:真实项目数据以合同与验收单为准】
苏州折弯钣金加工:展开下料折弯焊接全套,可做设备外壳机箱机柜支架,切割±0.1-0.2mm、折弯±0.2-0.5mm,提供设计避坑要点。
苏州沙盘仿真配件制作:设备储罐车辆人物植被等比缩小,光固化打印加硅胶复模批量复制,常规件可采购成品,比例风格与沙盘统一。苏州三维逆向抄数REA
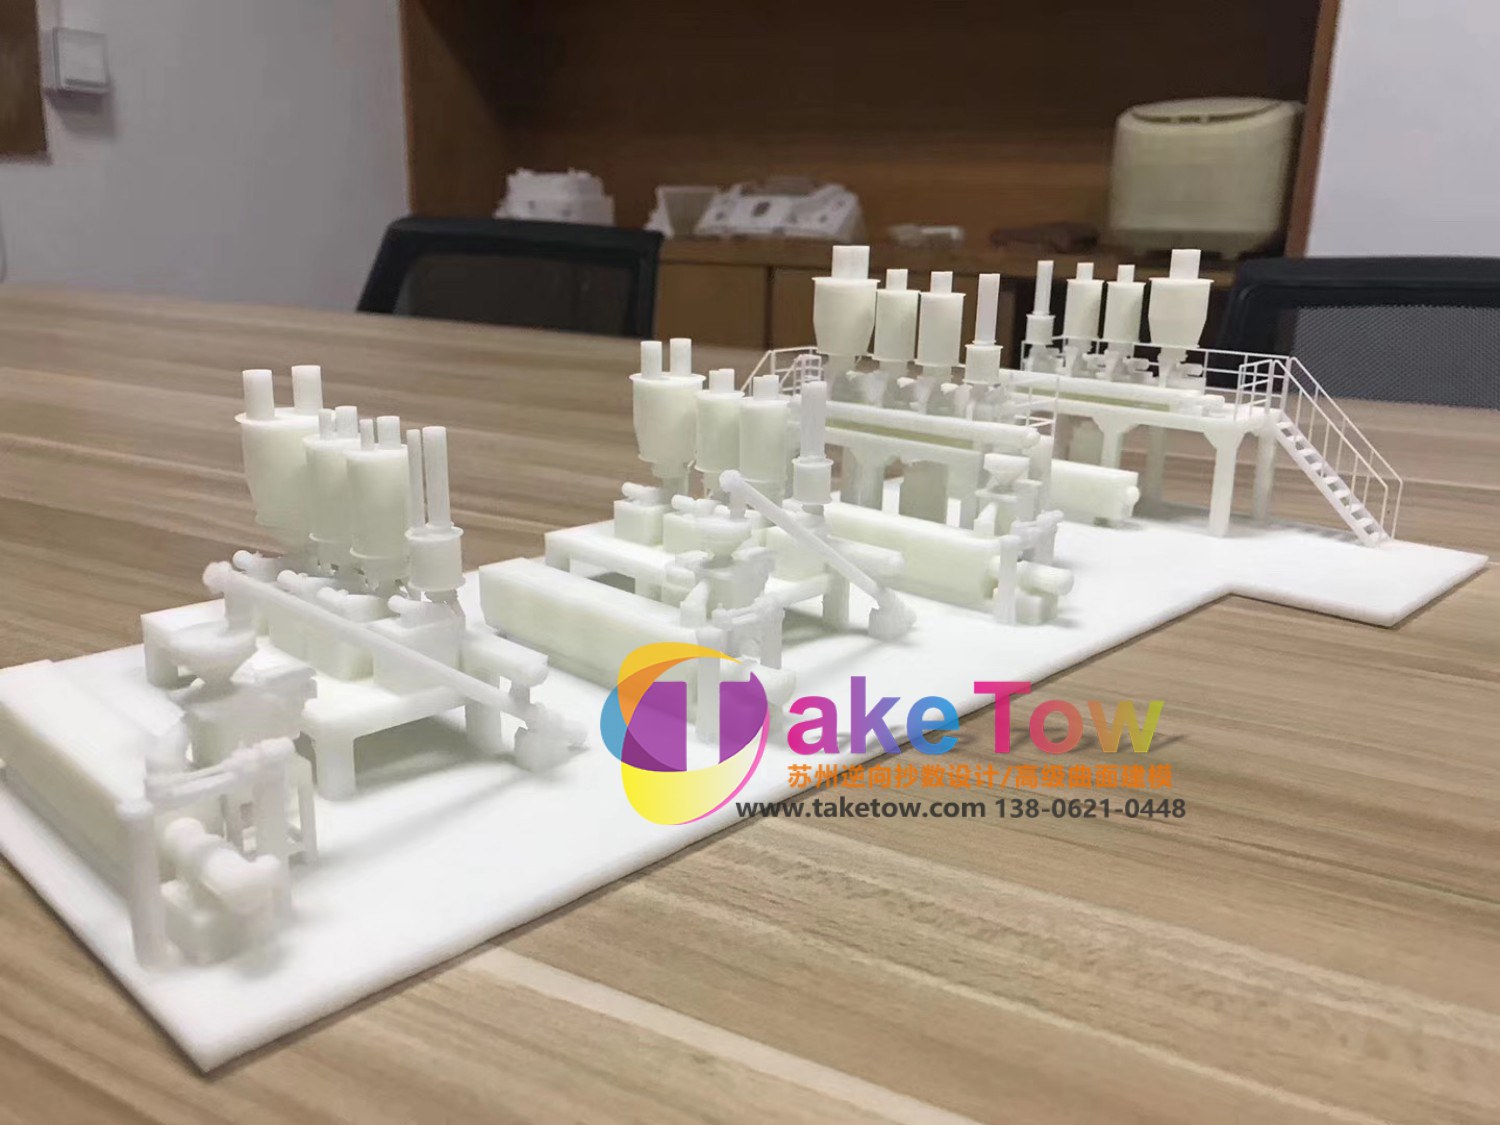
苏州厂区规划大型布局沙盘制作:按1:100-1:500比例还原,含地形建筑道路绿化与LED灯光,大尺寸可分体拼装运输。苏州三维逆向抄数REA
我们可以带样板到现场,也可以安排就近已完工的案例实地看样。苏州特可特沃工业设计有限公司工程师免费方案评估,结合户型与朝向给出定制建议。