点击扫描添加微信
微信扫一扫,直接沟通
生产工装设备逆向测绘:磨损面与设计面区分还原、安装基准优先、多件统一坐标装配校核,交付全套数模与每件工程图。苏州三维逆向抄数REA,13806210448。
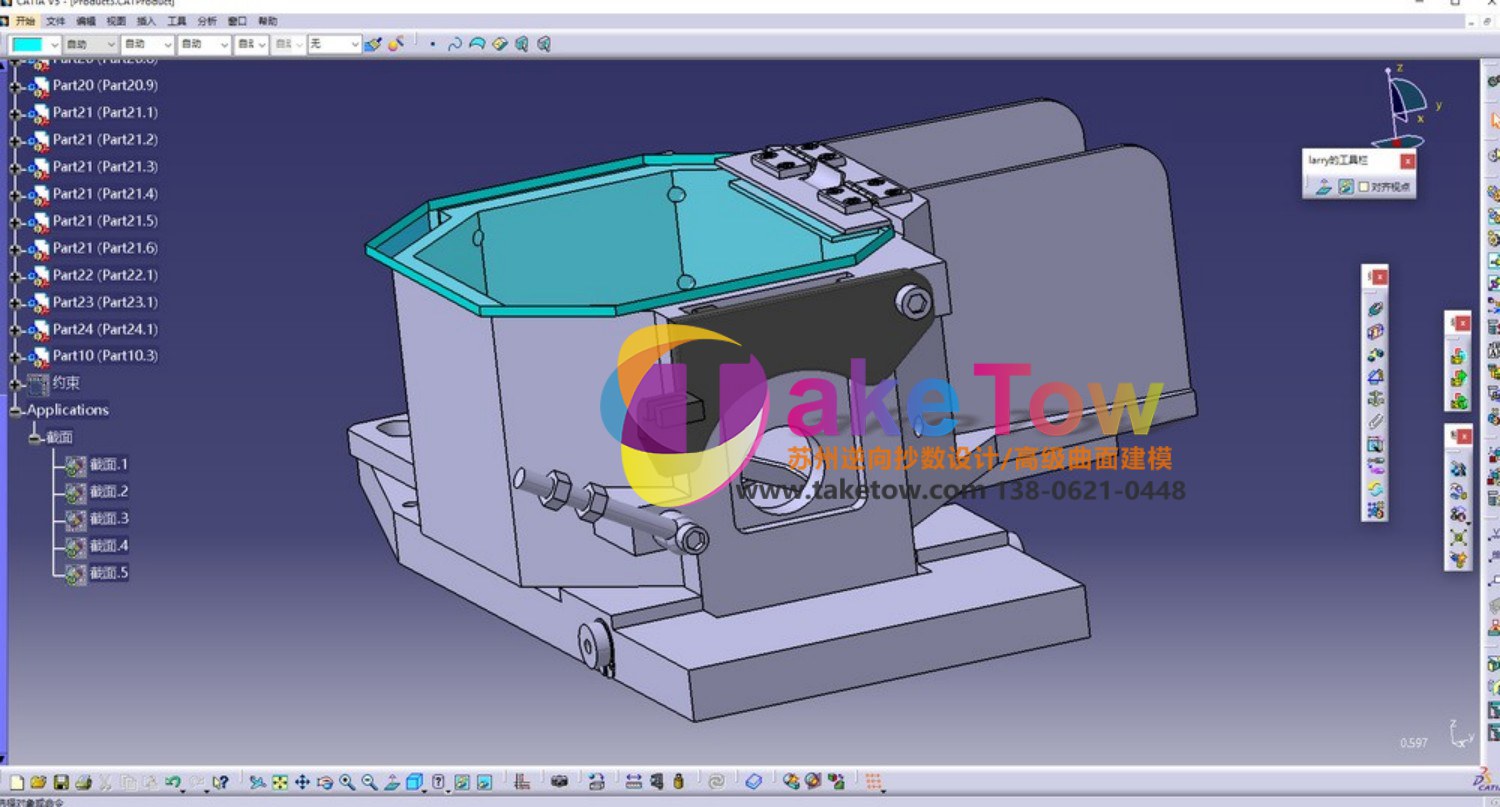
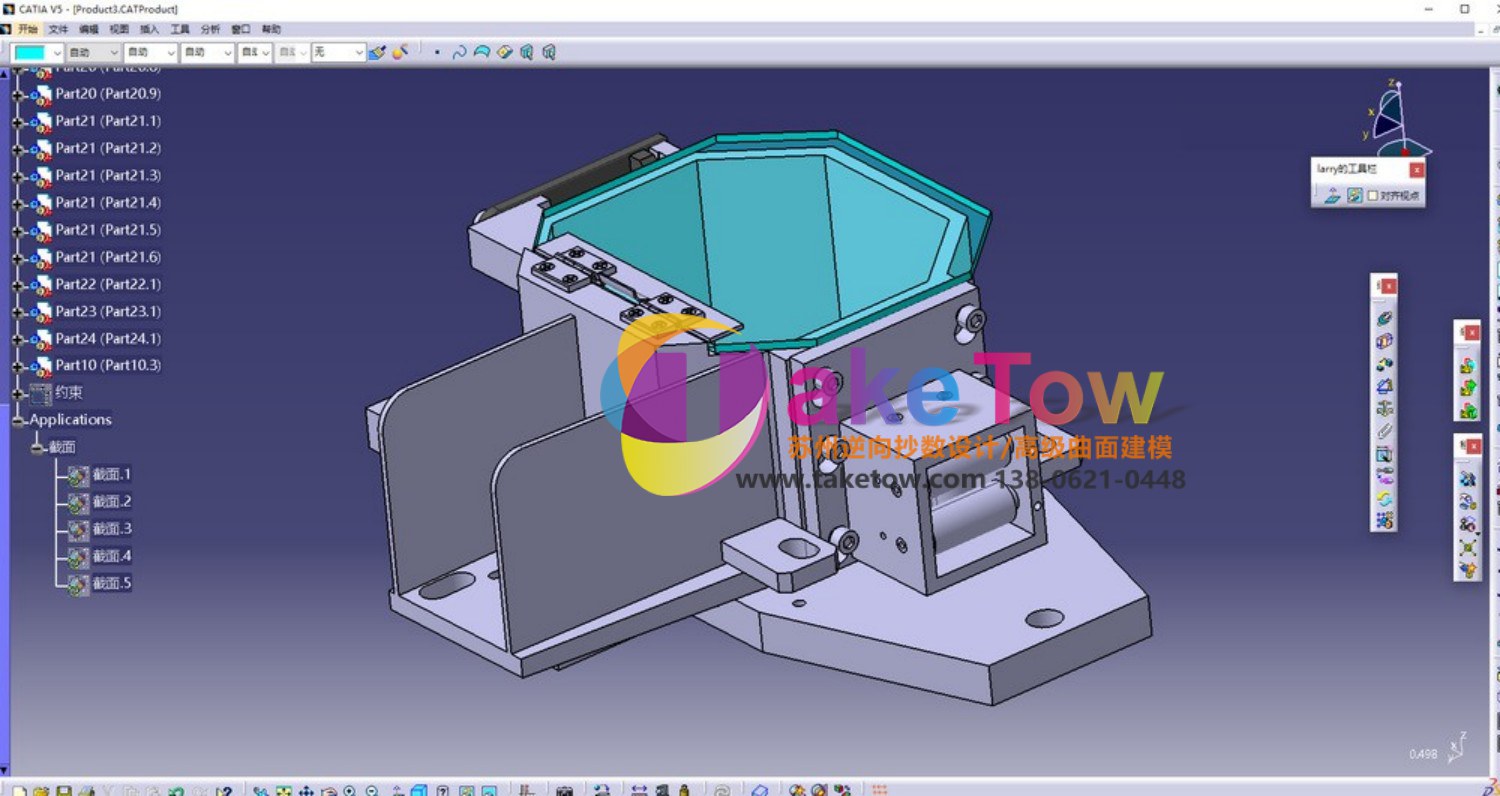
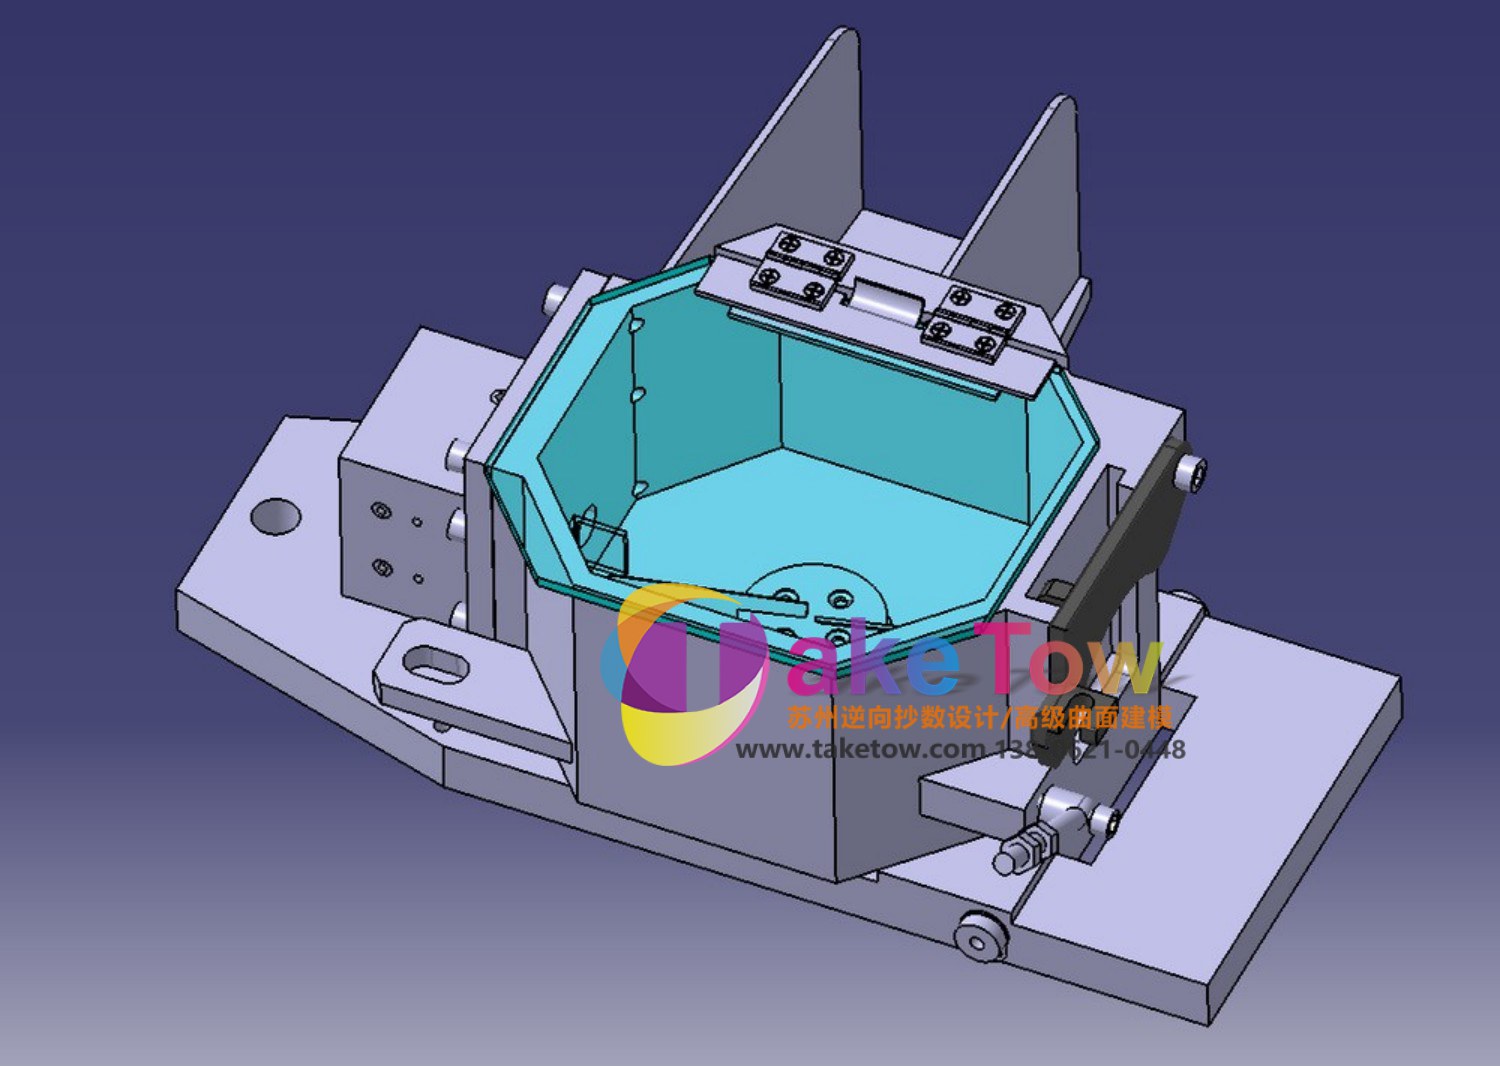
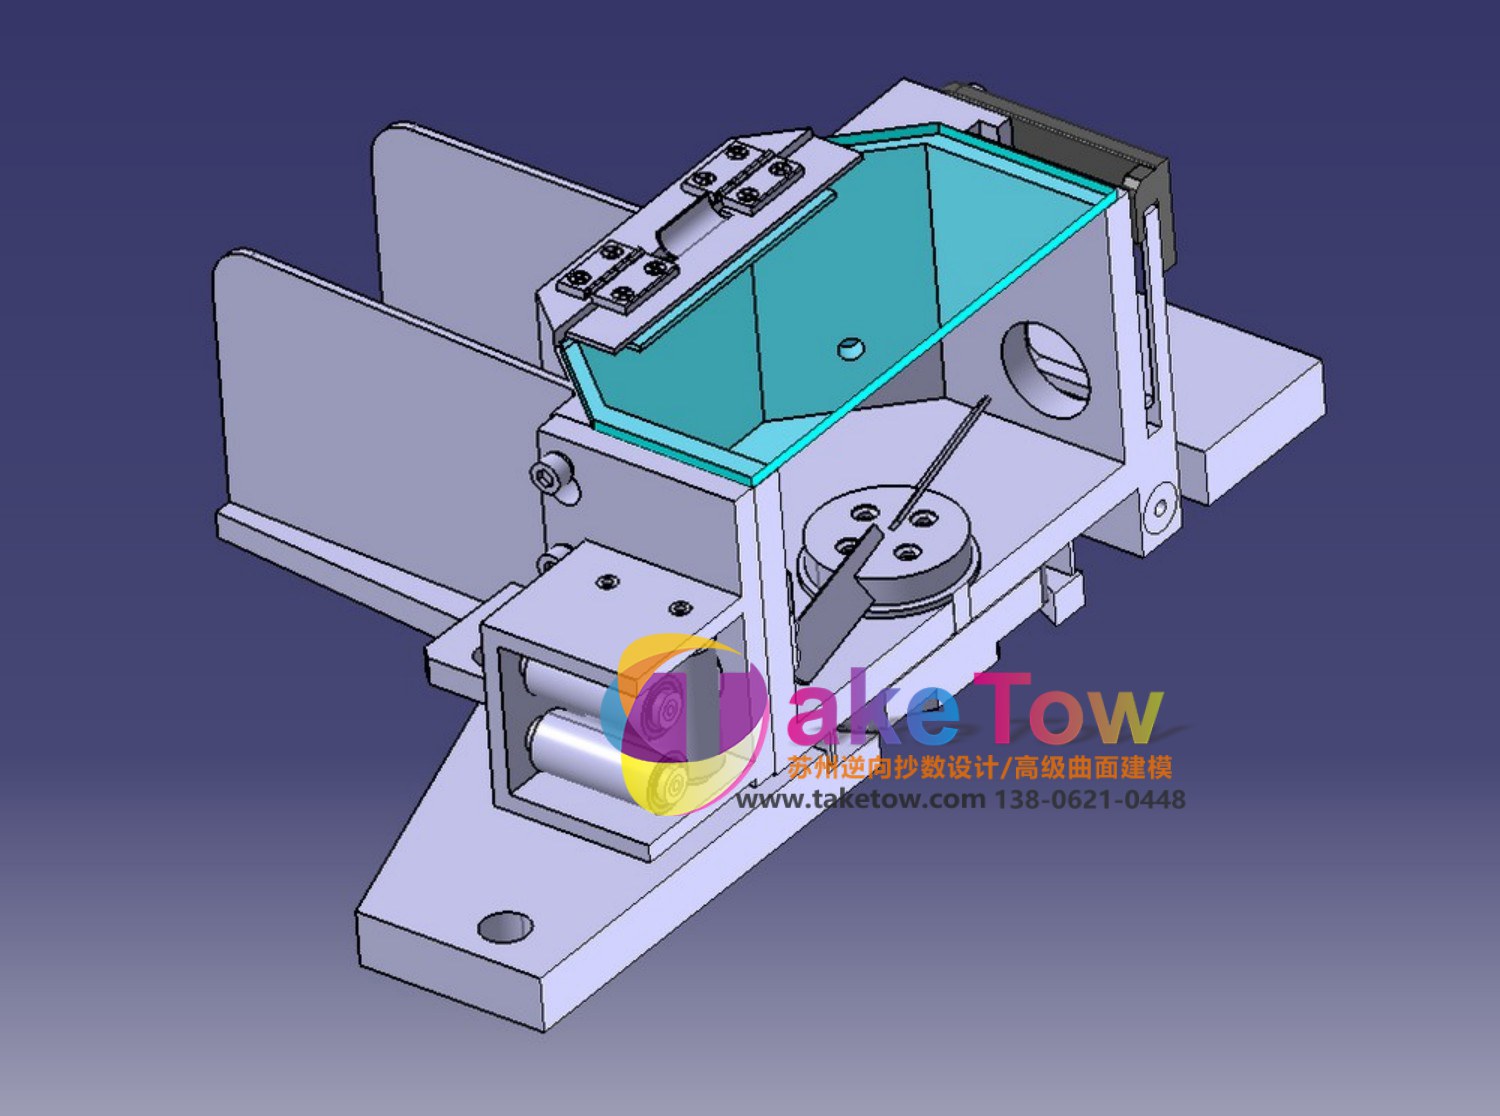
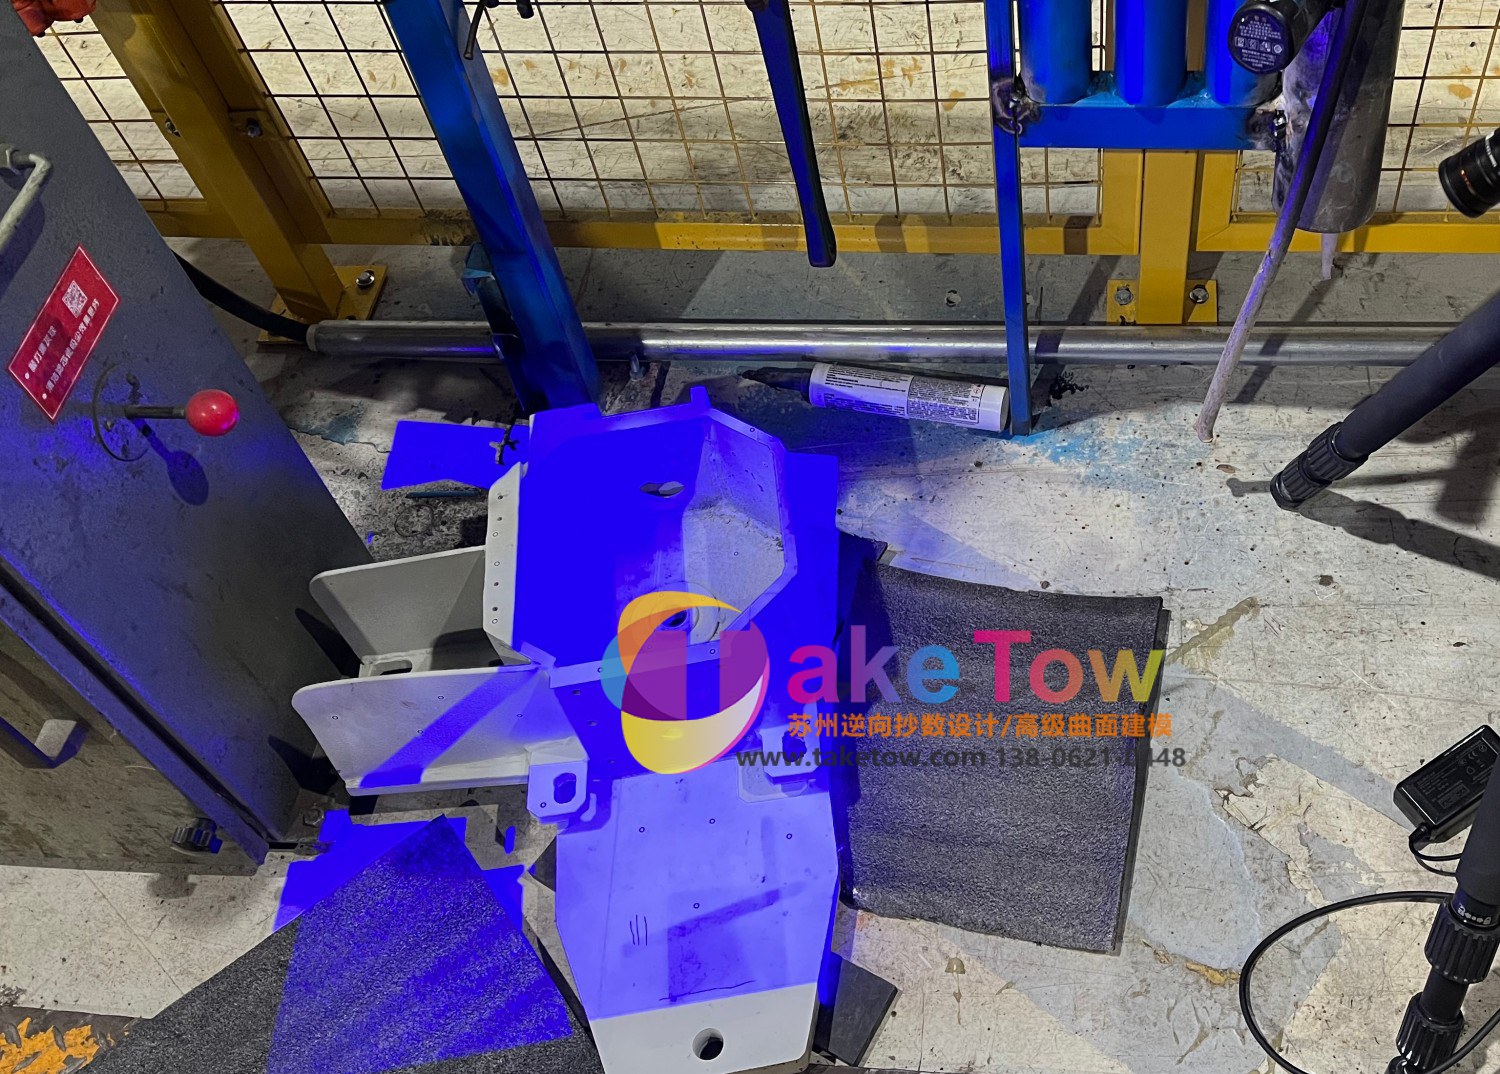
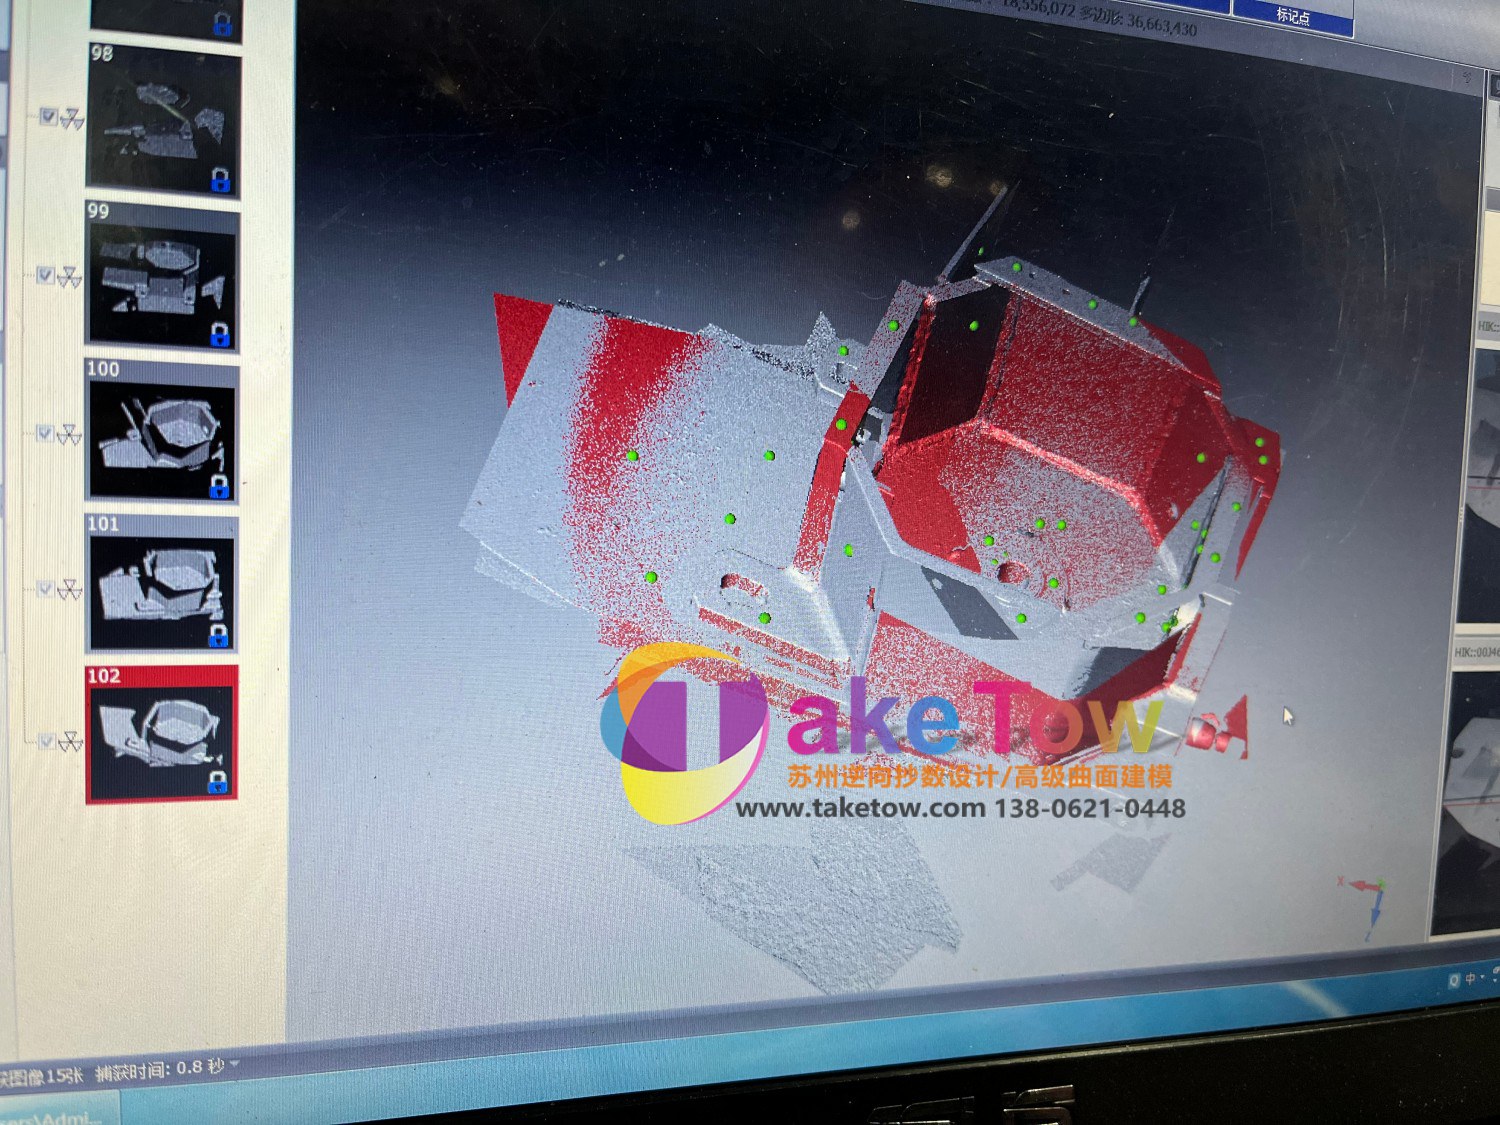
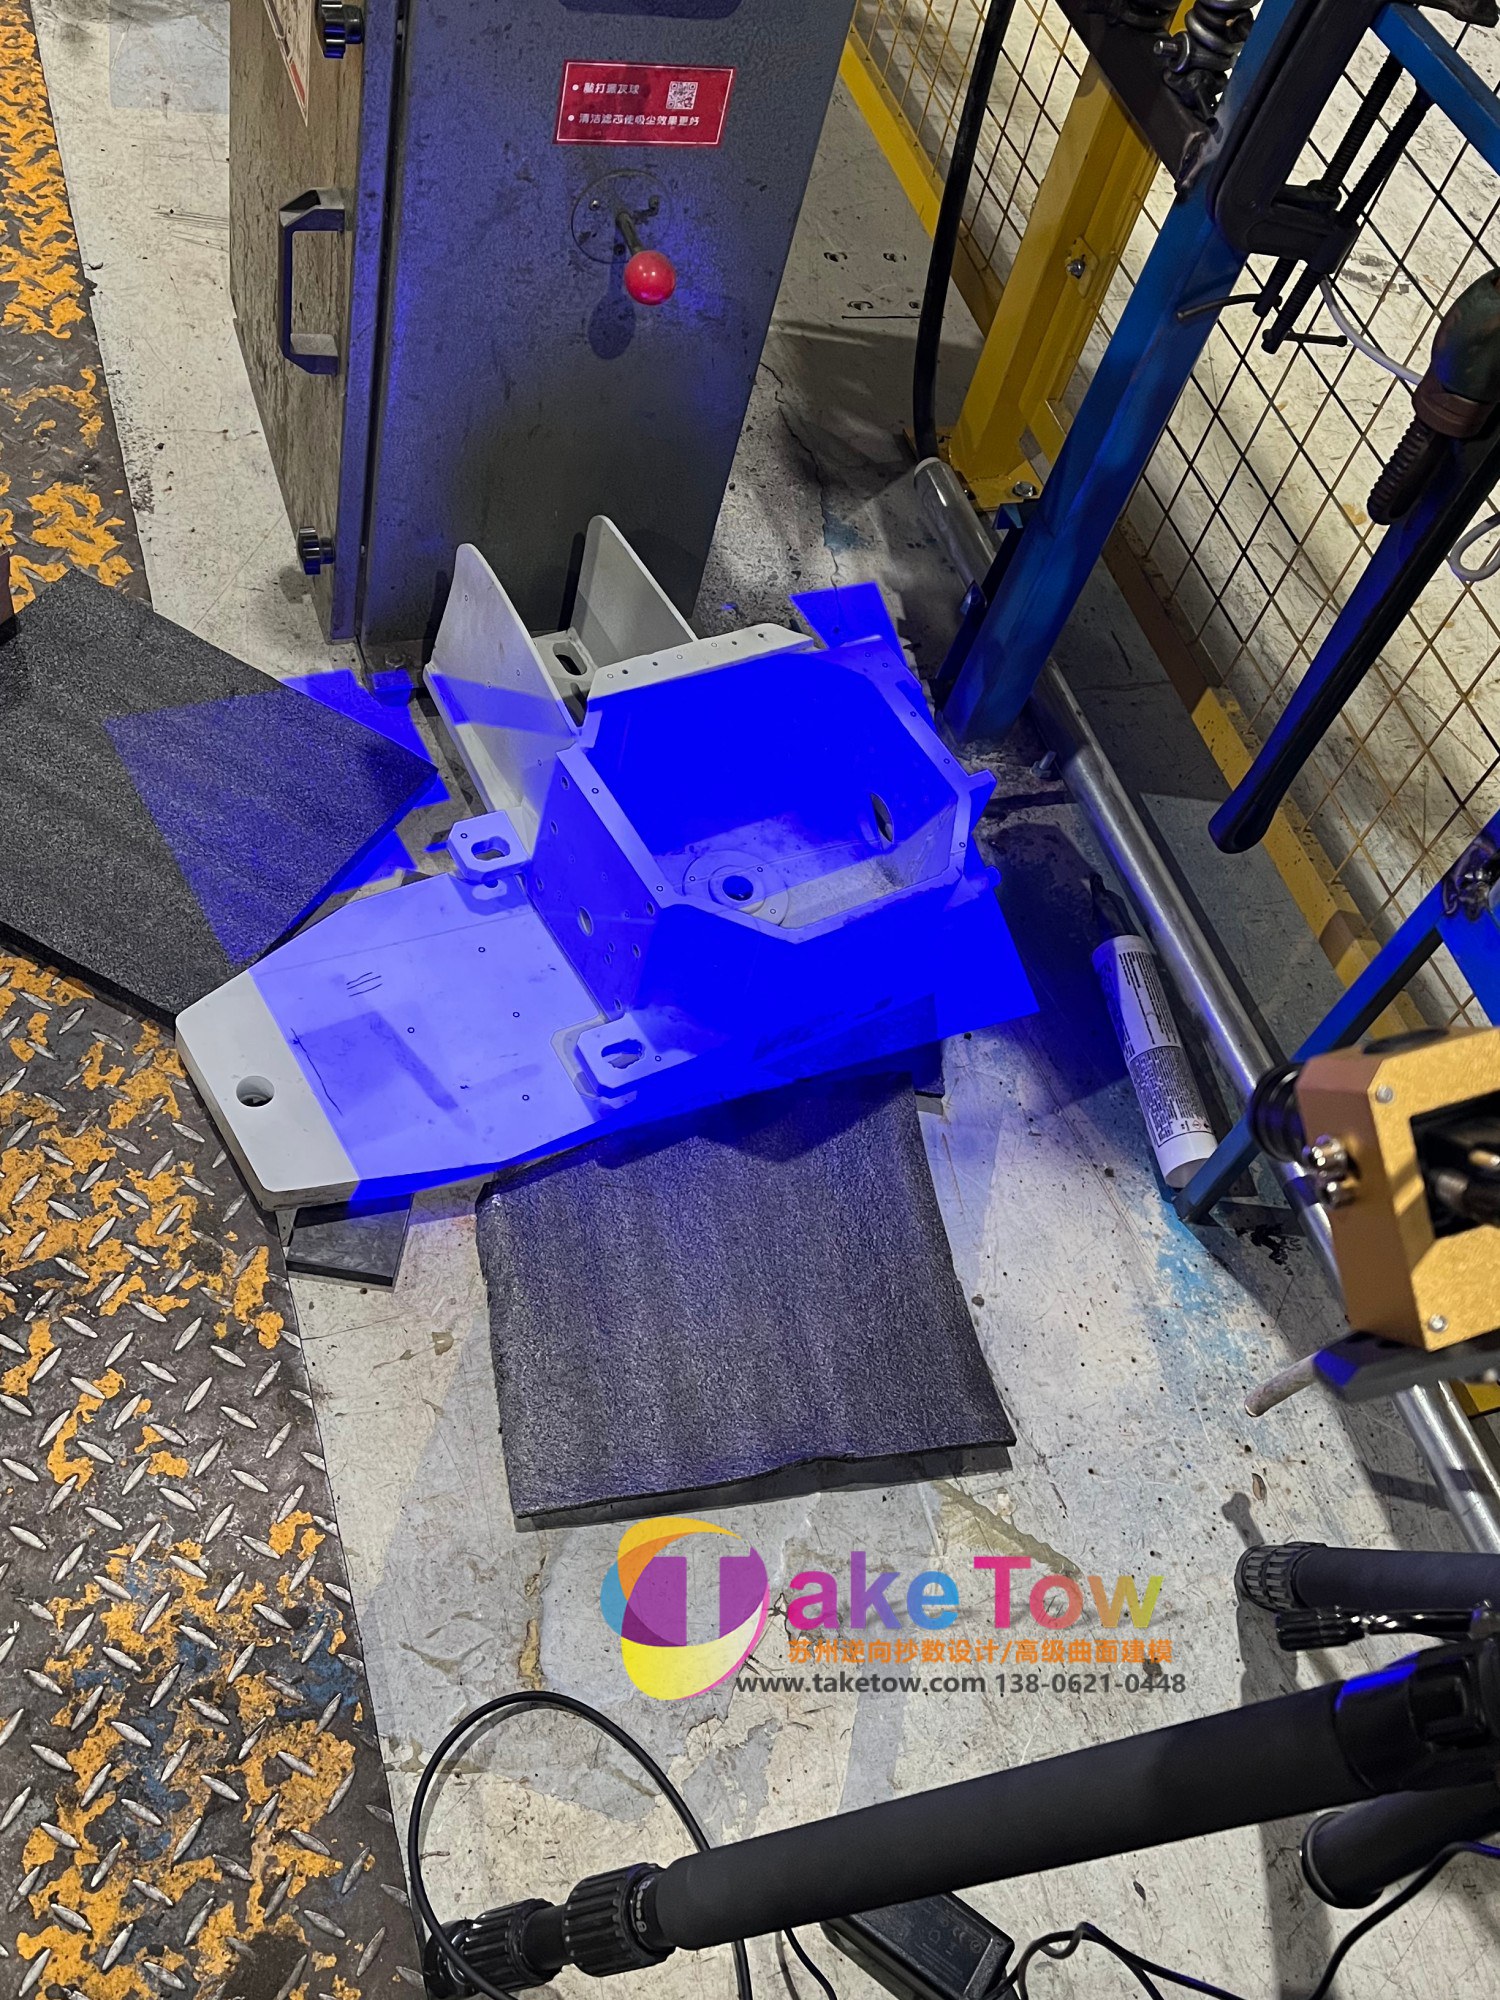
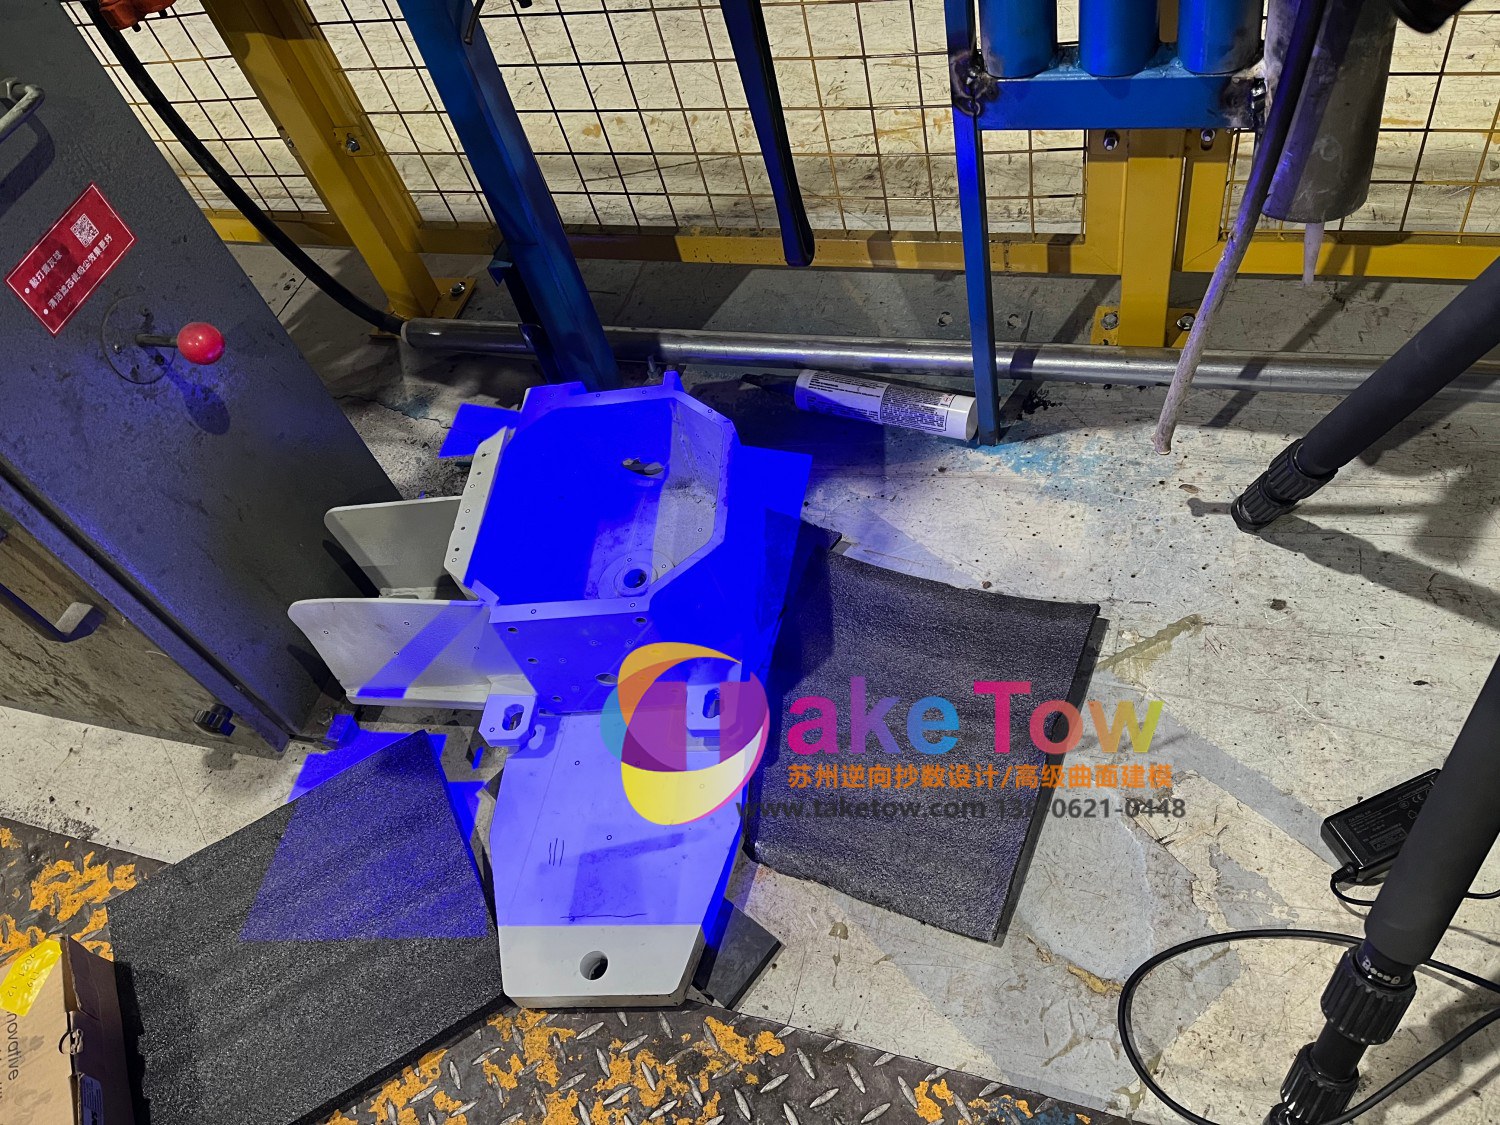
实景拍摄,未经修图处理【待核对:图片版权与业主授权】
产线上的工装夹具磨损了、改造了,厂家早就不供图了。苏州这家钢丝工厂的做法是: 把整套工装扫回来建模,要修要改要复制都有据可依。这类活我们接得不少。
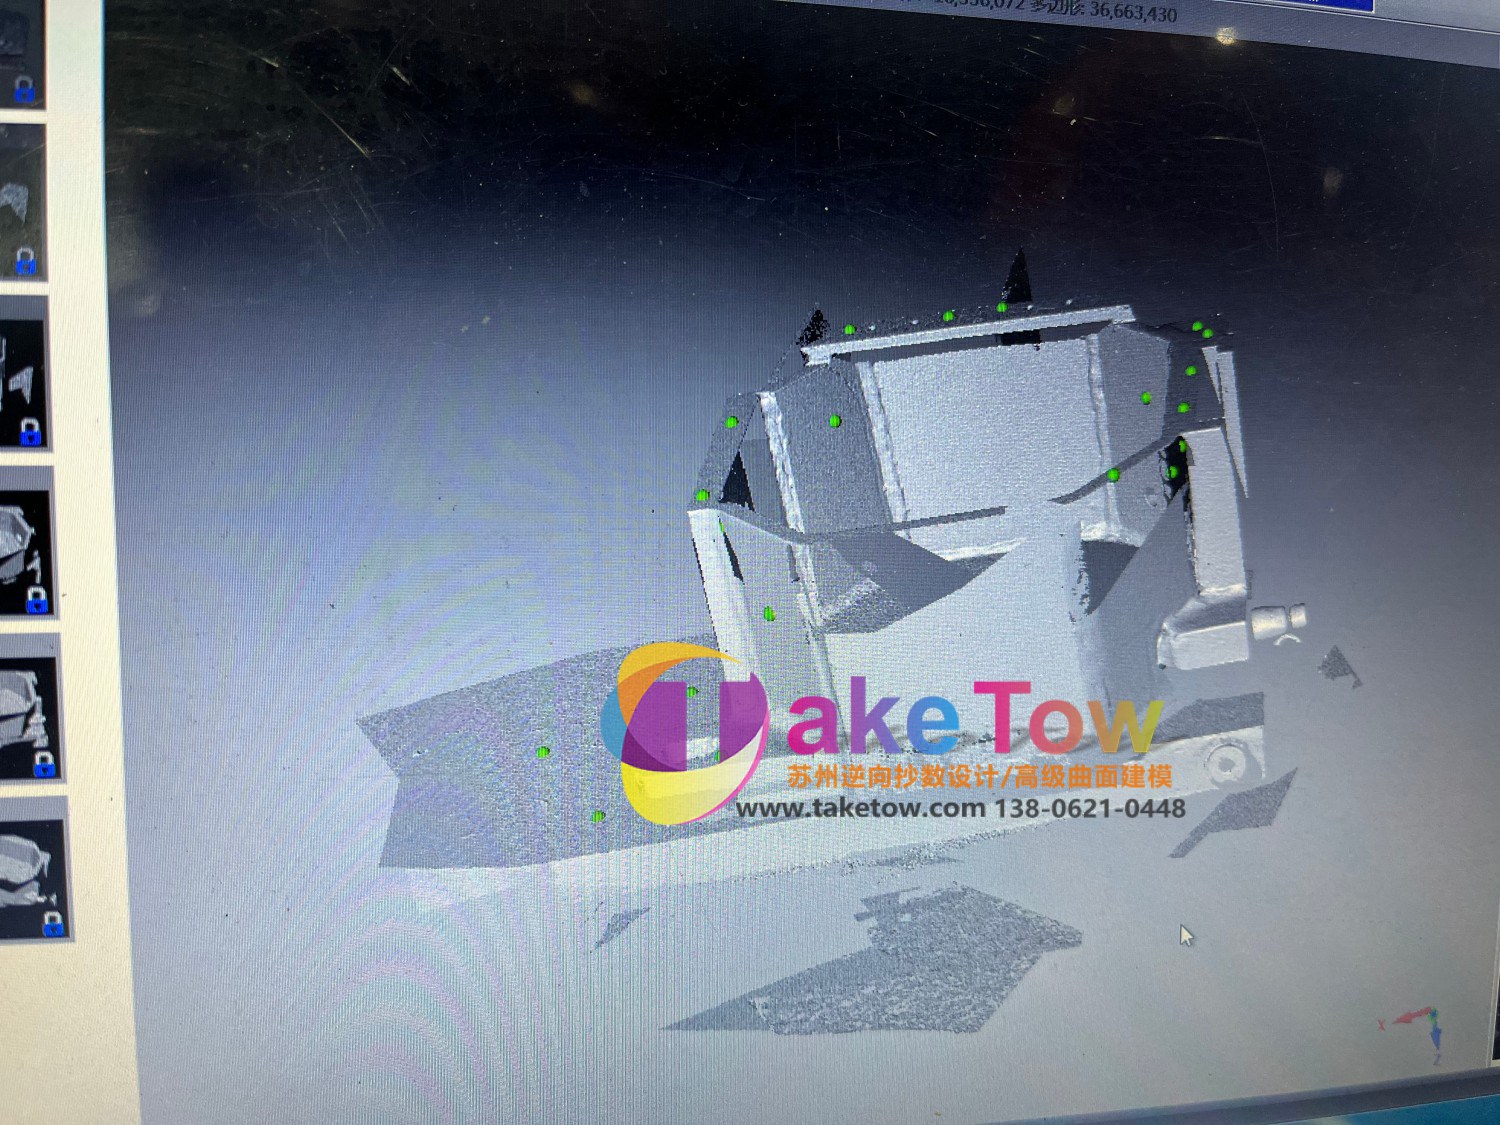
生产工装(夹具、定位块、导向件、成型模、导轮座)有个共同命运:**用得多、改得多、 图纸少**。
产线跑几年,工装被现场师傅改过多少次没人记得;原设备厂家可能早就不做这个型号了; 就算还在,图纸也不一定给。等到要复制一套、或者产线要改造、或者关键件磨损失效要 重做,就会发现手里什么数据都没有。
这就是这类活最常见的触发场景。客户是苏州一家钢丝生产厂,产线上的工装件需要 复刻和局部改造,手上有实物,没有图。
**磨损面和设计面要分开**。这是工装件逆向最大的坑。工装用久了,与工件接触的面 会磨出痕迹,扫出来的形状是"磨损后"的,不是"设计时的"。
我们的处理是:先跟客户一起辨认哪些面是工作面(会磨)、哪些是非工作面(不磨)。 工作面按对称特征、按相邻未磨损区、按功能尺寸反推还原到设计状态;非工作面直接 按点云。这一步必须客户参与确认,我们不给数。
**配合关系比形状重要**。工装件是要装到设备上、跟工件配合的。定位面的位置精度、 安装孔位、导向槽的宽度,这些比造型重要。建模时先建基准(安装面、定位销孔), 其余特征都挂到这个基准上。
**件数多,要统一坐标**。一套工装少则几个件多则几十个件,逐个扫逐个建,最后要能 装到一起。我们按装配关系分批扫描,在设备上的原位状态下采集相对位置,建模时在 统一坐标下完成。
**按装配单元分件建模**。图里这套工装按零件逐个建模(每个件单独存一个零件文件), 每个件建完单独检查,最后在装配体里合起来校核。这样哪件有问题一眼能定位,不用 翻来覆去找。
**工作面单独处理并标注**。还原到设计状态的工作面,在数模里单独着色或者单独命名 区分,二维图上标注"此面按设计意图还原",加工的人看到心里有数。
**易损件留加工余量**。像导向块、定位块这类会持续磨损的件,客户往往要求在做新件 时预留一点余量,方便后续修配。这个要求提前说,建模时直接在尺寸上体现。
**材料与热处理不写在数模里**。我们交的是几何数据,材料选用和热处理要求由客户 按工况定,我们可以提供原始件的硬度检测结果作参考,但不替客户做材料判定。
交付全套工装件数模(STEP/IGES/X_T)+ 装配体 + 二维工程图(每个件一张,含配合 公差、形位公差、表面粗糙度)+ 装配关系说明。
客户拿这套数据做三件事:复制磨损件、按改造方案改局部结构、给外协加工厂下单 (有图有数模,报价也准)。
各类产线工装夹具、检具、成型模具、导向装置、输送线配件,都在这类范围内。苏州、 吴江、昆山一带的制造厂,产线改造和备件复刻的需求是常态。
如果整条产线要搬迁或者复制,我们可以上门整套扫描,一次把全线工装的数据都取回来, 比一件一件送样高效。
| 关键区分 | 磨损面与设计面分开处理,工作面按对称特征/未磨损区/功能尺寸反推还原 |
|---|---|
| 基准策略 | 先建安装面与定位销孔基准,其余特征挂基准建模 |
| 多件处理 | 按装配单元逐件建模、逐件检查,统一坐标下装配校核 |
| 工艺要求 | 易损件按客户要求预留加工余量,方便后续修配 |
| 材料说明 | 只交几何数据,材料与热处理由客户定,可提供原件硬度检测参考 |
| 交付格式 | 全套数模(STEP/IGES/X_T)+ 装配体 + 每件 2D 图(公差/粗糙度)+ 装配说明 |
| 建模软件 | CREO 参数化结构、CATIA 装配、Geomagic 比对 |
| 案例分类 | 逆向抄数扫描建模 |
|---|
以上信息由苏州特可特沃工业设计有限公司项目组现场实测整理,【待核对:真实项目数据以合同与验收单为准】
苏州医疗器械逆向抄数,设备外壳、手术精密件、骨科植入件分类测绘,蓝光+显微扫描+工业CT,外壳0.02-0.1mm、植入件微米级。王先生1380621044
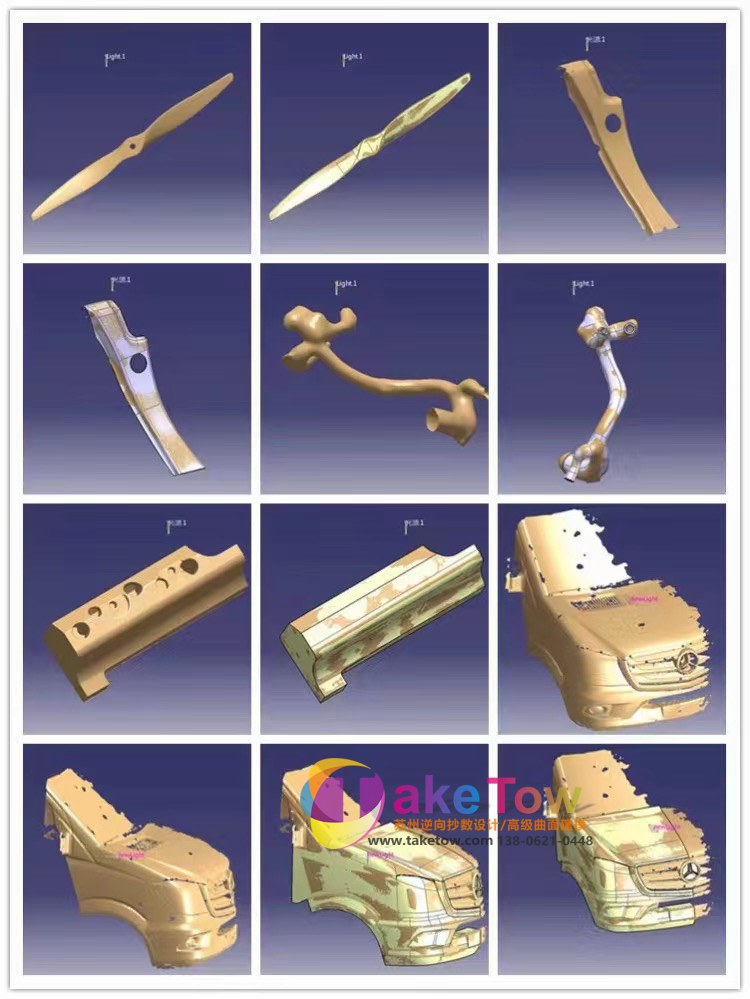
苏州船舶逆向抄数,螺旋桨、舵系、艉轴铸件、船体线型可上船坞现场扫描,摄影测量加蓝光控制大尺寸累积误差。王先生13806210448。
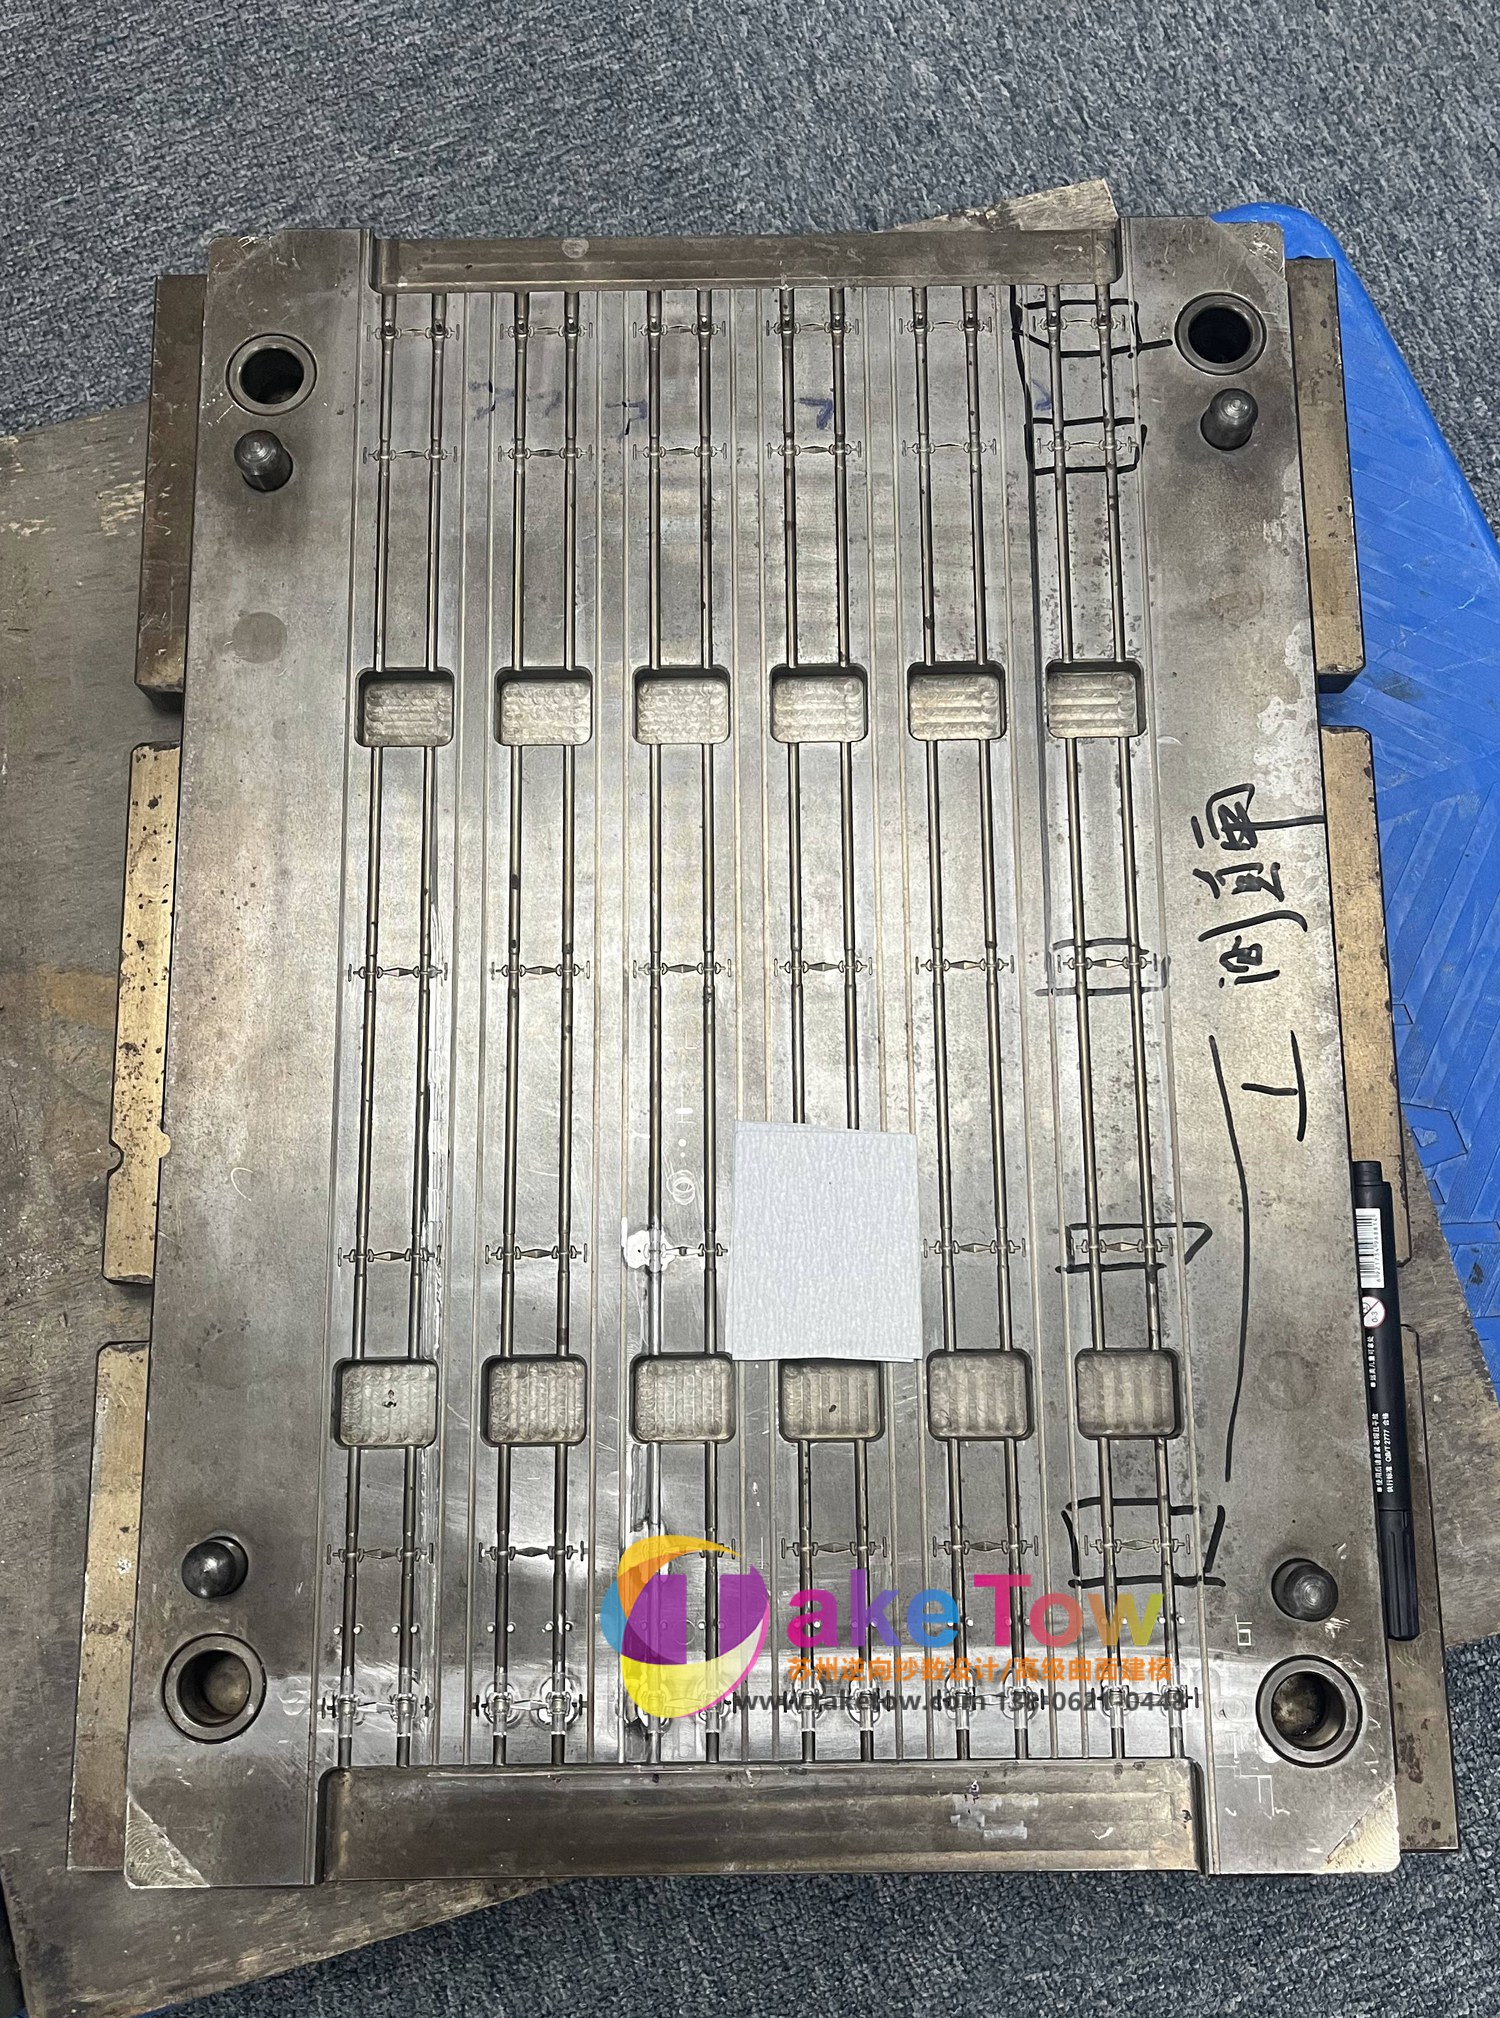
苏州电动工具与通用工业设备逆向抄数,双色注塑外壳、铝压铸齿轮箱、钣金护罩、叶轮与工装夹具数字化存档,精度0.02-0.1mm。王先生13806210448。
我们可以带样板到现场,也可以安排就近已完工的案例实地看样。苏州特可特沃工业设计有限公司工程师免费方案评估,结合户型与朝向给出定制建议。