点击扫描添加微信
微信扫一扫,直接沟通
汽车尼龙支架试模反复超差,我们扫描出偏差云图后做分区域反向补偿,并给出浇口壁厚冷却工艺建议,试模验证回到公差内。苏州三维逆向抄数REA
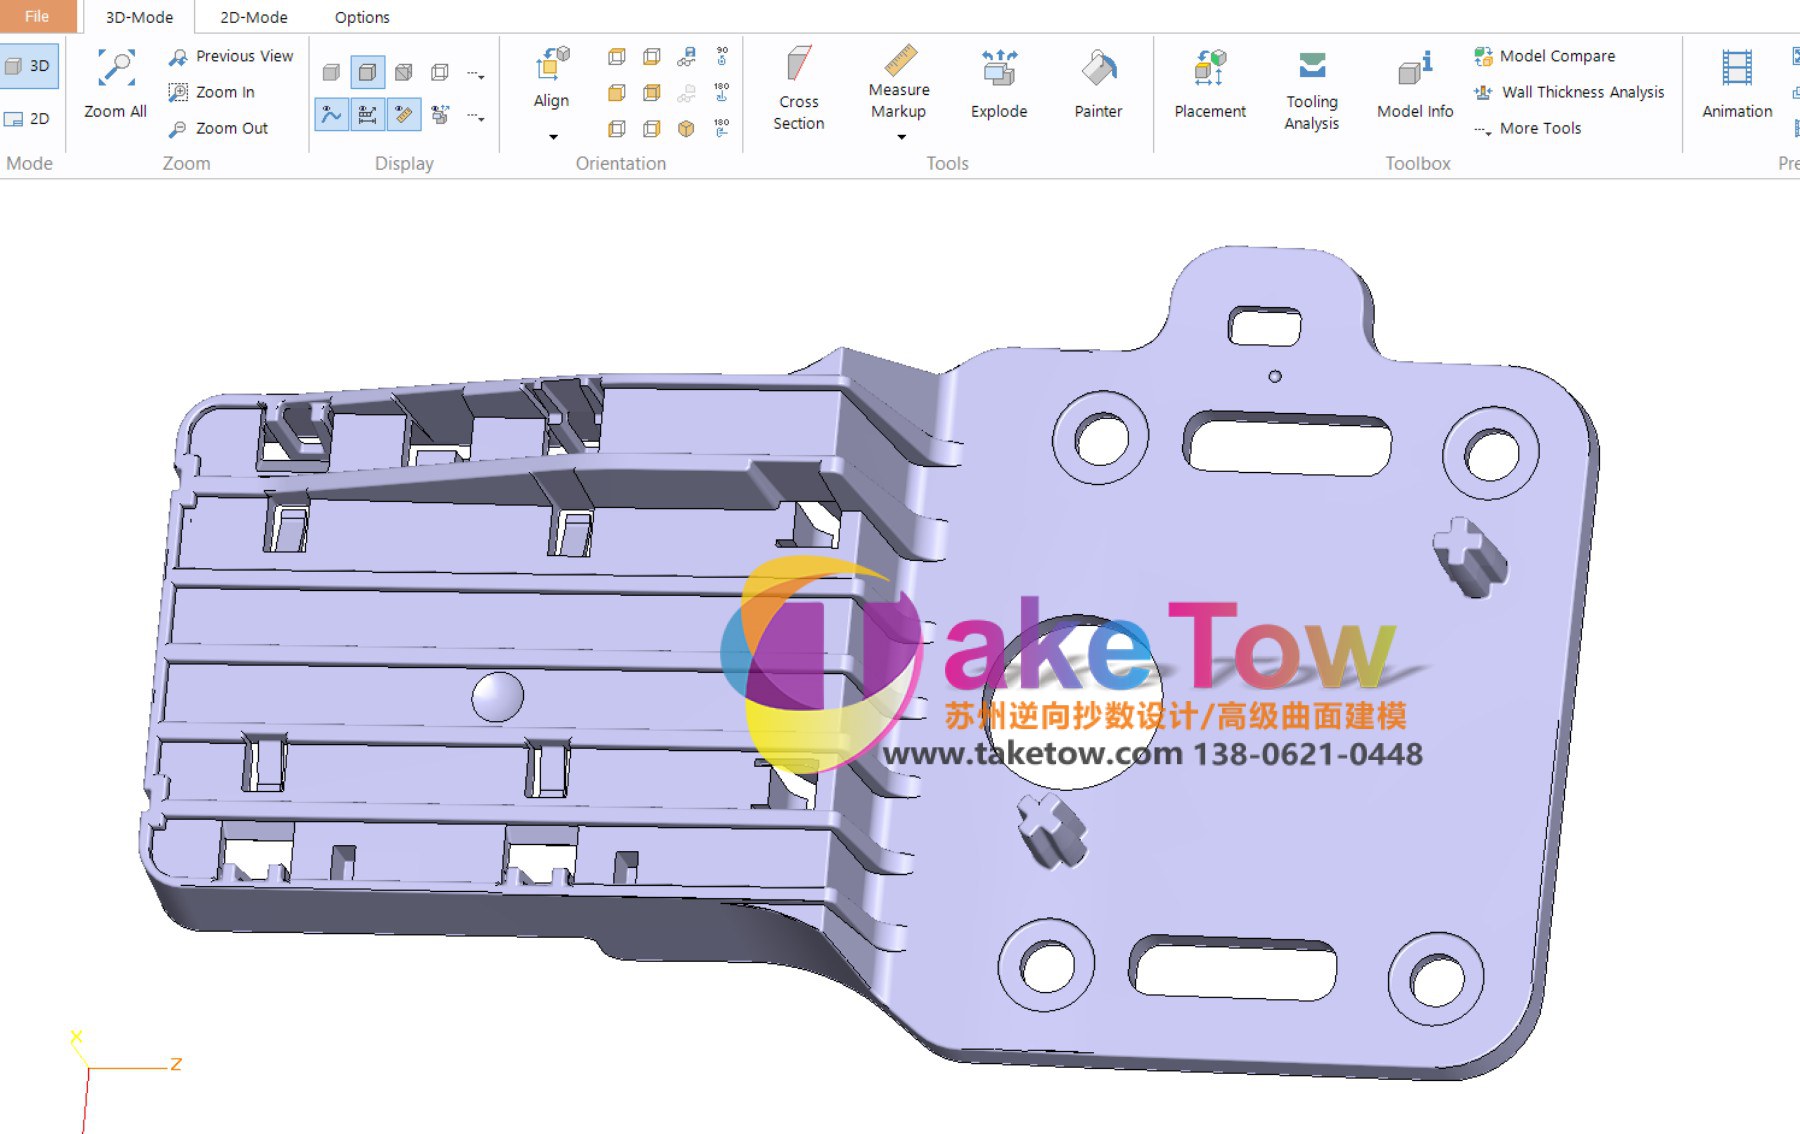
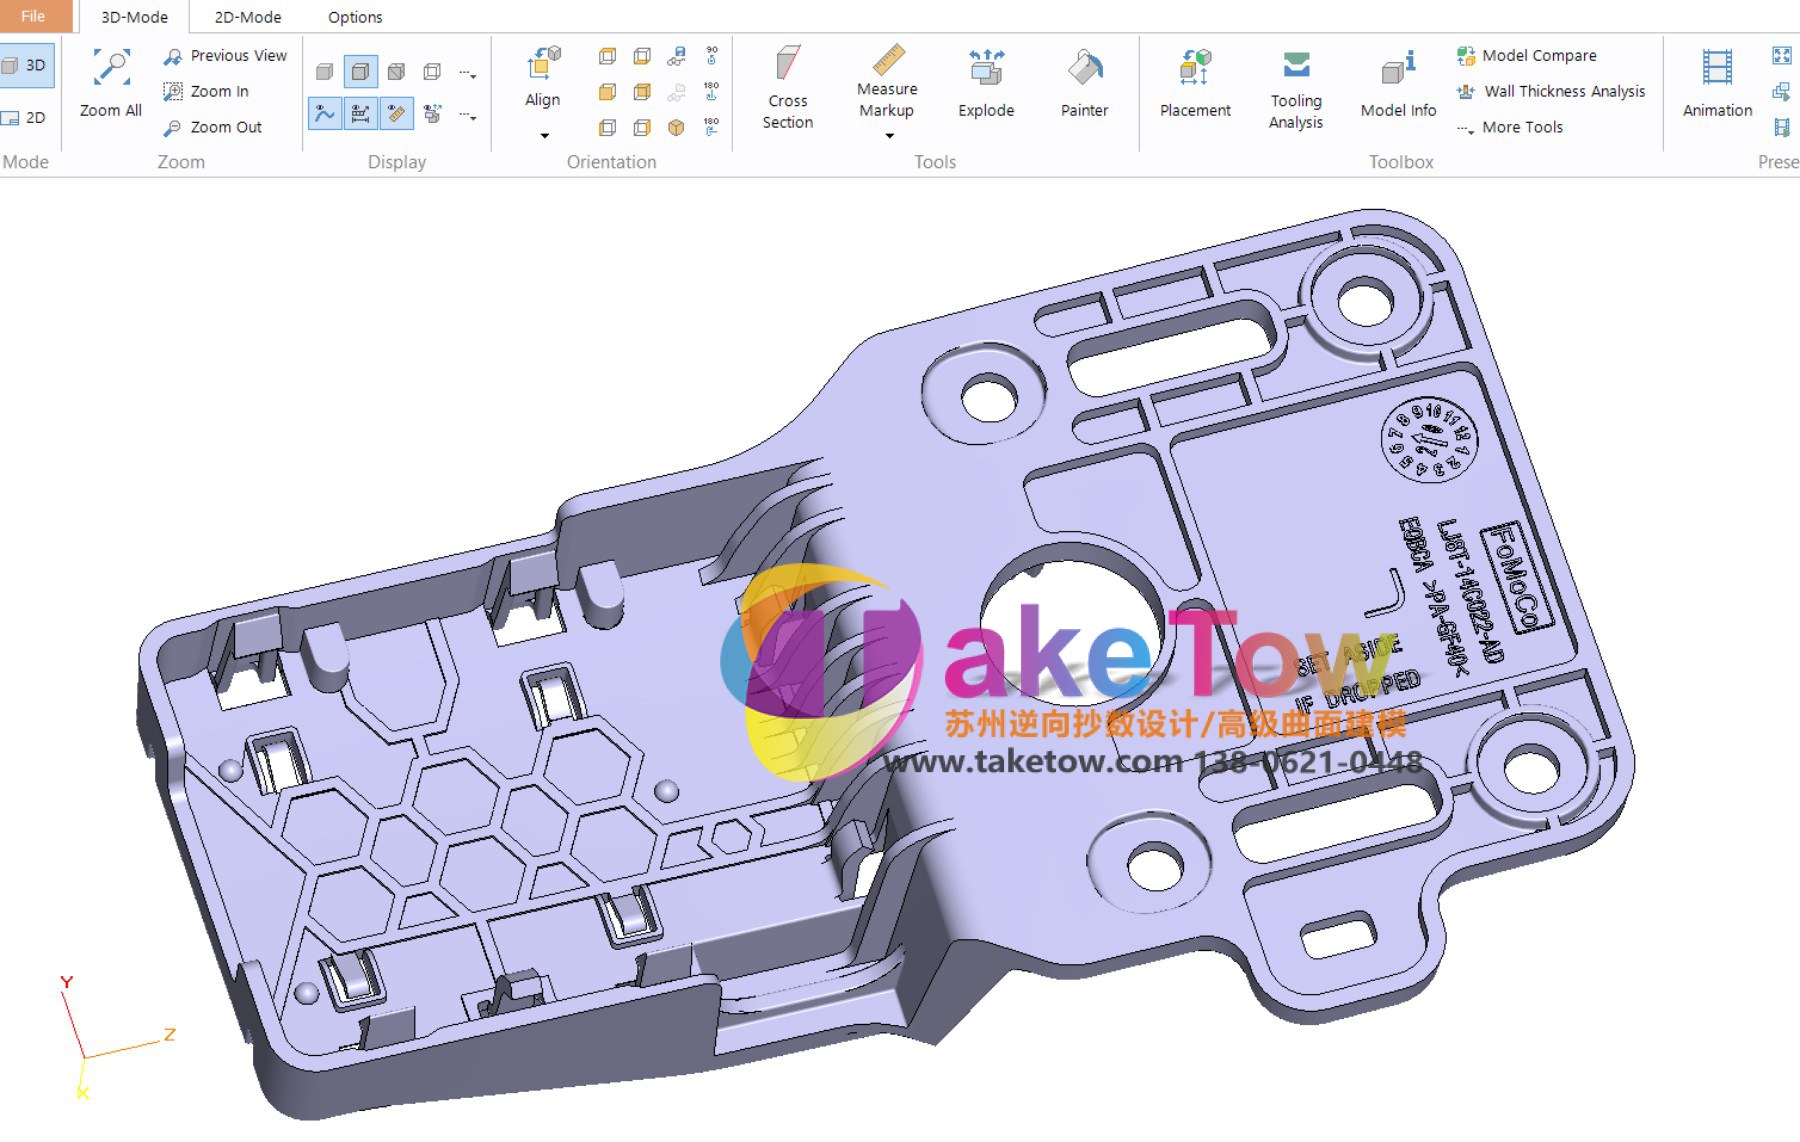
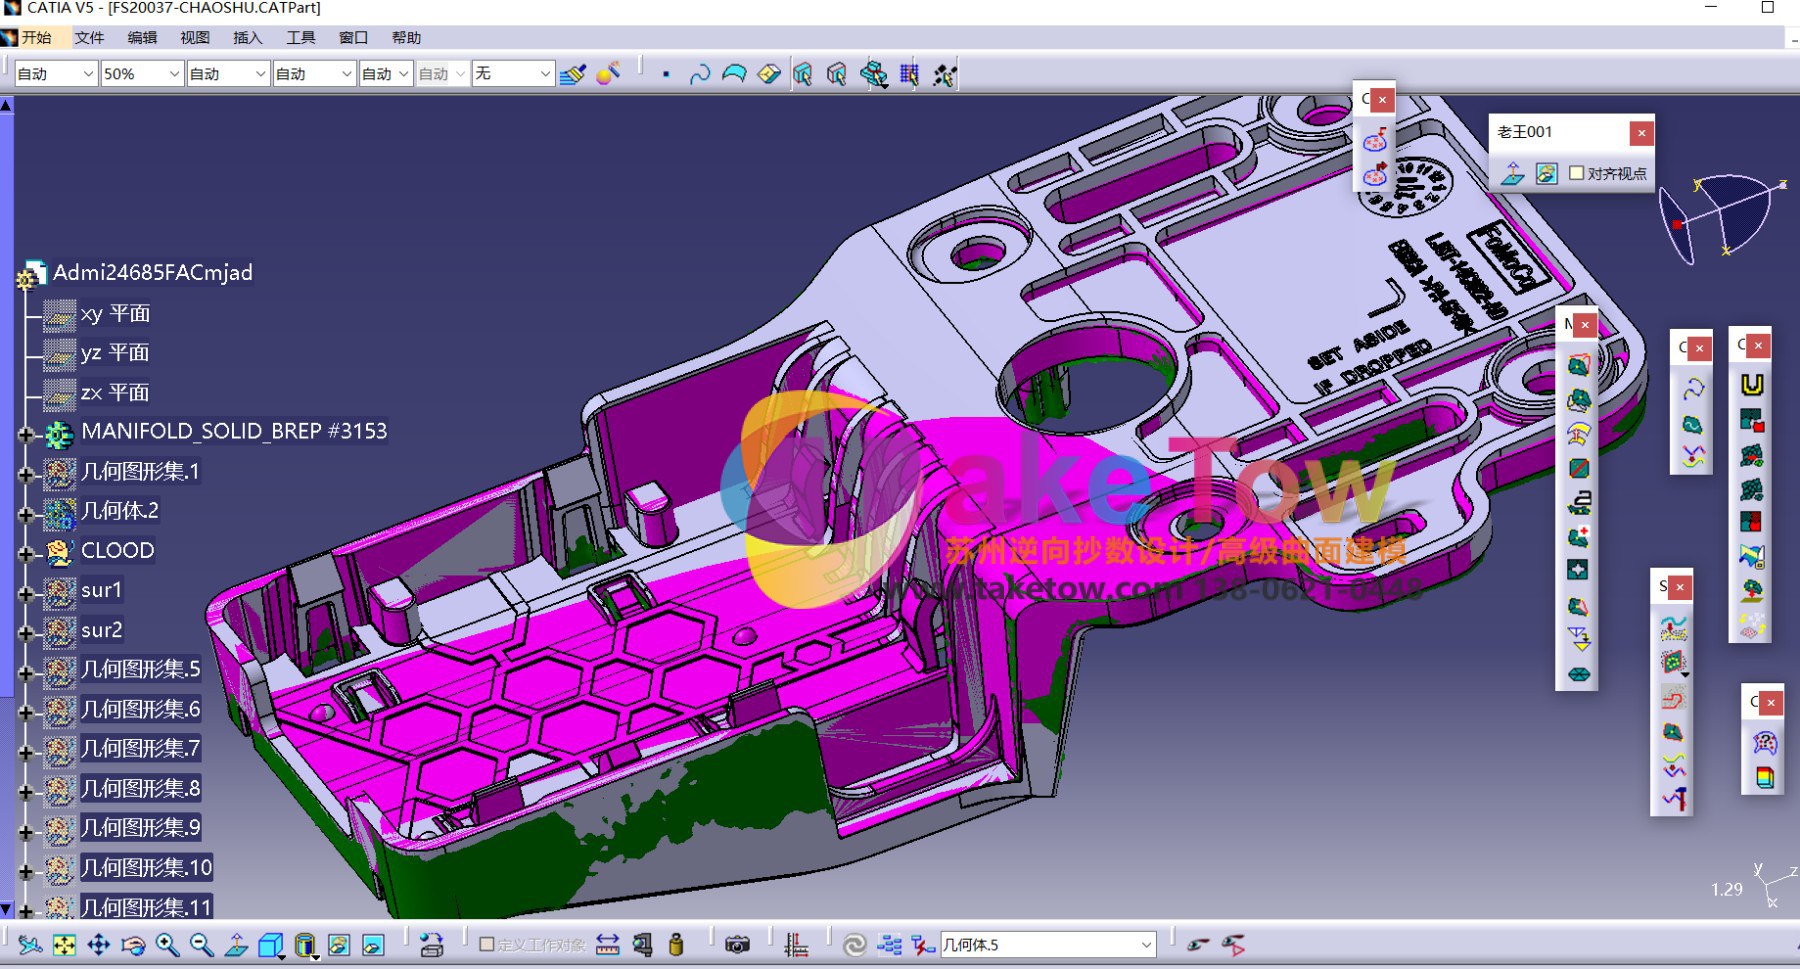
实景拍摄,未经修图处理【待核对:图片版权与业主授权】
修了几次模还是翘。这次不只补型面,连浇口、壁厚和冷却一起给了方案。苏州吴江项目。
客户的这款尼龙支架结构复杂、壁厚变化大,试模之后变形量超出装配公差,装车时间隙 不均、孔位偏移。
模具已经修过几轮,钱花了、时间也搭进去了,问题没解决。原因不复杂:原始数模是按理想 形状画的,压根没把成型收缩和翘曲考虑进去,靠修模去追一个没有补偿基准的形状,修到 哪算哪。
客户这次的要求变了:不只是补一个数模,是要一套能稳定量产的解决办法。
用蓝光扫描仪对成型件做多方位扫描,把实际成型后的完整点云拿全。单幅扫描 3 秒出高密度 点云,支架这类件正反几站就能采全。
点云跟原始设计数模对齐,生成彩色偏差云图,精确定位变形区域和变形量。这一步出来的 图是第一手依据——哪里翘、翘多少,图上直接看。
孔位、安装面这些关键功能区域单独提取数据,作为补偿依据。不同部位的收缩差异也逐处 记录,后面做分区域补偿要用。壁厚变化大的件,厚薄两处的收缩量本来就不一样,用统一 收缩率去补一定出错。
这一件难在不能只靠反向补偿。
常规做法是按实测变形量做反向预变形:翘的地方预先反向翘,缩的地方预先放大,让注塑 后自然回弹到设计状态。这个我们做了,但这款支架壁厚差得太多,光靠反变形压不住,回弹 量在不同区域差别太大。
所以这一件的做法是两条腿走路。一条是数模补偿:按分区域的收缩差异做反向预变形,补偿 完再跟模具分型、顶出方向重新校核,确保不增加脱模难度——补偿不当会让件脱不了模,这 个坑很常见。
另一条是从工艺端减变形:我们给了浇口位置、壁厚优化和冷却改进的建议,让客户从成型 环节上把变形的源头压小。数模补偿是把结果掰回来,工艺改进是让变形本身变小,两条一起 上才稳得住。
补偿后的数模经试模验证,关键安装面和孔位的偏差回到装配公差范围内,修模次数明显 减少,尺寸合格率提上来了。
交付的是一个资料包:补偿后的三维数模、偏差比对报告、二维工程图、工艺改进建议。 所有文件按客户的工程规范命名归档,方便后续版本管理和变更追溯。
尼龙件、PP 加玻纤件、结构复杂的支架和壳体,成型变形影响装配的,都可以这样处理。
要提醒两件事。一件是补偿数模必须跟模具厂对过分型和顶出方向,不然会出现"数模对了但 脱不了模"的情况。另一件是工艺建议属于建议,最终怎么调浇口和冷却,要结合客户自己的 注塑机和材料批次去试,我们给方向、不给拍板。
这类项目从送件到出补偿数模,一般 2 到 5 天,加急的话可以先出检测结果。
| 扫描方式 | 蓝光三维扫描多方位采集;与理论数模对齐生成彩色偏差云图;功能区单独提取 |
|---|---|
| 精度控制 | 单面 0.01–0.02mm;分区域记录收缩差异,避免统一收缩率补偿 |
| 补偿要点 | 反向预变形 + 分型与顶出方向重新校核;配套浇口、壁厚、冷却工艺建议 |
| 交付格式 | 补偿后数模(STEP/IGES/X_T)、偏差比对报告、二维工程图、工艺建议书 |
| 建模软件 | CREO 参数化补偿、Geomagic 偏差分析、UG 模具方向校核 |
| 案例分类 | 逆向抄数扫描建模 |
|---|
以上信息由苏州特可特沃工业设计有限公司项目组现场实测整理,【待核对:真实项目数据以合同与验收单为准】
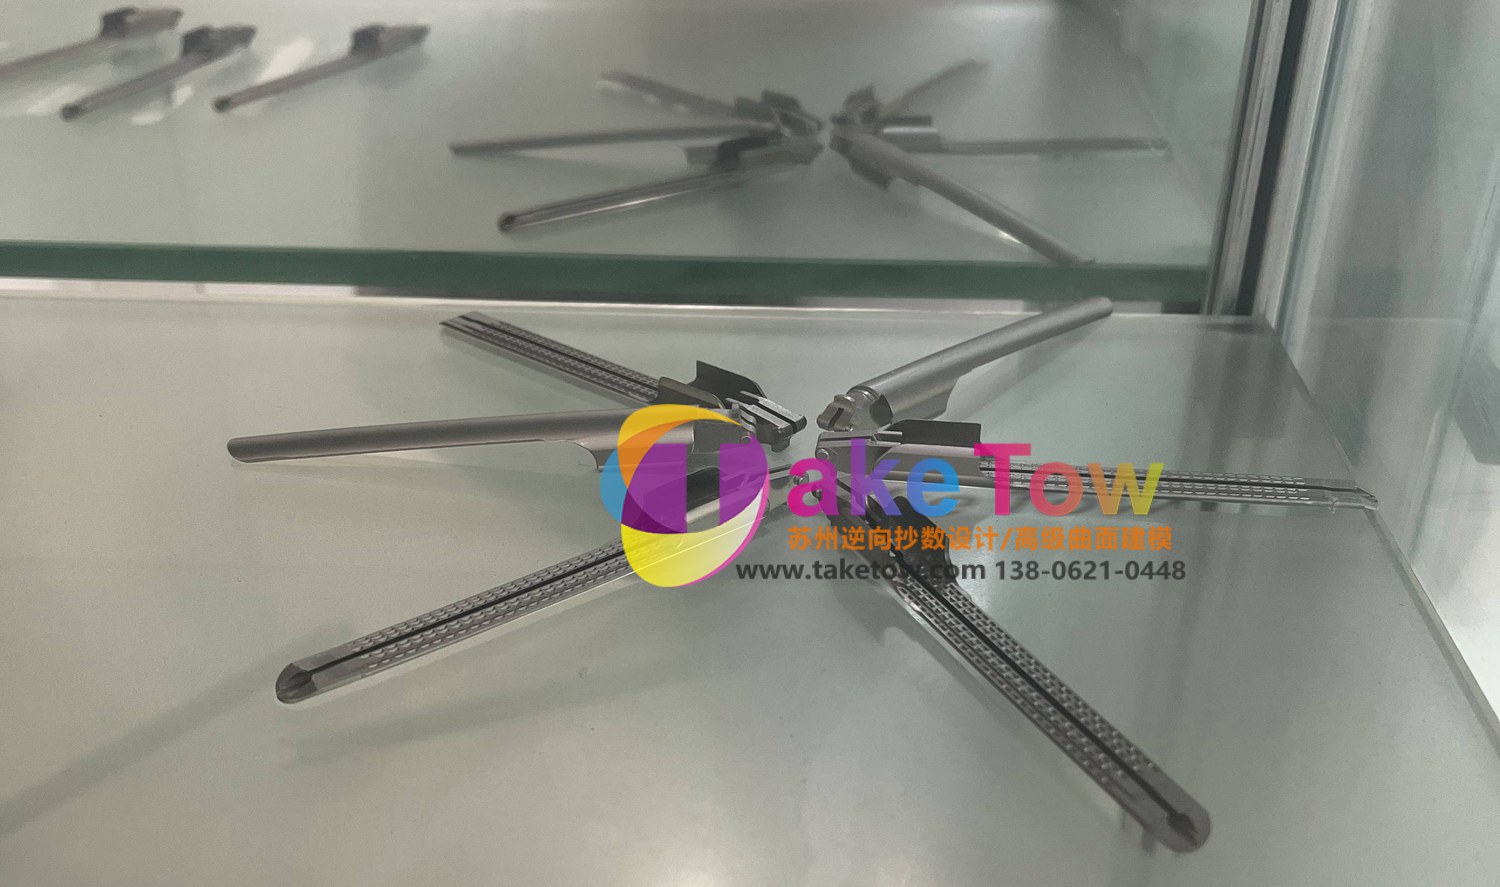
苏州医疗器械逆向抄数,设备外壳、手术精密件、骨科植入件分类测绘,蓝光+显微扫描+工业CT,外壳0.02-0.1mm、植入件微米级。王先生1380621044
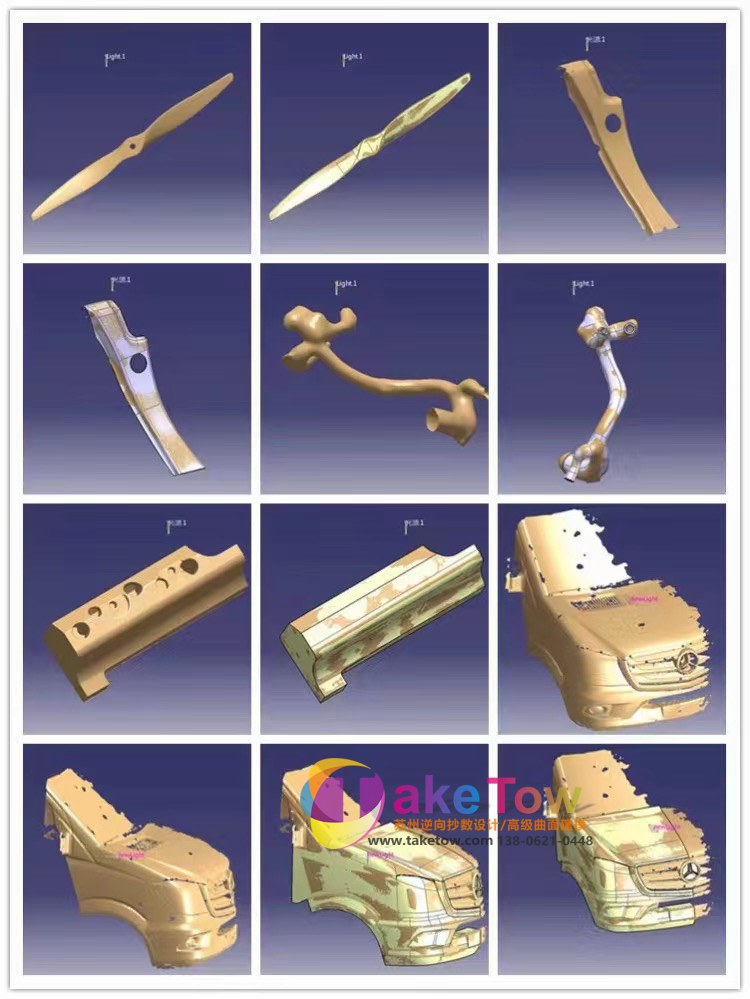
苏州船舶逆向抄数,螺旋桨、舵系、艉轴铸件、船体线型可上船坞现场扫描,摄影测量加蓝光控制大尺寸累积误差。王先生13806210448。
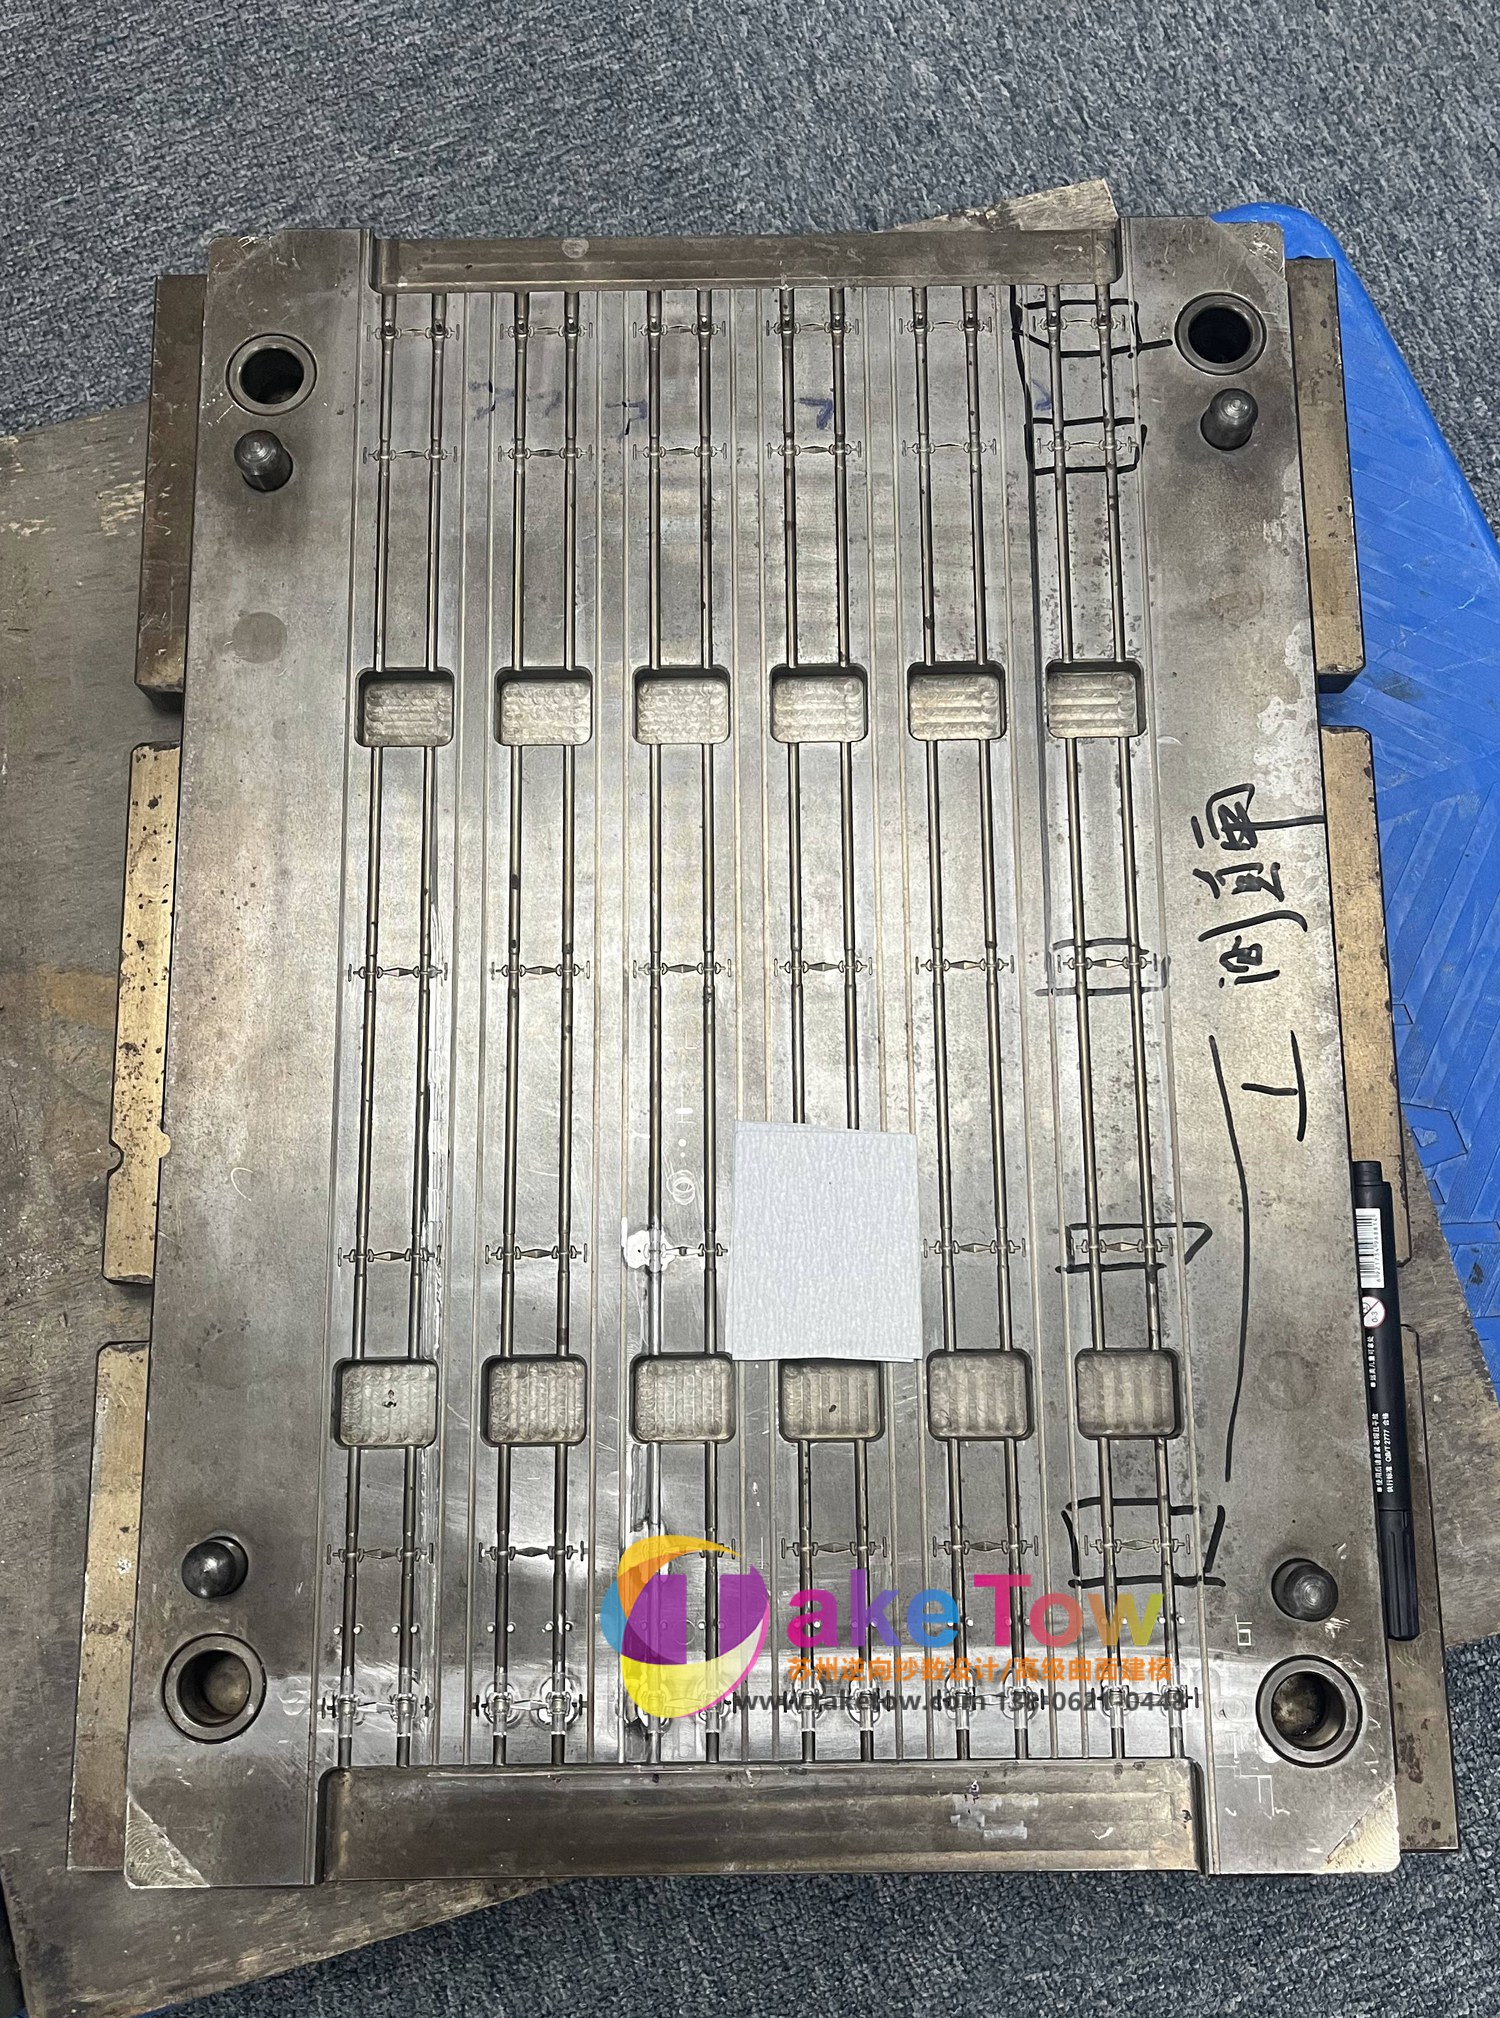
苏州电动工具与通用工业设备逆向抄数,双色注塑外壳、铝压铸齿轮箱、钣金护罩、叶轮与工装夹具数字化存档,精度0.02-0.1mm。王先生13806210448。
我们可以带样板到现场,也可以安排就近已完工的案例实地看样。苏州特可特沃工业设计有限公司工程师免费方案评估,结合户型与朝向给出定制建议。