点击扫描添加微信
微信扫一扫,直接沟通
苏州航空航天逆向抄数,涡轮叶片、发动机机匣、复材蒙皮、起落架接头高精度测绘,配工业CT可测内冷通道与封闭内腔。王先生13806210448。
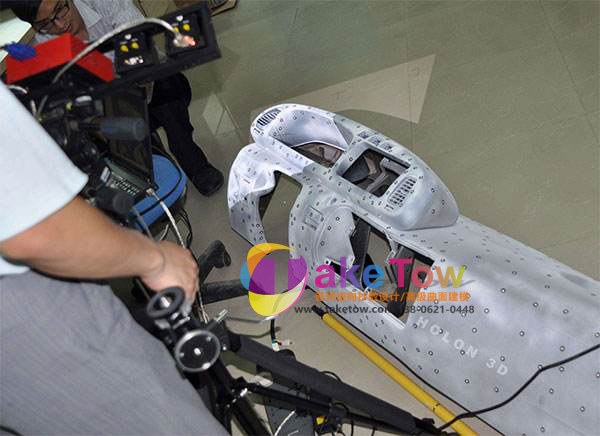
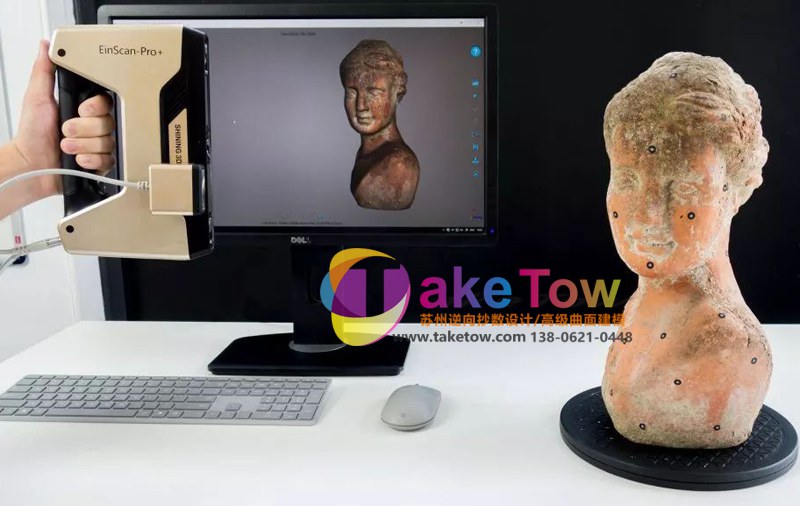
实景拍摄,未经修图处理【待核对:图片版权与业主授权】
航空航天的逆向活,和汽车完全不是一个逻辑。 汽车多是抄外观曲面,航空航天大量是高精度型面加内部流道、冷却结构的件。驱动力也不一样:老机型 DMSMS(断供、图纸丢失、原厂停产)、MRO 维修复刻、复材曲面数字化、竞品对标、工装检具存档。而且扫完不等于能投产——安全件逆向之后还要做材料、强度、适航那一整套验证。
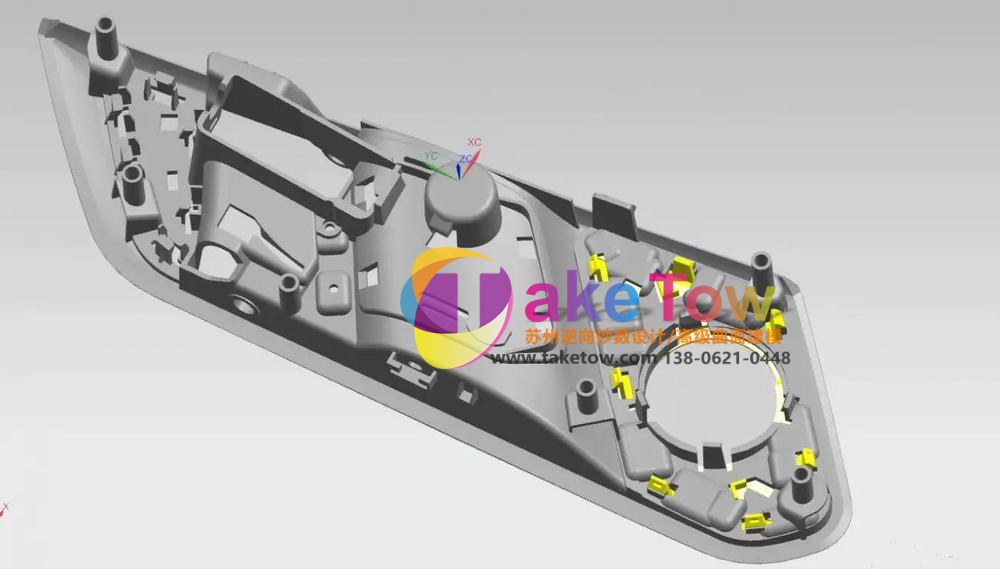
涡轮叶片、导向叶片、风扇叶片、叶盘(整体叶盘 BLISK),单晶高温合金,型面精度极高。很多老发动机原始图纸早丢了,做 MRO 维修备件复刻、损伤件修复数字化。叶片内部的冷却孔和冷却通道必须工业 CT,普通外扫只能拿到外表面。 发动机机匣、压气机壳体、燃烧室外壳、尾喷口调节片——大型薄壁铸件,自由曲面多,装配基准、法兰孔、安装吊耳是重点。 喷嘴、燃油活门壳体、燃烧室衬套、密封件、引气管路——内部复杂流道,CT 是刚需。
飞机蒙皮、舱门、整流罩、发动机短舱、进气道唇口、反推外罩;机翼前缘、翼肋、襟翼、副翼、缝翼、安定面、雷达罩。 碳纤维复材件居多,老飞机没有原始 CAD,用于备件、维修补件、工装复刻。特点是大尺寸自由曲面,多用激光跟踪仪加摄影测量加蓝光扫描组合,现场原位扫描多。
起落架作动筒、耳轴、扭力臂、支柱、接头、连接拉杆、起落架舱支架;发动机安装节、机身承力接头、大梁接头、各类锻铝和钛合金安装支架。 MRO 老飞机备件逆向非常多。重点是孔位、配合面、安装基准、螺纹孔。
金属弯管、波纹管、液压阀壳体、燃油管路接头、集油环;空调风道、复材风管、引射管路、密封胶条断面、隔热罩。 直升机的风道和管路逆向需求尤其多,很多停产机型没有图纸,扫完直接做 3D 打印备件。
仪表板壳体、操纵台外壳、座舱框架、观察窗框、储物盒、盖板,各类线束保护壳、设备安装支架、传感器外壳、天线罩附属结构。这类对标、教具、改装居多,曲面复杂、卡扣多,精度要求相对低一点。
火箭喷管、推力室壳体、涡轮泵壳体、燃气导管;卫星结构舱段、星上支架、复材卫星蒙皮、天线反射器(抛物曲面,逆向对标很多);地面工装、试验夹具、绝热层外形复刻。航天量产备件逆向远少于航空,大多用于竞品对标、试验件、工装数字化。
复材成型模具、蒙皮型架、钻孔工装、定位夹具、检验样板。航空大量老工装没有数模,逆向抄数做数字化存档和复刻。
车间加原位扫描是常态,部分件不能拆、不能运,设备得搬到停机位旁边干活。
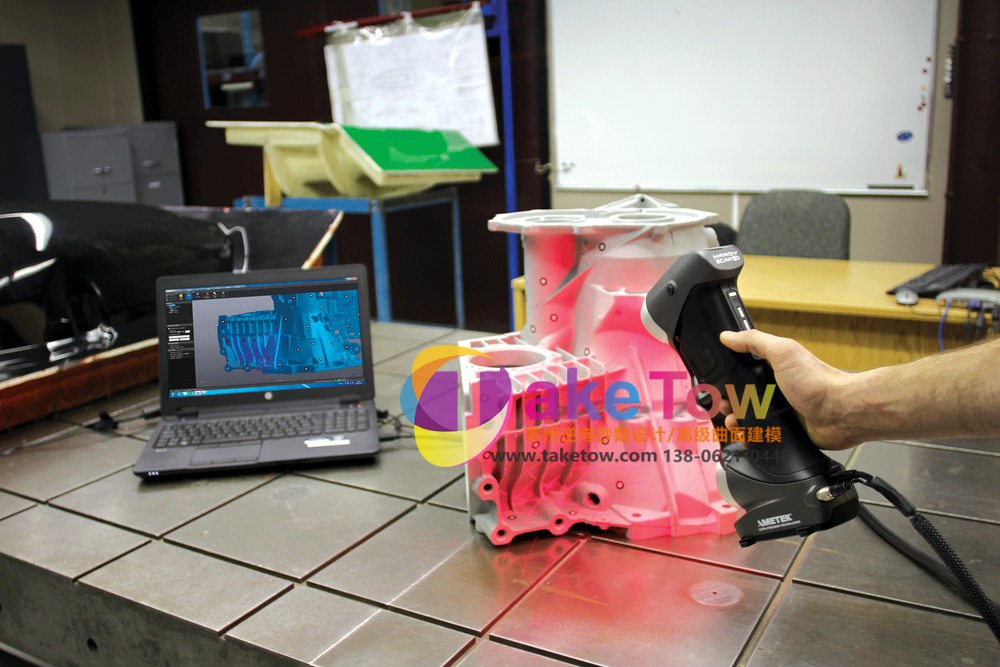
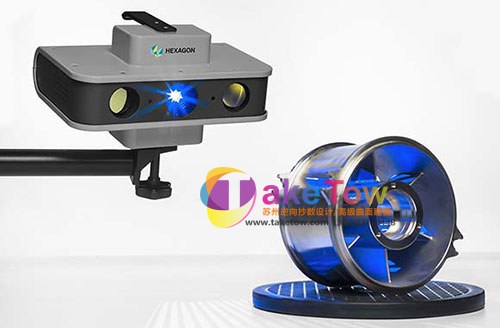
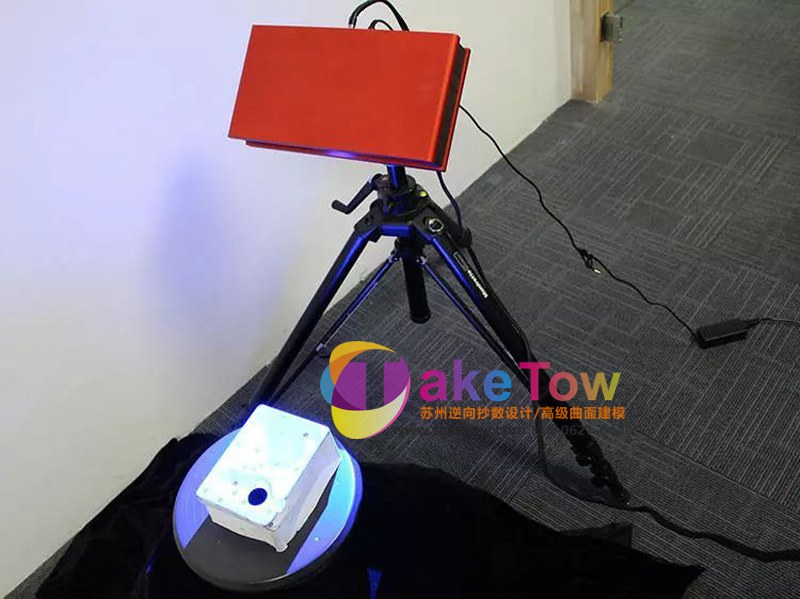
大尺寸自由曲面件走激光跟踪仪加摄影测量加蓝光扫描组合。单靠手持扫描一站站拼,尺寸一大累积误差就压不住,摄影测量做全局控制是必需的。叶片和机匣这类高精度件精度要求 0.005~0.05mm,蓝光结构光的单点测量精度最高能到 0.005mm,配得上这个量级。
内冷通道、封闭内腔、复材内部分层——这些外扫无解,必须工业 CT。微焦点工业 CT 空间分辨率到数微米到数十微米,计量级尺寸测量精度可达 ±5μm。只是它慢,几百到几千张投影加体素重建,一个件扫几小时很正常,排期要提前算进去。
钛合金和高温合金件表面反光强,喷显影剂压反射率到 30% 以下,或者把入射角调到 45°±5°。精度要求高的用钛粉显像剂,对表面精度影响只有 1~2μm。
航空航天件最难的从来不是扫,是扫完之后的分寸。
我们只交付几何数据。材料牌号、热处理状态、力学性能、疲劳寿命、适航符合性——这些一样都不在几何测绘的范围里,也绝不是拿到数模就能替代适航件。起落架接头这类承力件扫得再准,也不能凭这份数模装机。
另一个难点是复材件的分层和内部缺陷。表面扫描看到的是外形,内部脱粘、孔隙得靠 CT 才能发现。这类我们只做数据采集和几何重建,缺陷判读要交给客户的无损检测部门。
三维数据:STEP(AP242)、IGES、Parasolid X_T;STL 网格;原始 PTS 点云;需要改的话给 UG PRT 或 CATIA 原生格式。
图纸与报告:2D 工程图 PDF / DXF,含尺寸标注、公差、表面粗糙度,带 GD&T 形位公差(平面度、圆度、位置度、同轴度等);三维全尺寸检测报告给彩色偏差云图和截面比对。CT 项目另外交付体素数据和内腔重建模型。
时效上,简单小件 1 个工作日,复杂型面件 2~5 个工作日。工业 CT 项目单独排期,扫描本身就要占几小时。
只做几何测绘与建模。材料、热处理、强度、适航验证需客户另行完成,扫描数模不能替代适航件。涉及知识产权的竞品对标件,权属请客户自行把关。
常见问题
问:涡轮叶片的内冷通道能测吗? 能,但要上工业 CT。外扫只能拿到叶片外型面,冷却孔和内部通道必须 CT。
问:大尺寸复材蒙皮怎么控制精度? 激光跟踪仪 + 摄影测量 + 蓝光扫描组合。摄影测量做全局控制,压住大尺寸拼接的累积误差。
问:起落架接头扫完能直接装机吗? 不能。我们只交几何数据,材料、热处理、强度、适航验证要客户另行完成。
问:CT 扫描要多久? 比外扫慢得多。几百到几千张投影加体素重建,一个件几小时很正常,需提前排期。
苏州三维逆向抄数 REA|来样即可测,先出数据再谈方案 联系人:王先生 手机/微信:13806210448 地址:苏州市三香路175号996室 工厂:苏州市吴江区太湖新城镇益和路58号 www.taketow.com E-mail:174032227@qq.com
能,但要上工业 CT。外扫只能拿到叶片外型面,冷却孔和内部通道必须 CT。
激光跟踪仪 + 摄影测量 + 蓝光扫描组合。摄影测量做全局控制,压住大尺寸拼接的累积误差。
不能。我们只交几何数据,材料、热处理、强度、适航验证要客户另行完成。
比外扫慢得多。几百到几千张投影加体素重建,一个件几小时很正常,需提前排期。 苏州三维逆向抄数 REA|来样即可测,先出数据再谈方案 联系人:王先生 手机/微信:13806210448 地址:苏州市三香路175号996室 工厂:苏州市吴江区太湖新城镇益和路58号 www.taketow.com E-mail:174032227@qq.com
| 案例分类 | 逆向抄数扫描建模 |
|---|
以上信息由苏州特可特沃工业设计有限公司项目组现场实测整理,【待核对:真实项目数据以合同与验收单为准】
苏州医疗器械逆向抄数,设备外壳、手术精密件、骨科植入件分类测绘,蓝光+显微扫描+工业CT,外壳0.02-0.1mm、植入件微米级。王先生1380621044
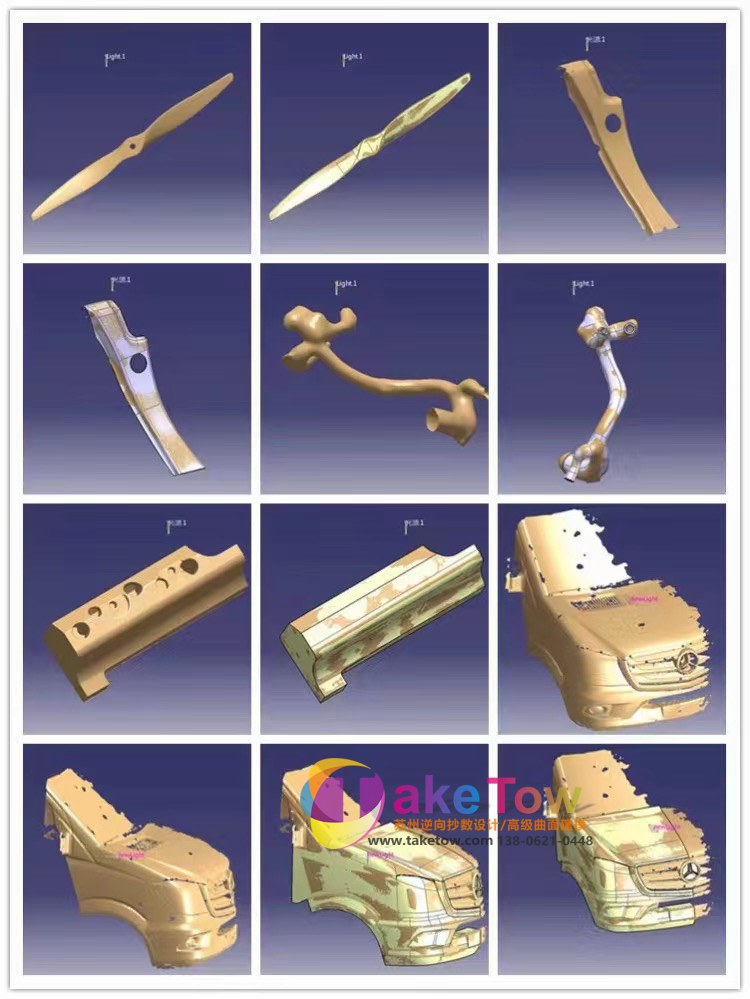
苏州船舶逆向抄数,螺旋桨、舵系、艉轴铸件、船体线型可上船坞现场扫描,摄影测量加蓝光控制大尺寸累积误差。王先生13806210448。
苏州电动工具与通用工业设备逆向抄数,双色注塑外壳、铝压铸齿轮箱、钣金护罩、叶轮与工装夹具数字化存档,精度0.02-0.1mm。王先生13806210448。
我们可以带样板到现场,也可以安排就近已完工的案例实地看样。苏州特可特沃工业设计有限公司工程师免费方案评估,结合户型与朝向给出定制建议。