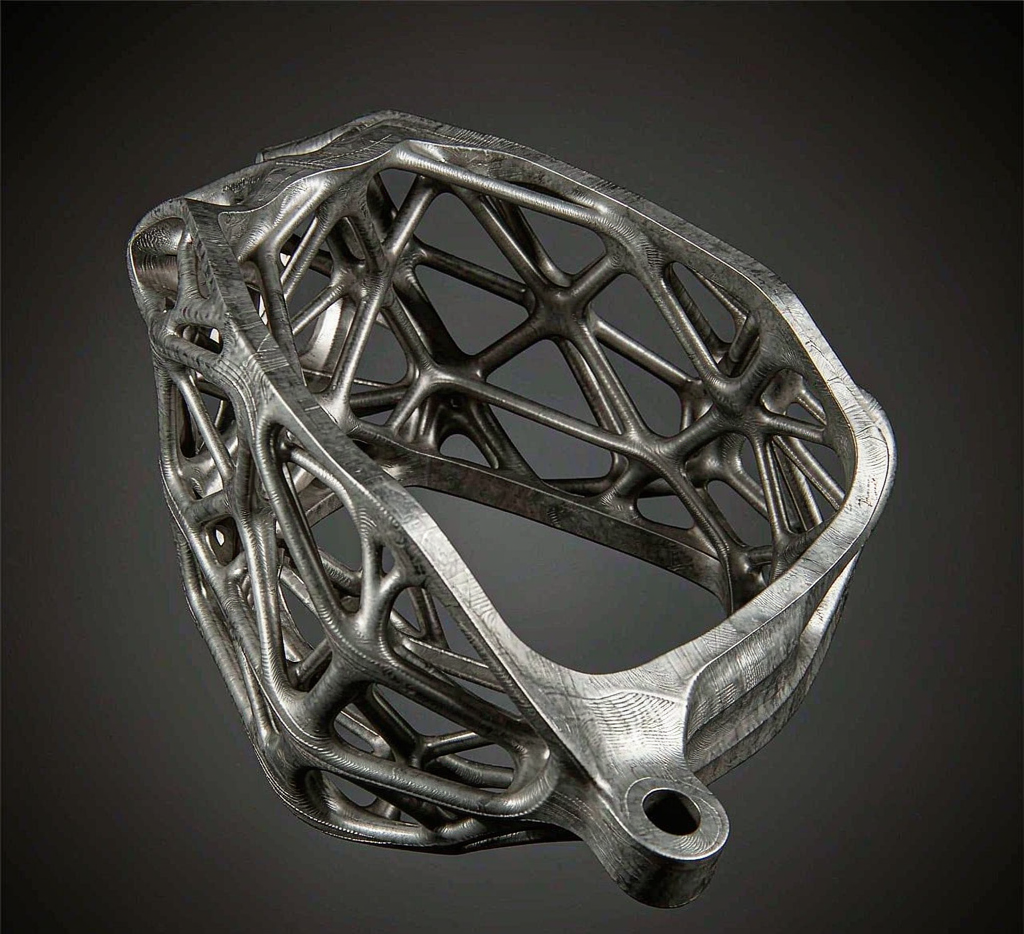
减重这件事,航空、机器人、可穿戴、运动器材都在抢。传统设计靠工程师经验挖孔、削壁,减重空间很快见顶。生成式设计把目标与约束交给算法,让拓扑与晶格在算力中自然生长,把材料只留在真正受力的地方。配合增材制造,这种「仿生骨架」才能从屏幕走进实物。本文拆解晶格结构的落地链路,以及它和增材工艺必须咬合的几个要点。
一、为什么晶格能减到极致
均质实体里大量材料并不受力,只是「陪跑」。晶格用周期性微结构替代实心区域,在保持刚度与比强度的同时大幅降密度。就像骨骼——外层密、内部疏,重量轻却扛得住。生成式设计进一步让晶格随载荷分布变疏密:受力大的地方杆粗、胞元小,受力小的地方杆细、胞元大,重量被精准压到最低。
关键在于「按需分布」而非「均匀掏空」。均匀打孔只是减重,生成式是让结构跟着力学场长出来。对无人机机臂、机械臂连杆、头盔内衬这类对重量极度敏感的部位,晶格化往往能再砍掉两三成重量而不牺牲性能,这是经验挖孔很难稳定达到的。
二、从目标到实物的落地链路
第一步是定义问题:载荷、约束、可用空间、材料、制造工艺,全部写清。目标不是「越轻越好」,而是「在刚度/强度约束下最轻」。第二步算法探索,在可行域里生成大量候选拓扑,再筛出兼顾性能与可制造的解。第三步晶格化,把非承力区替换为参数化晶格,调胞元类型与尺寸。
第四步是仿真闭环。生成的结构要经有限元验证,刚度、模态、应力是否达标;不达标就回到参数重生成。第五步才是制造:用金属或尼龙增材把晶格打印出来,后处理去支撑、做表面。整条链把「轻」从艺术变成可验证的工程结果。
三、晶格必须和增材工艺咬合
晶格再美,打印不出来也是空谈。增材的最小特征尺寸决定胞元不能小于设备分辨率,否则杆件粘连、孔道堵死。支撑策略也关键:封闭晶格内部难清支撑,要选自支撑角度或可溶性支撑工艺。材料各向异性也要计入——打印方向不同,晶格的力学表现会偏移。
另一重是检测。晶格内部质量靠传统量具够不着,工业 CT 能无损看内部孔隙与缺陷,是验收的刚需。把「可打印、可检测」前置进生成约束,而不是等打完才发现做不了,是项目成败的分水岭。
| 环节 | 常踩的坑 | 对策 |
|---|---|---|
| 定义目标 | 只求轻忘约束 | 写明刚度/强度边界 |
| 算法生成 | 解不可制造 | 约束里加工艺窗口 |
| 晶格化 | 胞元过小粘连 | 匹配设备分辨率 |
| 制造检测 | 内部缺陷看不见 | 工业 CT 验收 |
生成式晶格 vs 传统挖孔减重
生成式晶格:材料随力学场分布,减重上限高、性能好;代价是依赖仿真与增材,单件成本与周期更高,适合高价值或重量敏感件。
传统挖孔:工艺简单、交期短、成本低;但减重见顶快,且易在孔边引入应力集中。两者可按部件价值分层使用,不必一刀切。
实例:机器人关节连杆
某协作机械臂的铝连杆,原设计均壁厚、重 480g。我们用生成式在同等刚度约束下重排拓扑并晶格化非承力区,打印样件降到 310g,减重约 35%;工业 CT 确认内部无缺陷,装机往复测试刚度达标。整机惯量下降,运动更跟手、能耗更低——减重红利传导到了整机表现。
要点小结
生成式晶格把减重从「凭经验挖」升级为「按力学长」。价值在极致轻量与性能兼顾,前提是目标清晰、工艺咬合、检测到位。它不是炫技,而是高价值轻量件的工程解。
落地建议:别一上来就追最轻。先算清部件对重量的敏感度——减重 10% 能否带来真金白银的收益(续航、惯量、成本)?值得再上生成式。苏州特可特沃在做这类项目时,习惯把「减重目标—制造约束—检测方法」三件事一起锁定,再让算法在框内自由探索,避免产出好看却落不了地的结构。
最后说一句趋势:生成式设计正从「拓扑优化」走向「多目标 + 多材料 + 可制造性」一体化。未来晶格不再只是减重,还会兼顾散热、吸能、阻尼。把今天的晶格项目沉淀为数模与工艺参数库,下一轮迭代直接调用,团队的轻量化能力会越用越厚。